قالب WPC را نمی توان از عکس محصول و ابعاد خارجی انتخاب کرد. ابزارسازی باید با فرمول چوب پلاستیک، بخش پروفیل، خروجی، تخلیه اکسترودر، روش کالیبراسیون، خط خنک کننده و تست های عملکرد مورد استفاده برای تخته یا پروفیل تمام شده مطابقت داشته باشد.


پاسخ سریع
برای خرید یکقالب اکستروژن WPC، مقطع نهایی را با تلرانس ها، فرمول کامل پلیمر و پرکننده چوب، روش آماده سازی مواد، خروجی و سرعت خط هدف، رابط اکسترودر، طرح خنک کننده پایین دست و طرح پذیرش محصول نهایی ارسال کنید. سطوح قابل رویت، دیوارهای مهم، دنده های داخلی، حفره ها، شعاع ها و هر گونه نقش برجسته یا سمباده را روی نقشه علامت بزنید.
ابزارسازی را از یک گزارش ابعاد خشک به تنهایی نپذیرید. فرمول توافق شده را از طریق خط مورد نظر اجرا کنید، اجازه دهید پروفیل خنک شود، سپس ابعاد، ضخامت دیواره و دنده، صافی، پیچش، وضعیت سطح و جرم در طول را اندازه بگیرید. تست های عملکرد محصول همچنان بر عهده سازنده محصول نهایی است.
یک سیستم شکل دهی بخرید، نه یک بلوک جدا شده از فولاد
با خروج مذاب WPC از اکسترودر، قالب اکستروژن پروفیل داغ را ایجاد می کند. آن نمایه هنوز نرم است و می تواند شکل خود را تغییر دهد. کالیبراتورها، بخش های خنک کننده، تجهیزات پشتیبانی، حمل و برش و سپس نگه داشتن و تثبیت آن. قالبی که روی نیمکت درست به نظر میرسد، اگر قسمتهای پاییندست با آن مطابقت نداشته باشند، میتواند نمایهای ناپایدار ایجاد کند.
محدوده قالب WPC Nanhaiya از بدنه های فولادی با سطوح سخت شده و صیقلی استفاده می کند. قالب ها CNC ماشین کاری شده و عملیات حرارتی می شوند و کانال های خنک کننده اختیاری در دسترس هستند. دامنه محصول شامل ورقها، تختهها و پروفیلها، از جمله عرشه، حصار، پانلها و اجزای مبلمان فضای باز ساخته شده از پلی اتیلن یا PP با پرکننده چوب است.
| خرید آیتم | کارش | آنچه باید در نقل قول ظاهر شود |
|---|---|---|
| آداپتور و ورودی | تخلیه اکسترودر را به مسیر جریان پروفیل متصل می کند | فلنج، الگوی پیچ، رجیستر، مهر و موم، ورودی مذاب، ارتفاع مرکز، بخاری و جزئیات سنسور |
| قالب اکستروژن | مذاب را پخش می کند و قسمت پروفیل داغ را تشکیل می دهد | نقشه های بدنه و درج، مواد، درمان، مناطق گرمایش، پایان سطح جریان و نقاط تنظیم |
| کالیبراتور یا ابزار اندازه گیری | از سطوح و ابعاد بحرانی در هنگام خنک شدن اولیه پشتیبانی می کند | تعداد مقاطع، سطوح تماس، اتصالات وکیوم یا آب، تنظیم و نصب |
| ابزار خنک کننده | در حالی که نمایه پشتیبانی می شود گرما را حذف می کند | کانال های خنک کننده، آب مورد نیاز، طرح مخزن یا صفحه و اندازه اتصال |
| قطعات را عوض کنید | به انواع محصولات برنامه ریزی شده اجازه می دهد یا اقلام پوشیدنی معمول را جایگزین می کند | اعداد رسم، ماتریس سازگاری، کمیت یدکی و روش تغییر |
| رسیدگی و پشتیبانی | ابزار را قرار می دهد و از اتصال اکسترودر محافظت می کند | وزنه های قطعه، نقاط بلند کردن، پایه، ریل، تنظیم خط مرکزی و وسایل ذخیره سازی |
| مستندات | کنترل ساخت، نصب، بهره برداری و جایگزینی در آینده | نقشه های تایید شده، صورتحساب مواد، سوابق بازرسی، فهرست راهنما و قطعات یدکی |
نمای کارخانه ما:عبارت "یک مجموعه از قالب WPC" برای مقایسه قیمت بسیار مبهم است. یک تامین کننده ممکن است فقط بدنه قالب گرم شده را نقل قول کند. یکی دیگر ممکن است شامل آداپتور، چندین کالیبراتور، صفحات خنک کننده، تکیه گاه ها، بخاری های یدکی و راهنمایی راه اندازی باشد. ما از خریدار میخواهیم قبل از مقایسه کل، محدوده مورد خط را مقایسه کند.



ترسیم نمایه نهایی نقطه شروع است
یک عکس کاتالوگ خانواده محصول را نشان می دهد، اما اطلاعاتی را که ابزارسازی را کنترل می کند پنهان می کند. به نمای مقطعی با ابعاد و تلرانس نیاز داریم. طراحی همچنین باید سطوحی را که با گیرهها، بستها، قابها یا سایر نمایهها جفت میشوند، شناسایی کند، زیرا این ویژگیها اغلب سزاوار کنترل دقیقتری نسبت به یک چهره تزئینی هستند.
برای نمایه توخالی، هر دیوار و ابعاد وب را بدهید. حفره های داخلی را به عنوان یک الگوی هنری رها نکنید. هندسه آنها بر توزیع مواد، خنک کننده، سفتی، وزن پروفیل و نحوه رفتار بخش در حین حمل و نقل تأثیر می گذارد.
- جهت کلی عرض، ارتفاع و نمایه
- ضخامت دیوار در هر صورت خارجی
- ضخامت وب داخلی و موقعیت
- اندازه، کمیت و هندسه حفره
- گوشه و شعاع داخلی
- شیارها، زبانه ها، گیره ها و مناطق بست
- تلورانس های بحرانی و داده های بازرسی
- کمان، پیچ و تاب و راستی مجاز
- جرم هدف در واحد طول
- چهره های قابل مشاهده و محدودیت های سطح نقص
- کمک هزینه برجسته کردن، سنباده زدن یا مسواک زدن
- طول برش و روش برش پایین دست
- ساختار جامد، توخالی، درپوش دار یا اکسترود شده
- نمونه اصلی و تاریخ بازبینی تایید شده
دهانه قالب را به عنوان کپی پروفیل آماده شده سرد ماشین نکنید.بخش WPC داغ می تواند از طریق تورم قالب، تخلیه، کالیبراسیون و خنک کننده تغییر کند. جبران ابزار باید حول فرمول واقعی، خروجی و سیستم پایین دستی توسعه یابد.
نمای کارخانه ما:یک رندر سه بعدی تمیز برای فروش مفید است، اما سند تولید ضعیفی است. ما میپرسیم کدام سطوح با قسمت دیگری مونتاژ میشوند، کدام دیوار استحکام را کنترل میکند، مشتری کدام چهره را میبیند و گیاه کجا میتواند تغییرات را بپذیرد. این نقشه اولویت مفیدتر از قرار دادن همان تلرانس تنگ در هر خط است.


WPC یک خانواده از فرمول ها است، نه یک ماده خام
یک سازنده ابزار بیشتر از حروف WPC نیاز دارد. پلیمر ممکن است PE، PP یا PVC باشد. اجزای چوب می تواند از نظر گونه، شکل ذرات، توزیع اندازه و شرایط رطوبت متفاوت باشد. فرمول ها همچنین ممکن است حاوی پرکننده معدنی، روان کننده، عامل جفت کننده، رنگدانه، تثبیت کننده، عامل کف کننده یا مواد بازیافتی باشند.
صفحه قالب WPC Nanhaiya PE و PP را با پرکننده چوب به عنوان مواد هدف شناسایی می کند. محدوده محصول و کاربرد آن همچنین تخته فوم پی وی سی و پردازش تخصصی چوب پلاستیک پلی اتیلن را پوشش می دهد. فرمول دقیق تولید را ارائه دهید تا قالب برای موادی که وارد آن می شود طراحی شود.
| ورودی فرمول | چرا تامین کننده ابزار به آن نیاز دارد | چه چیزی ارسال شود |
|---|---|---|
| پلیمر ماتریسی | رفتار ذوب، پنجره دما، کاهش و واکنش خنک کننده را تغییر می دهد | درجه دقیق رزین، برگه اطلاعات تامین کننده و درصد |
| جزء چوب | بر رفتار خوراک، مقاومت جریان، بار رطوبتی و ظاهر سطح تأثیر می گذارد | نوع چوب، آرد یا الیاف، محدوده ذرات، چگالی ظاهری، وضعیت رطوبت و درصد |
| پرکننده معدنی | ویسکوزیته، وزن، سایش و سطح را تغییر می دهد | نام ماده، داده های ذرات، تیمار و درصد |
| روان کننده و کمک پردازش | بر انتشار قالب، فشار، سطح و درمان پایین دست تأثیر می گذارد | نام محصول، سرعت افزودن و ترتیب اختلاط |
| جفت کننده و تثبیت کننده | ترکیب و عملکرد محصول نهایی را تغییر می دهد | درجه و درصد، به علاوه هرگونه محدودیت پردازش |
| لایه رنگدانه یا کلاهک | روی سطح قابل مشاهده، پاسخ حرارتی و چیدمان اکستروژن مشترک تأثیر می گذارد | سیستم رنگ، هدف ضخامت لایه، موقعیت هماکسترودر و نسبت جریان |
| محتوای بازیافتی | می تواند ویسکوزیته، آلودگی و تغییرات رطوبت را اضافه کند | منبع، آماده سازی، حداکثر درصد و تنوع زیادی |
| سیستم فوم | توسعه چگالی، فشار و بازیابی ابعاد را تغییر می دهد | فرمول کامل، چگالی هدف و پنجره پردازش |
آزمایشگاه محصولات جنگلی وزارت کشاورزی ایالات متحده توضیح می دهد که رطوبت WPC ممکن است قبل از پردازش، طی یک مرحله ترکیبی جداگانه یا در یک فرآیند اکستروژن درون خطی حذف شود. فصل فنی آن همچنین اشاره میکند که تولیدکنندگان WPC از مسیرهای تجهیزات مختلفی استفاده میکنند، از جمله گلولههای پیشترکیب شده از طریق یک پیچ، ترکیب و پروفیلسازی دو مرحلهای و سیستمهای پشت سر هم. قالب باید با مسیری که مذاب آن را تامین می کند مطابقت داشته باشد.
قانون فرمول مرجع:یک فرمول تایید شده و روش آماده سازی را در قرارداد ابزارسازی قرار دهید. تغییرات آینده امکان پذیر است، اما تیم زمانی که فشار، سطح، ابعاد یا خروجی تغییر می کند، به یک خط پایه نیاز دارد.
رطوبت سزاوار خط خاص خود در RFQ است. حباب ها، سوراخ های سوزنی و سطح ناپایدار در قالب ممکن است در ذخیره سازی، خشک کردن، مخلوط کردن، تغذیه یا تخلیه شروع شوند. یک سطح جریان صیقلی نمی تواند آب باقیمانده در ترکیب را حذف کند.
قالب را با روش تولید مذاب WPC مطابقت دهید
یک گلوله WPC از پیش ترکیب شده که از طریق یک پروفیلر تک پیچی عبور می کند، متفاوت از یک مخلوط خشک که در یک فرآیند دو پیچه مخلوط شده و شکل می گیرد، به قالب می رسد. خروجی ممکن است دارای ثبات فشار، توزیع دما و حساسیت به محدودیت صفحه نمایش متفاوت باشد. از تامین کننده قالب بخواهید که اکسترودر و آداپتور را بررسی کند، نه فقط مشخصات.
| مسیر تولید | تمرکز خرید معمولی | اطلاعات مورد نیاز در ورودی قالب |
|---|---|---|
| گلوله های از پیش ترکیب شده و پروفیل تک پیچ | انتقال ثابت، ذوب، تولید فشار و شکل گیری پروفیل | درجه گلوله، رطوبت، قطر پیچ، خروجی، دمای مذاب، محدوده فشار و فیلتراسیون |
| ترکیب و پروفیل یک مرحله ای دو مارپیچ | تغذیه، اختلاط، حذف رطوبت و تشکیل در یک مسیر پیوسته | فرمول کامل، طرح تغذیه، هواگیری، پیکربندی پیچ، فشار تخلیه، تغییرات دما و سرعت |
| اکستروژن پشت سر هم | وظیفه ترکیب یا خشک کردن را از فشار نهایی و وظیفه پروفیل جدا کنید | روش انتقال، داده های اکسترودر دوم، شرایط ذوب، منطق کنترل و مدیریت ناراحتی |
| کلاهک اکسترود شده یا لایه عملکردی | توزیع لایه پایدار و چسبندگی در اطراف پروفیل | فرمول هسته و کلاهک، نسبت جریان، جهت ورودی، فشارهای فردی و پذیرش ضخامت لایه |
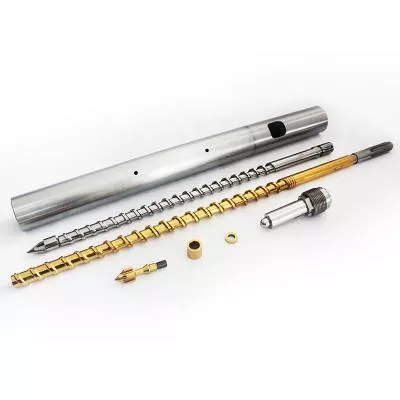
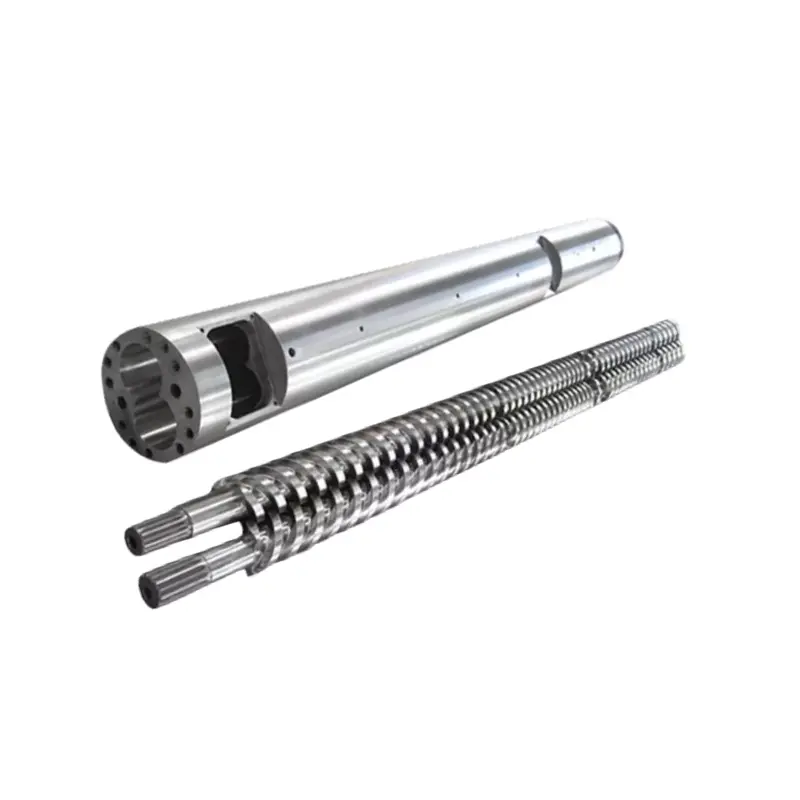
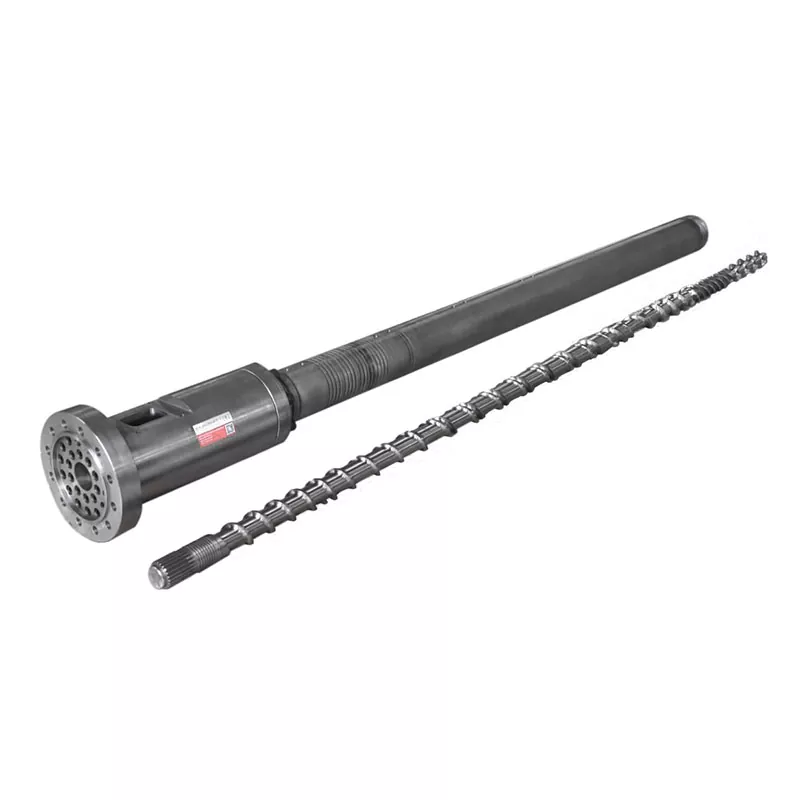
لوازم نانهایاتک پیچ, پیچ های دوقلوی موازی, بشکه های دو پیچ مخروطیوماشین های اکسترودر پلاستیک. بخش پلاستیک سازی را بر اساس کار فرآیند انتخاب کنید. سپس قالب را حول شرایط ذوبی که بخش می تواند حفظ کند طراحی کنید.
برای فرمول های چوب ساینده و پر از مواد معدنی، قبل از افزایش محدودیت قالب، بسته سایش پیچ و بشکه را بررسی کنید. راهنمای موجود نانهایا،بشکه پیچ برای اکستروژن WPC: چگونه سایش چوب و پلاستیک را متوقف کنیم، تهویه، دما و انتخاب سطح را بدون تکرار تصمیمات ابزار پروفیل در این مقاله پوشش می دهد.
نمای کارخانه ما:هنگامی که یک قالب جدید فشار را افزایش می دهد، قالب اغلب بلافاصله سرزنش می شود. گاهی اوقات محدودیت اشتباه است. گاهی اوقات پیچ نمی تواند مذاب یکنواخت و کاملاً آماده را با نرخ درخواستی تامین کند. ما فشار را قبل و بعد از تغییرات مقایسه می کنیم، صفحه و وضعیت مواد را بررسی می کنیم و قبل از قطع مجدد مسیر جریان، خروجی خالص واقعی را تأیید می کنیم.

جریان نمایه باید با هم به خروجی قالب برسد
پروفیل WPC ممکن است شامل دیوارهای بیرونی ضخیم، شبکه های داخلی نازک، شیارهای عمیق و گوشه های کوچک در یک بخش باشد. هر مسیر به طور متفاوتی در برابر جریان مقاومت می کند. اگر مذاب به یک ناحیه خیلی سریع و دیگری خیلی آهسته برسد، پروفیل می تواند کشیده شود، بپیچد، پاره شود یا چگالی و سطح ناهموار نشان دهد.
طراحی ابزار از شکل انتقال و مقاومت جریان موضعی برای متعادل کردن بخش استفاده می کند. سرعت هدف در هر نقطه داخلی یکسان نیست. هدف یک پروفیل پایدار در خروجی است که کالیبراتور می تواند بدون اصلاح بیش از حد آن را پشتیبانی کند.
دیوارهای بیرونی
چهره های قابل مشاهده نیاز به منبع پایدار و سطح مناسب در لبه قالب دارند. بخش های ضخیم همچنین گرمای بیشتری را به کالیبراتور منتقل می کنند و می توانند کندتر از ویژگی های نازک خنک شوند.
وب های داخلی
دنده های نازک در برابر پر شدن ناقص یا پارگی آسیب پذیر هستند. مسیرهای تغذیه، اتصالات و پشتیبانی پایین دست آنها باید در نقشه های ابزارسازی و پذیرش قابل مشاهده باشد.
شیارها و گوشه ها
ویژگی های کوچک می توانند مشکلات جریان محلی و پایان را تقویت کنند. لبه های کاربردی را علامت گذاری کنید تا اصلاح ابزار به جای بهبود سطح غیر بحرانی از تناسب محافظت کند.



نمای کارخانه ما:اصلاح قالب باید دلیل سنجیده ای داشته باشد. محل سنگین، نازک، سریع، کند یا اعوجاج پروفیل را مشخص می کنیم، سپس ناحیه جریان مسئول را در مراحل کنترل شده تغییر می دهیم. آسیاب کردن یک لبه لبه به دلیل اینکه نمایه "به نظر اشتباه می رسد" می تواند یک نقص را با نقص دیگر عوض کند و رکورد مورد نیاز برای مجموعه بعدی را حذف کند.
کالیبراسیون و خنک کننده مشخصات سرد را تعیین می کند
قالب اکستروژن یک بخش داغ را تشکیل می دهد. کالیبراتور سطوح بحرانی را ایجاد و پشتیبانی می کند در حالی که گرما مواد را ترک می کند. خنکسازی از طریق صفحات، مخازن یا بخشهای اسپری ادامه مییابد و حمل و نقل پروفیل را تحت کشش کنترل شده حرکت میدهد. این اجزا باید یک مرجع خط مرکزی و سرعت مشترک داشته باشند.
Nanhaiya کانال های خنک کننده اختیاری را در قالب های WPC خود ارائه می دهد. هدف هر مدار، اندازه ورودی و خروجی، نیاز به کیفیت آب، دمای عملیاتی و جریان موجود را مشخص کنید. کارخانه همچنین باید دسترسی به کانال های تمیز کردن را که ممکن است رسوب یا زباله را جمع آوری کند، برنامه ریزی کند.
| ورودی پایین دست | تاثیر روی پروفایل | داده های خریدار برای ارائه |
|---|---|---|
| تماس و پشتیبانی کالیبراتور | هنگام سرد شدن بخش، چهره ها، شیارها، لبه ها یا حفره های بیرونی انتخاب شده را نگه می دارد | ترسیم کالیبراتور، طول، تعداد مراحل، روش خلاء و محدوده تنظیم |
| وضعیت آب خنک کننده | سرعت حذف حرارت و تثبیت ابعاد را تغییر می دهد | محدوده دمایی عرضه، جریان، فشار، کیفیت آب و سیستم گردش مجدد |
| فاصله از قالب تا کالیبراتور | رفتار نمایه داغ پشتیبانی نشده را قبل از اندازه تغییر می دهد | طرحبندی خط، محدوده تنظیم و دسترسی راهاندازی |
| نوع حمل و نقل و تراز | سرعت خط را تنظیم می کند و می تواند نمایه را به طور ناهموار بکشد | طرح کمربند یا مسیر، محدوده سرعت، طول تماس و ارتفاع مرکز |
| برش و چیدن | می تواند پس از خنک شدن اولیه حرکت را آشکار یا ایجاد کند | طول برش، نوع اره یا برش، میز پشتیبانی و روش انباشته |
در خروجی قالب وعده ابعاد سرد را ندهید.توافق کنید که هر بعد پس از خنک شدن کجا و چه زمانی اندازه گیری شود. از همان روش تهویه و اندازه گیری برای تایید نمونه ها و کنترل تولید استفاده کنید.
تحقیقات اکستروژن-پروفایل آزمایشگاه محصولات جنگلی USDA فرآیندی را توصیف میکند که در آن WPC مذاب از طریق یک قالب شکل میگیرد و به دنبال آن یک قالب اندازهگیری، مخزن اسپری آب و کشنده شکل میگیرد. این دنباله یادآوری مفیدی است: نتیجه تشکیل به کل خط تعلق دارد، حتی زمانی که قالب به عنوان یک مورد خریداری شود.
ساخت قالب، درمان و بازرسی را مشخص کنید
Nanhaiya قالب های WPC خود را از فولاد تولید می کند و فولاد آلیاژی با استحکام بالا را با سطوح سخت شده و صیقلی برای مناطق کار توصیف می کند. هر قالب با ماشینکاری CNC، عملیات حرارتی و پرداخت شده است. توافق نهایی باید آن ویژگی های کلی محصول را به الزامات سطح جزء تبدیل کند.
- درجه مواد برای هر جزء اصلی
- محدوده عملیات حرارتی و سخت شدن
- نیاز به سختی تمام شده و محل آزمایش
- الزامات پرداخت سطح جریان
- ابعاد و تلورانس های بحرانی
- رجیسترها، رولپلاک ها و مراجع مونتاژ
- مقدار بخاری، برق، ولتاژ و کانکتورها
- نوع ترموکوپل، محل و جزئیات کابل
- پورت های فشار و دمای ذوب
- رسم و آزمایش فشار کانال خنک کننده
- مواد بست، درجه و مقدار یدکی
- درج قابل تعویض و تعریف قطعه سایش
- روش حفاظت در برابر زنگ زدگی، بسته بندی و نگهداری
- سوابق مواد، درمان و ابعاد
سخت ترین سطح ممکن را در همه جا درخواست نکنید. بدنه قالب، درج ها، بست ها، آداپتور و تکیه گاه کار های متفاوتی دارند. مشخصات باید شرایط سطح، استحکام بستر، روش تعمیر و قرار گرفتن در معرض خوردگی را با محتوای چوب و مواد معدنی مورد انتظار ترکیب کند.


صلاحیت تامین کننده می تواند شامل Nanhaiya باشدتجهیزات تولید, اطلاعات گواهیوپشتیبانی نصب و نگهداری. به جای تکیه بر بیانیه کاتالوگ کلی، مدارک و پشتیبانی لازم را در سفارش خرید قرار دهید.
از الگوی نقص برای پیدا کردن منطقه مسئول استفاده کنید
عیوب پروفیل WPC می تواند در مواد خام، میکسر، فیدر، پیچ و بشکه، قالب، کالیبراتور، بخش خنک کننده یا حمل و نقل شروع شود. محل یک عیب روی سطح مقطع و تغییر آن در طول زمان سرنخ های مفیدی به دست می دهد. آنها را قبل از تغییر دما، سرعت و ابزار با هم ثبت کنید.
| نقص مشاهده شده | چک های قالب | سایر بررسی های خط | درس تدارکات |
|---|---|---|---|
| نمایه در یک جهت قابل تکرار می چرخد | تعادل جریان، جبران دیوار، تراز قالب و وضعیت تخلیه | موقعیت کالیبراتور، تعادل خنک کننده و تراز حمل و نقل | پس از خنک شدن کامل، یک مورد پذیرش اندازه گیری شده را بپیچانید |
| یک دیوار یا دنده نازک است | محدودیت موضعی، موقعیت درج، رسوب، سایش یا سطح جریان آسیب دیده | قوام فرمول، رطوبت، وضعیت صفحه نمایش و ثبات خروجی | هر دیوار و دنده مهم را روی نقاشی علامت بزنید |
| وب داخلی می شکند | مسیر تغذیه وب، طراحی اتصال و پشتیبانی خروج | رطوبت، آلودگی، آماده سازی مذاب، سرعت و فاصله پشتیبانی نشده | شامل بازرسی برش مقطعی در تست اجرا شود |
| سطح ناهموار یا پاره شده | پایان، رسوب، دما و جریان محلی | فرمول، تعادل روان کننده، رطوبت، پراکندگی و سرعت خط | یک نمونه سطح فیزیکی را تحت فرمول نامگذاری شده تأیید کنید |
| حباب یا سوراخ سوزنی | مناطق نگهدارنده و گرمای بیش از حد موضعی | رطوبت چوب، خشک کردن، تغذیه، تهویه و حذف مواد فرار | آماده سازی رطوبت و عملکرد هواگیری را در طرح آزمایش ثبت کنید |
| علائم قهوه ای یا سیاه | مناطق مرده، رسوبات، دمای بیش از حد محلی و آسیب تمیز کردن | رسوبات بشکه، تاریخچه حرارتی، تمرین خاموشی و خوراک آلوده | یک روش مستند راه اندازی، خاموش کردن و تمیز کردن را بخواهید |
| ابعاد در حین دویدن تغییر می کند | حرکت حرارتی، تنظیم شل، سایش و شرایط کانال خنک کننده | خروجی، دما، فشار، خلاء، آب و سرعت حمل و نقل | از نمونهگیری زمانبندی شده از طریق اجرای پایدار استفاده کنید، نه یک نمونه اولیه |
| فشار بالا و خروجی کم | جریان محدود، مسیر مسدود، انتقال نامناسب یا دمای قالب پایین | انسداد صفحه نمایش، پیچ فرسوده، محدودیت تغذیه و ویسکوزیته مواد | محل فشار و پنجره عملیاتی قابل استفاده را تعریف کنید |
روش تشخیصی عملی:روی اکسترود و پروفیل نهایی، بالا، پایین، چپ و راست را علامت بزنید. همان جهت را از طریق کالیبراتور ثبت کنید. اگر عیب بعد از یک جزء خط بچرخد یا تغییر کند، بررسی نقطه شروع بهتری نسبت به یک دستورالعمل کلی برای تنظیم قالب دارد.
نمای کارخانه ما:هنگامی که یک نقص فقط به عنوان "سطح بد است" توصیف می شود، محتاط هستیم. میپرسیم کجا ظاهر میشود، آیا پیوسته است، چه زمانی پس از راهاندازی شروع میشود، کدام یک از فرمولها در حال اجرا است و چه اتفاقی برای فشار میافتد. یک عکس نزدیک با جهتگیری و یک بخش حفظ شده اغلب بیشتر از یک پیام طولانی در زمان صرفهجویی میکند.

چک لیست RFQ قالب اکستروژن WPC
یک RFQ کامل، نقلقولها را قابل مقایسه میکند و به تیم مهندسی شرایط مرجع واضحی میدهد. از یک شماره تجدید نظر در نقشه محصول، فرمول، طرح خط و سند پذیرش استفاده کنید.
- محصول نهایی را شناسایی کنید.عرشه، نرده، قاب درب، سقف، پانل، تزئینات یا مشخصات دیگر. کاربرد و اینکه کدام سطوح قابل مشاهده یا کاربردی هستند را توضیح دهید.
- سطح مقطع کنترل شده را وصل کنید.شامل ابعاد، دیوارها، دندهها، حفرهها، شعاعها، مبناها، تلورانسها، صافی، پیچش و جرم هدف در هر طول باشد.
- فرمول کامل را ارائه دهید.درجه پلیمر، نوع و محتوای چوب، پرکننده معدنی، روان کننده، عامل جفت کننده، تثبیت کننده، رنگدانه، محتوای بازیافتی و هر سیستم کف کننده یا لایه درپوش را فهرست کنید.
- آماده سازی مواد را شرح دهید.اطلاعات مربوط به خشک کردن، اختلاط، ترکیب، گلوله سازی، ذخیره سازی، چگالی ظاهری و کنترل رطوبت را ارائه دهید.
- مسیر اکستروژن را تعریف کنید.حالت یک پیچ، دوقلو موازی، دوقلو مخروطی یا پشت سر هم؛ قطر پیچ؛ خروجی سرعت خط؛ فیلتراسیون؛ فشار طبیعی؛ و پنجره دما
- رابط مکانیکی را کنترل کنید.فلنج، رجیستر، دایره پیچ، ورودی مذاب، صفحه آب بندی، ارتفاع مرکز، تکیه گاه، بالابر و پاکت فضایی را وصل کنید.
- داده های برق و تاسیسات را فهرست کنید.ولتاژ، فرکانس، کنترل بخاری، نوع ترموکوپل، استاندارد کابل، دمای آب خنک کننده، جریان، فشار و کیفیت را بدهید.
- نمایش طرح پایین دست.شامل بخش های کالیبراتور، اتصالات خلاء یا آب، مخازن خنک کننده، میزهای پشتیبانی، حمل و نقل، واحد برجسته سازی، برش و تنظیم موجود باشد.
- کار سطحی را تعریف کنید.بیان کنید که آیا محصول خط را صاف، برجسته، سنباده یا برس زده میکند و چه مقدار ماده را در فرآیند ثانویه حذف میکند.
- هر جزء ارائه شده را فهرست کنید.آداپتور جداگانه، بدنه قالب، درج، کالیبراتور، صفحات خنک کننده، بخاری، سنسور، مهر و موم، بست، پایه، ابزار و قطعات یدکی.
- درخواست فایل فنیشامل نقشه ها، صورتحساب مواد، سوابق مواد و درمان، گزارش بازرسی، لیست برق، نمودار خنک کننده، کتابچه راهنمای کاربر و لیست قطعات یدکی.
- آزمون قبولی را بنویسید.فرمول، مشخصات، خروجی، سرعت، مدت زمان اجرا، سوابق فرآیند، فرکانس نمونه برداری، محدودیت های ابعادی، نمونه سطح و آزمایش محصول نهایی را نام ببرید.
هشدار تعویض:از قالب فرسوده به عنوان تنها تعریف مجموعه جدید استفاده نکنید. نقشههای اصلی، اندازهگیریهای رابط ماشین، یک نمایه خوب حفظ شده و دلیل جایگزینی را با هم ترکیب کنید. کپی کردن ویژگی های جریان فرسوده می تواند نقص قدیمی را بازتولید کند.
برای خط برد PVC یا WPC، آن را بررسی کنیدبشکه دو پیچ مخروطی تخته پی وی سیبا بسته ابزار. برای وظایف با خروجی بالا یا ترکیب، مقایسه کنیدلوله دو پیچی موازی همزمانو گسترده ترمحدوده دو پیچ موازی. این پیوندها از انتخاب تجهیزات پشتیبانی می کنند. انتخاب نهایی همچنان به فرمول و مسیر فرآیند بستگی دارد.
قالب را با یک دوره تولید کنترل شده بپذیرید
با بازرسی کامپوننت شروع کنید، سپس نتیجه شکل دهی را روی خط ثابت کنید. فرمول WPC توافق شده اهمیت دارد زیرا پلیمر، محتوای چوب، شرایط رطوبت یا سیستم روان کننده متفاوت می تواند بازیابی فشار، سطح و ابعاد را تغییر دهد.
| مرحله پذیرش | چه چیزی را تأیید کنید | ضبط برای حفظ |
|---|---|---|
| بررسی سند | بازنگری نقشه ها، لیست اجزا، محدوده مواد و درمان، بخاری ها، سنسورها، مدارهای خنک کننده، قطعات یدکی و کتابچه راهنمای کاربر | ثبت سند امضا شده |
| بازرسی نیمکت | رابط های بحرانی، رجیسترها، دهانه ها، درج ها، سطوح آب بندی، اتصال دهنده ها، سطوح جریان و جهت مونتاژ | گزارش ابعادی و تصویری مرتبط با شماره قطعه |
| نصب و راه اندازی | ارتفاع مرکز، تناسب فلنج، پشتیبانی، دسترسی بالابر، سیمکشی بخاری، سنسورها، اتصالات آب و تراز با کالیبراتورها | چک لیست نصب و عکس |
| گرم کردن | شناسایی منطقه، پاسخ کنترل کننده، قرائت سنسور، کشش جریان، نشتی و وضعیت کانال خنک کننده | نقشه منطقه و قرائت های تثبیت شده |
| اجرای تولید | فرمول تایید شده، آماده سازی خوراک، خروجی، سرعت خط، دما، فشار، بار موتور، خنک کننده و شرایط حمل و نقل | برگه فرآیند مبتنی بر زمان و نمونه مواد خام حفظ شده |
| بازرسی پروفایل | ابعاد بیرونی، بخش های دیوار و دنده، صافی، پیچش، سطح، رنگ، جرم در طول و تناسب با اجزای جفت | اندازه گیری های مرتبط با موقعیت برش و زمان تولید |
| تغییر و بازیابی | تنظیم توافقی، توقف و راه اندازی مجدد عادی، یا یک تغییر اندازه یا رنگ زمانی که برای تولید روزانه اهمیت دارد | امضای اپراتور و لیست اقدامات باقیمانده |
محصول نهایی ممکن است به آزمایشاتی نیاز داشته باشد که بسیار فراتر از ابعاد پروفایل است.ASTM D7031راهنمای ارزیابی خواص مکانیکی و فیزیکی محصولات WPC است و بیان میکند که کاربران باید تستهای متناسب با برنامه را انتخاب کنند.ASTM D7032-21رتبهبندی عملکرد تختههای WPC و چوب پلاستیکی، آج پلهها، حفاظها و نردهها را پوشش میدهد.
برای تخته های عرشه کامپوزیت تقویت شده با الیاف طبیعی،ISO 16616:2015روش های تست را فراهم می کند، در حالی کهISO 19821:2017رتبه بندی دامنه آدرس ها قبل از نوشتن قرارداد، نسخه قابل اجرا، کد ملی و محدوده محصول را تأیید کنید. قالب مطابقت محصول نهایی را ندارد.
نمای کارخانه ما:بهترین انتقال یک پنجره فرآیند پایدار و مجموعه ای از نمونه های قابل ردیابی است. ما می خواهیم بدانیم کدام فرمول اجرا می شود، خط با چه سرعتی حرکت می کند، فشار در کجا ته نشین می شود، خنک سازی چگونه تنظیم می شود و هر نمونه چه زمانی بریده می شود. یک تابلوی خوش ظاهر که روی میز قرار می گیرد توضیح نمی دهد که آیا خط می تواند آن را تکرار کند یا خیر.

سوالات متداول
چه اطلاعاتی برای نقل قول یک قالب اکستروژن WPC مورد نیاز است؟
نقشه پروفایل نهایی را با تلورانس ها، فرمول کامل WPC، روش آماده سازی مواد، جزئیات اکسترودر و آداپتور، خروجی هدف و سرعت خط، طرح خنک کننده و حمل و نقل، الزامات سطح، طرح تغییر، ابزارهای موجود و یک تست پذیرش قابل اندازه گیری ارسال کنید. یک نمونه محصول فیزیکی مفید است، اما نباید جایگزین نقشه کنترل شده شود.
آیا یک قالب WPC می تواند کامپوزیت های چوبی مبتنی بر PE، PP و PVC را اجرا کند؟
همان شکل تمام شده مواد را قابل تعویض نمی کند. فرمولاسیونهای WPC مبتنی بر PE، PP و PVC میتوانند در جریان، پنجره دما، روانکاری، کاهش و واکنش خنککننده متفاوت باشند. ما فرمول دقیق و مسیر پردازش را قبل از تصمیم گیری در مورد اینکه آیا یک بدنه ابزار و درج های جداگانه کاربردی هستند یا اینکه آیا ابزار اختصاصی ایمن تر است، بررسی می کنیم.
آیا قالب اکستروژن WPC شامل کالیبراتور می شود؟
محدوده نقل شده باید بگوید. قالب اکستروژن به مذاب داغ شکل میدهد، در حالی که کالیبراتور، بخشهای خنککننده و حملونقل، پروفیل را هنگام سرد شدن نگه میدارند و تثبیت میکنند. لیست ابزار خطی را بخواهید که قالب، آداپتورها، کالیبراتورها، صفحات خنک کننده، مهر و موم ها، بخاری ها، سنسورها و قطعات تعویض را مشخص کند.
چرا پروفیل WPC بعد از قالب می پیچد یا خم می شود؟
پیچ و تاب یا کمان میتواند ناشی از جریان نایکنواخت قالب، نامتعادل شدن برشهای دیوار یا شبکه، خنککننده نابرابر، تراز کالیبراتور، خروجی ناپایدار، دمای غیریکنواخت یا حمل و نقل نامناسب باشد. قبل از تنظیم چندین متغیر جهت و زمان اعوجاج را اندازه گیری کنید. سیستم شکل دهی و خنک کننده کامل باید بررسی شود.
Nanhaiya از کدام ماده برای قالب های WPC استفاده می کند؟
صفحه قالب WPC Nanhaiya فولاد را فهرست می کند و فولاد آلیاژی با استحکام بالا با سطوح سخت شده و صیقلی را توصیف می کند. هر قالب با ماشینکاری CNC و عملیات حرارتی، با کانال های خنک کننده اختیاری است. نقل قول تایید شده باید درجه دقیق، محدوده عملیات، پایان سطح جریان و سوابق بازرسی پروژه را مشخص کند.
چگونه باید یک نمایه عرشه WPC توخالی مشخص شود؟
سطح مقطع کامل را با ابعاد بیرونی، ضخامت دیواره و دنده، هندسه حفره، شعاع، تحمل بحرانی، وجوه قابل مشاهده، اندازه گیری برجسته یا سنباده کاری، جرم هدف در طول و استاندارد تست محصول نهایی ارائه دهید. علامت گذاری کنید که کدام ابعاد کاربردی هستند تا سازنده ابزار بداند تنظیم در کجا مهم است.
آیا قالب می تواند انطباق استاندارد عرشه WPC را تضمین کند؟
نه. قالب تشکیل پروفیل را کنترل می کند، اما عملکرد محصول نهایی به فرمول، ترکیب، کنترل رطوبت، شرایط اکستروژن، خنک کننده و سیستم کیفیت تولید نیز بستگی دارد. سازنده باید عرشه تمام شده را مطابق با الزامات قابل اجرا، مانند استاندارد انتخابی ASTM، ISO یا ملی آزمایش کند.
چگونه باید قالب اکستروژن WPC را پذیرفت؟
ابتدا نقشه های تایید شده، مواد، عملیات، رابط ها، بخاری ها، حسگرها، سطوح جریان را بررسی کنید و قطعات را تغییر دهید. سپس فرمول تولید توافق شده را با مشخصات مشخص، خروجی و سرعت خط اجرا کنید. شرایط فرآیند را ثبت کنید و ابعاد پروفیل خنکشده، بخشهای دیوار و دنده، صافی، پیچش، سطح، جرم در طول و هر آزمایشی که بر اساس مشخصات محصول مورد نیاز است را اندازهگیری کنید.
محتوای فنی تهیه شده از صفحات قالب WPC فعلی، پیچ بشکه، تجهیزات و خدمات Nanhaiya. پشتیبانی فنی خارجی به منابع رسمی USDA، ASTM و ISO محدود می شود. ابعاد نهایی ابزار، مواد، درمان، محدوده خط و معیارهای پذیرش توسط اسناد پروژه تایید شده کنترل می شود.