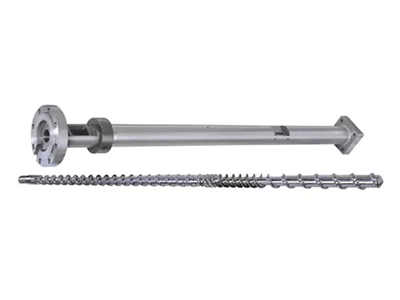
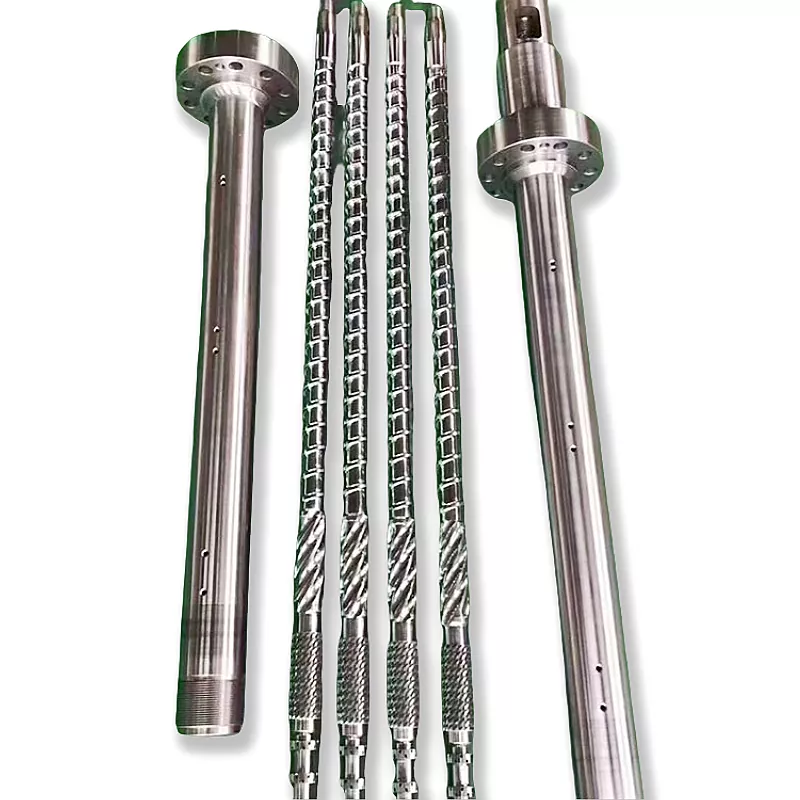
یک سر قالب لوله باید بیش از قطر اسمی مناسب باشد. باید با پلیمر، فرمول، استاندارد لوله، خروجی، اتصال اکسترودر، سیستم کالیبراسیون و نحوه تغییر اندازه اپراتورها مطابقت داشته باشد. این راهنما این ورودی ها را به مشخصات خرید برای تولید لوله PVC، PE، CPVC، PP و PPR تبدیل می کند.


برای خرید یکسر قالب اکستروژن لولهپنج مجموعه داده همسان را برای تامین کننده ارسال کنید: مواد و فرمول. استاندارد لوله، قطر و محدوده دیوار؛ سرعت خروجی و خط؛ فلنج اکسترودر و رابط ورودی مذاب؛ و تنظیم پایین دست کالیبراتور، خلاء، خنک کننده و حمل و نقل. درخواستی که فقط "لوله پی وی سی 110 میلی متر" می دهد برای مهندسی آماده نیست.
مهمترین نکته قرارداد شرط قبولی است. مواد تولید واقعی، اندازه لوله، خروجی پایدار، سرعت خط، گرمایش و تنظیم سنسور، تغییرات مجاز دیوار، قطر خارجی، بیضی، وضعیت سطح و آزمایشات مورد نیاز محصول را نام ببرید. سر قالب به مذاب داغ شکل می دهد، اما به خودی خود نمی تواند لوله خنک شده نهایی را تضمین کند.
اولین تصمیم قطر قالب نیست
اولین تصمیم، پاکت تولید است. یک سر ممکن است گروهی از اندازه های نزدیک را با قالب ها و سنبه های قابل تغییر اجرا کند. یک محدوده اندازه بسیار گسترده می تواند در جریان، زمان اقامت، تنظیم، فشار سر و کار تغییر ایجاد کند. محدوده صحیح به مواد و سرعت بستگی دارد، نه تنها به این که کدام درج می تواند از نظر فیزیکی در داخل بدن قرار گیرد.
ما هر تحقیق را به سه مرز تقسیم می کنیم. مرز محصول مواد لوله، استاندارد، قطر و دیوار را پوشش می دهد. مرز فرآیند خروجی، سرعت، دما و فشار را پوشش می دهد. مرز مکانیکی فلنج، خط مرکزی، هیترها، سنسورها، بالابر و موقعیت پایین دست را پوشش می دهد.
| ورودی خریدار | چرا هد دای را عوض می کند | مدارک برای ارسال |
|---|---|---|
| فرمول پلیمری و کامل | ویسکوزیته، حساسیت حرارتی، لغزش، سایش، خطر خوردگی، محدودیت زمانی اقامت و روش تمیز کردن را تغییر می دهد. | برگه داده عیار رزین، درصد فرمولاسیون و نمونه |
| استاندارد و کاربرد لوله | محصول نهایی را که خط باید تولید و آزمایش کند را تعریف می کند | شماره استاندارد دقیق، نسخه، بازار و نقشه داخلی |
| OD، دیوار، SDR یا محدوده برنامه | ناحیه جریان حلقوی، خانواده ابزار و محدوده تغییر بخش عملی را تنظیم می کند | جدول سایز با حداقل، معمولی و حداکثر محصولات |
| خروجی خالص و سرعت خط | سرعت جریان، فشار، بار گرمایشی، زمان اقامت و تقاضای سرمایش پایین دست را تغییر می دهد | کیلوگرم در ساعت قابل فروش پایدار برای هر اندازه بحرانی |
| رابط اکسترودر و آداپتور | هندسه ورودی، الگوی پیچ، رجیستر، آب بندی، ارتفاع مرکز و تکیه گاه را تعیین می کند | طراحی کنترل شده به علاوه عکس های اندازه گیری شده از دستگاه موجود |
| سیستم کالیبراسیون و خنک کننده | بر کاهش، OD نهایی، بیضی، توزیع دیوار و رفتار راه اندازی تأثیر می گذارد | نقشه های کالیبراتور، داده های مخزن خلاء، طول خنک کننده و موقعیت حمل و نقل |
| طرح تغییر | تعیین می کند که کدام قسمت ها قابل جابجایی هستند، چگونه در مرکز قرار می گیرند و اپراتورها چگونه ایمن با آنها برخورد می کنند | فرکانس تغییر، روش تمیز کردن، ظرفیت جرثقیل و زمان توقف هدف |
نمای کارخانه ما:ما یک قطر اسمی لوله را به عنوان یک مشخصات هد کافی در نظر نمی گیریم. اگر خریدار فقط نام رزین و OD را به ما بدهد، قبل از تعیین مسیر جریان، سری دیوار، فرمول، خروجی، رابط اکسترودر و روش اندازه را میخواهیم. یک نقل قول سریع بر اساس ورودی های از دست رفته معمولاً سؤالات بی پاسخ را به راه اندازی منتقل می کند.



با استاندارد لوله تمام شده شروع کنید
دای هد ابزار تولید است. این گواهینامه لوله نیست. خریدار باید استاندارد و نسخه دقیق محصول را شناسایی کند، در حالی که تامین کننده باید پوشش لوله را به مسیر جریان، مجموعه ابزار و روش تنظیم ترجمه کند. انطباق نهایی لوله تمام شده با آزمایش های مورد نیاز برای بازار و کاربرد آن ثابت می شود.
برای پروژه های معمول لوله آب، سه مرجع رسمی مفید هستندISO 1452-2:2009 برای لوله های PVC-U, ISO 4427-2:2019 برای لوله های پلی اتیلنوISO 15874-2:2013 برای لوله های PP مورد استفاده در تاسیسات آب سرد و گرم. هنگام آماده شدن قرارداد، نسخه فعلی، اصلاحات و پذیرش ملی را بررسی کنید.
| خانواده لوله | مرجع رسمی شروع | اطلاعاتی که دای هد RFQ هنوز به آن نیاز دارد |
|---|---|---|
| لوله فشار PVC-U | ISO 1452-2 یا معادل ملی مورد نیاز | فرمول مخلوط خشک پی وی سی، سری لوله، OD اسمی، میز دیواری، میزان سوکت، خروجی، سرعت خط و سطح مورد نیاز |
| لوله فشار پلی اتیلن | ISO 4427-2 یا معادل ملی مورد نیاز | ترکیب PE دقیق، محدوده SDR، محدوده OD، ساختار جامد یا اکسترود شده، آرایش نواری یا لایه، خروجی و سیستم خنک کننده |
| لوله آب سرد و گرم PP یا PPR | ISO 15874-2 یا معادل ملی مورد نیاز | درجه دقیق PP، کلاس ابعاد لوله، کاربرد سرویس، ساخت لایه، قطر و محدوده دیوار، خروجی و روش کالیبراسیون |
| لوله های برق یا لوله های صنعتی | مشخصات ملی، صنعتی یا مشتری قابل اجرا خریدار | فرمول مواد، سفتی یا هدف کاربردی، هندسه، رنگ، چاپ یا راه راه، طرح آزمایش و عیوب سطح مجاز |
در RFQ "مطابق با استاندارد بین المللی" ننویسید.سند، قسمت، نسخه و پذیرش محلی را نام ببرید. سپس نقشه و نقشه بازرسی لوله تمام شده خود را وصل کنید. اندازه های اسمی مشابه می توانند محدوده دیوارها، شرایط آزمایش و الزامات شناسایی متفاوتی داشته باشند.
یک جدایی دیگر مهم است. تاییدیه آب آشامیدنی مربوط به محصول نهایی لوله کشی و مواد خیس شده آن است. سفارش دای هد از Nanhaiya تاییدیه آب آشامیدنی را به لوله خریدار منتقل نمی کند. تایید رزین، کنترل ترکیب، سوابق تولید و گواهی شخص ثالث بخشی از سیستم انطباق سازنده لوله است.
فرمول واقعی را مشخص کنید، نه فقط PVC یا PE
نانهایاسر قالب اکستروژن لولهبرای PVC با مواد افزودنی، PE، CPVC و PP ارائه می شود. این نام ها خانواده های مادی را تعریف می کنند. آنها ویسکوزیته مذاب، بارگیری پرکننده، سیستم تثبیت کننده، محتوای بازیافتی، پنجره پردازش یا تمایل به خارج شدن صفحه را به ما نمی گویند.
برای PVC، دستور کامل مخلوط خشک را بر اساس وزن و شرایط اختلاط ارسال کنید. سطح کربنات کلسیم و تصفیه ذرات، تعادل روان کننده، سیستم تثبیت کننده، اصلاح کننده ضربه، کمک پردازش، رنگدانه و درصد مجدد کار همه می توانند ظاهر دیوار، فشار سر و رفتار رسوب را تغییر دهند.
برای PE یا PPR، درجه ترکیب دقیق و برگه اطلاعات تامین کننده فعلی را ارسال کنید. اطلاعات مربوط به جریان جرم یا ویسکوزیته مذاب را که برای آن درجه، چگالی، مواد افزودنی، سیستم سیاه کربنی یا رنگی، حد سنگ زنی مجدد و اینکه آیا نوارهای شناسایی یا لایه های عملکردی با هم اکسترود شده اند یا خیر، درج کنید.
PVC و CPVC
تاریخچه گرما و زمان اقامت شایسته توجه دقیق است. مسیر جریان باید از توقف غیر ضروری جلوگیری کند و طرح گرمایش باید از راه اندازی و تمیز کردن کنترل شده پشتیبانی کند. تغییرات فرمول باید قبل از ساخت فاش شود.
PE
درجه، قدرت مذاب، خروجی و ظرفیت خنک کننده با هم عمل می کنند. یک سر پلی اتیلن با خروجی بالا به جریان محیطی پایدار و یک سیستم اندازه مناسب نیاز دارد، نه صرفاً یک شکاف حلقوی بزرگتر.
PP و PPR
رزین و محصول خدماتی دقیق را ذکر کنید. لوله آب سرد و گرم، لوله صنعتی و ساخت چندلایه می تواند به ابزار، سرمایش و شرایط پذیرش متفاوتی نیاز داشته باشد.
نمای کارخانه ما:هنگامی که یک تیم تولید پس از تایید ابزار، فیلر، درجه رزین یا درصد بازیافت را تغییر میدهد، قالب ناگهان نادرست نشده است. ورودی فرآیند تغییر کرده است. ما فرمول مرجع را روی توافق نامه فنی ثبت می کنیم تا عیب یابی آینده از یک شرایط شناخته شده شروع شود.

دهانه قالب اندازه لوله نهایی نیست
مذاب حلقوی داغ قالب را ترک نمی کند و از نظر هندسی ثابت می ماند. ممکن است در خروجی متورم شود، در زیر کشش به سمت پایین کشیده شود، با کالیبراتور تماس بگیرد، در حین خنک شدن منقبض شود و با یکسان شدن دمای آن به تغییر ادامه دهد. به همین دلیل است که یک لوله اسمی 110 میلی متری به طور خودکار از دهانه قالب 110 میلی متری استفاده نمی کند.
نتیجه نهایی از یک سیستم حاصل می شود: خروجی اکسترودر، دما و فشار مذاب، هندسه قالب و سنبه، تعادل حرارتی محیطی، مرکز، مسیر هوا، کالیبراتور، خلاء، خنک کننده و سرعت حمل و نقل. اگر این قطعات از تامین کنندگان مختلف خریداری شوند، خریدار باید یک نقشه رابط کنترل شده و یک ماتریس مسئولیت پذیرش را اختصاص دهد.
| عنصر کنترل | چیزی که مستقیماً بر آن تأثیر می گذارد | چیزی که به تنهایی نمی تواند ثابت کند |
|---|---|---|
| مسیر جریان دای و سنبه | توزیع مذاب حلقوی، کاهش فشار، رفتار محل سکونت و شکل اولیه لوله | عملکرد OD سرد نهایی، دیوار، بیضی یا فشار |
| تنظیم مرکز سنبه | شکاف محیطی اولیه و تصحیح توزیع دیوار | زمانی که دما، جریان یا تراز پایین دست در حال تغییر است، یک نتیجه پایدار است |
| چیدمان هیتر-منطقه | کنترل حرارتی در اطراف و در امتداد سر | دمای ذوب واقعی بدون روش اندازه گیری تعریف شده |
| کالیبراتور و مخزن خلاء | اندازه خارجی، خنک کننده اولیه و پشتیبانی از شکل | هنگامی که لوله مذاب ورودی ناپایدار است، دیوار یکنواخت است |
| سیستم خنک کننده | نرخ انجماد، پایداری ابعادی و حذف حرارت باقیمانده | هندسه خوب زمانی که دما یا جریان آب کنترل نشده باشد |
| حمل و نقل | سرعت خط، عقب نشینی و حمل و نقل ثابت | هنگامی که کشنده در هم تراز نیست یا سرعت نوسان دارد، ابعاد را اصلاح کنید |
قانون مفید اندازه:کوچکترین و بزرگترین لوله را مشخص کنید، اما در اطراف گوشه های عملیاتی دشوار مهندسی کنید. اینها اغلب بزرگترین لوله در خروجی بالا، نازک ترین دیوار با سرعت خط بالا، اندازه کوچک با خروجی کم که زمان ماند را افزایش می دهد و محصولی با محکم ترین دیوار یا سطح مورد نیاز هستند.


Nanhaiya سنبه های قابل تنظیم، گزینه های کانال خنک کننده و آسترهای قابل تعویض را در محدوده دای هد لوله خود ارائه می دهد. از این گزینه ها برای یک دلیل مشخص استفاده کنید. تنظیم زمانی مفید است که اپراتورها یک روش مرکزیت تکرارپذیر داشته باشند. اجزای سایش قابل تعویض زمانی مفید هستند که محدوده، مقدار یدکی و روش تعویض آنها مشخص باشد.
قبل از شروع ماشینکاری، رابط اکسترودر را قفل کنید
یک قالب لوله می تواند مسیر جریان داخلی عالی داشته باشد و همچنان نصب نشود زیرا ورودی، ثبت، الگوی پیچ، مهر و موم یا ارتفاع مرکز در نظر گرفته شده است. پروژه های جایگزینی به ویژه آسیب پذیر هستند زیرا نقشه های ماشین ممکن است قدیمی، اصلاح شده یا در دسترس نباشند.
ما سه شکل شواهد را ترجیح میدهیم: طراحی کنترلشده اصلی، اندازهگیریهای تازه و عکسهای واضح با مرجع مقیاس. اگر این سه با هم موافق نیستند، قبل از انتشار نقشه تولید، تضاد را حل کنید.
- ساخت اکسترودر، مدل و پیکربندی پیچ
- قطر پیچ و محدوده خروجی نامی
- رسم فلنج تخلیه یا آداپتور
- قطر، عمق و تحمل را ثبت کنید
- مقدار پیچ، نخ، دایره گام و جهت
- هندسه آب بندی-صورت و روش واشر
- قطر ورودی مذاب و طول انتقال
- صفحه شکن یا رابط صفحه نمایش مورد نیاز
- اندازه و محل پورت سنسور فشار
- نوع سنسور دمای مذاب و درج
- ولتاژ بخاری، فرکانس، برق و کانکتورها
- سازگاری نوع ترموکوپل و کنترلر
- ارتفاع مرکز هد و جهت جریان
- قاب پشتیبانی، چرخ ها، ریل ها یا نقاط بالابر
- مجوز نصب و نگهداری در دسترس
- فاصله تا کالیبراتور و مرجع تراز
Nanhaiya قابل سفارشی سازی تولید می کندفلنج های بشکه ایو اجزای دای هد، بنابراین آداپتور را می توان با هد به جای گذاشتن به عنوان یک غافلگیر کننده در نصب مورد بحث قرار داد. برای یک پروژه خط کامل، رابط قالب را با انتخاب شده تراز کنیددستگاه اکسترودر پلاستیک، کنترل و تجهیزات پایین دستی.
نمای کارخانه ما:یک عکس تلفن از یک فلنج به ما کمک می کند تا طرح بندی را بفهمیم، اما دایره پیچ را مشخص نمی کند یا تناسب را ثبت نمی کند. ما از عکس برای یافتن سوالات استفاده می کنیم. برای برش فلز از یک نقشه امضا شده استفاده می کنیم. این تمایز مانع از به تاخیر انداختن یک اشتباه کوچک در رابط کاربری کل نصب می شود.


ساخت و ساز پیرامون مواد و وظیفه تمیز کردن را انتخاب کنید
سر لوله اختصاصی Nanhaiya از فولاد آلیاژی با استحکام بالا با سطوح سخت شده استفاده می کند و با ماشینکاری دقیق CNC و عملیات حرارتی تولید می شود. عمومی آنسر قالب اکسترودرصفحه 38CrMoAl، نیتریدینگ و سختی سطح HV950 تا HV1000 را فهرست می کند.
این مقادیر دادههای اولیه مفیدی هستند، اما مشخصات تأیید شده همچنان باید مواد دقیق جزء، محدوده عملیات، معیار سختی نهایی، پایان سطح جریان، بازرسی ابعادی و هرگونه نیاز به خوردگی را مشخص کند. مقدار سختی یک جزء نباید روی هر بست، پوشش بخاری یا بخش ساختاری کپی شود.
| وضعیت خدمات | نگرانی تدارکات | چه چیزی را در نقل قول تعریف کنیم |
|---|---|---|
| پی وی سی پر شده | پرکننده معدنی ساینده، رسوبات و فرکانس تمیز کردن | فرمول، سطح پرکننده، مواد جزء خیس شده و درمان، محدوده سایش قابل تعویض و روش تمیز کردن |
| CPVC یا ترکیب حساس به حرارت | تاریخچه حرارتی، نگهداری و تخریب مواد | پنجره پردازش، مفهوم مسیر جریان، مناطق گرمایش، نقاط حسگر، روش راهاندازی و خاموش شدن |
| PE سیاه کربن | توزیع پایدار، کیفیت سطح و طولانی مدت | درجه ترکیب، محدوده خروجی، پنجره فشار، آرایش بخاری و دسترسی تمیز کردن |
| محتوای بازیافتی | آلودگی، تغییرات ویسکوزیته و ذرات ساینده | منبع، حداکثر درصد، طرح فیلتراسیون، نمونه، تغییرات مورد انتظار و محدودیت های پذیرش |
| تغییر رنگ مکرر | نگه داشتن، دسترسی، جابجایی قطعه و ضایعات | توالی رنگ، مواد تمیزکننده، زمان تعویض مجاز، روش پاکسازی و قطعات قابل جابجایی |
سخت تر یک استراتژی مادی کامل نیست.سختی سطح، عمق مورد، چقرمگی بستر، رفتار خوردگی، پایان و روش تعمیر باید با جزء و فرآیند مطابقت داشته باشد. از تامین کننده بخواهید لیستی از مواردی که تحت درمان قرار می گیرد، چگونه تأیید می شود و کدام پرونده بازرسی همراه با سفارش است.


نانهایا را مرور کنیدتجهیزات تولید, گواهینامه هاوخدمات فنیدر طول صلاحیت تامین کننده راهنمایی نصب و مشاوره تعمیر و نگهداری طولانی مدت می تواند در محدوده پشتیبانی مورد توافق گنجانده شود.
تغییر اندازه را بخشی از محاسبه خرید قرار دهید
اگر هر تغییری جرثقیل را به هم متصل کند، به بخاری ها آسیب برساند یا نیاز به مرکز آزمایشی و خطای مکرر داشته باشد، قیمت ابزار کمتر می تواند گران باشد. بپرسید که چگونه قالب و سنبه برداشته میشوند، قسمتهای داغ در کجا قرار میگیرند، با کدام بستها کار میکنند، تراز را چگونه ترمیم میکنند و کدام مهر و موم یا مواد مصرفی جایگزین میشوند.
| سوال تغییر | چرا خریدار باید اهمیت دهد | خروجی قرارداد |
|---|---|---|
| کدام اندازه ها یک بدنه مشترک دارند؟ | تعداد واقعی هدها و مجموعه های تغییر قسمت را نشان می دهد | ماتریس سازگاری با لوله OD، محدوده دیوار و مواد |
| چه چیزی قبل از حذف باید خنک شود؟ | بر زمان توقف و ایمنی حمل و نقل تأثیر می گذارد | دما و روش دستکاری نوشته شده |
| دای و سنبه چگونه محور هستند؟ | بر ضایعات راه اندازی و اصلاح دیوار تأثیر می گذارد | نمودار تنظیم، موقعیت های مرجع و آموزش |
| کدام ابزار و وسایل بالابر مورد نیاز است؟ | از جابجایی بداهه ناایمن جلوگیری می کند | لیست ابزار، وزنه های قطعه، نقاط بلند کردن و نقشه های ثابت |
| کدام قطعات یدکی معمولی هستند؟ | زمان خرابی را پس از آسیب نخ، آب بندی، بخاری یا سنسور کاهش می دهد | لیست یدکی توصیه شده دو ساله به قیمت هر مورد |
| مسیر جریان چگونه تمیز می شود؟ | کار، خطر سطح و ضایعات تغییر رنگ را تغییر می دهد | ابزار تمیز کردن تایید شده، مواد و مراحل جداسازی قطعات |
برای یک برنامه محصول ترکیبی، هزینه تغییر را بر اساس ساعت، نیروی کار و ضایعات راه اندازی محاسبه کنید. اگر یک کارخانه چندین بار در هفته بین دو اندازه لوله دوردست تغییر کند، دو سر کامل ممکن است از زمان تولید بیشتر از یک بدنه با تعداد زیادی درج محافظت کنند. اگر تغییرات نادر باشد و محدوده فشرده باشد، بدن مشترک می تواند معقول باشد.
نمای کارخانه ما:ما می پرسیم که چه کسی ابزار را تغییر می دهد و چه تجهیزات بالابری موجود است. طرحی که روی یک نیمکت مونتاژ تمیز کار می کند ممکن است در کنار یک اکسترودر داغ و یک مخزن خلاء ناخوشایند باشد. دسترسی اپراتور یک ورودی مهندسی است، نه جزییات پس از فروش.

از عیوب لوله برای یافتن منطقه فرآیند مسئول استفاده کنید
هنگامی که مشخصات لوله از بین می رود، اپراتورها اغلب ابتدا قالب را تنظیم می کنند زیرا پیچ های مرکزی آن قابل مشاهده هستند. این می تواند به طور موقت یک خواندن را بهبود بخشد در حالی که یک مشکل دما، اکسترودر یا پایین دست را پنهان می کند. قبل از ایجاد چندین تغییر در یک زمان، عیب را در اطراف محیط و در طول لوله ثبت کنید.
| نقص مشاهده شده | چک های سرگردان | چک های بالادستی و پایین دستی | خرید درس |
|---|---|---|---|
| یک طرف به طور مداوم ضخیم تر است | مرکز سنبه، رسوبات مسیر جریان، آسیب، تعادل بخاری و تراز مونتاژ | موج اکسترودر، تراز کالیبراتور، توزیع خلاء، تراز خنک کننده و حمل و نقل | به مرکز در دسترس، مناطق دما و مرجع تراز نیاز دارید |
| دیوار در اطراف و در امتداد لوله تغییر می کند | تنظیم شل، چرخه حرارتی، فشار ناپایدار یا جریان ناهموار | تغذیه، خروجی پیچ، کنترل سرعت خط، خلاء و پایداری دمای آب | یک پنجره عملیاتی پایدار را بپذیرید، نه یک مجموعه اندازه گیری کوتاه |
| خطوط سطحی بلند | آلودگی، رسوب، خراش یا آسیب دیدگی سطح لبه قالب | ذرات ذوب نشده، فیلتراسیون، آسیب کالیبراتور و علائم جابجایی | ابزار تمیز کردن، طرح فیلتر، بازرسی سطح و ابزار یدکی را تعریف کنید |
| رگه های زرد، قهوه ای یا سیاه | مناطق مرده، رسوبات، گرمای محلی بیش از حد و زمان طولانی اقامت | خوراک آلوده، رسوبات بشکه، سایش پیچ و تمرین خاموش کردن | قبل از کپی کردن هندسه قدیمی، مسیر ذوب کامل و روال تمیز کردن را مرور کنید |
| فشار بالای سر | شکاف حلقوی محدود، دمای پایین، انسداد یا مسیر جریان نامناسب | محدودیت صفحه نمایش، ویسکوزیته مواد، تقاضای خروجی و شرایط سنسور | نقطه اندازه گیری فشار و حد عملیاتی را در مشخصات ذکر کنید |
| بیضی شکل لوله | جریان خروجی ناهموار یا موقعیت اولیه لوله | سایش کالیبراتور، خلاء، تعادل خنک کننده، پشتیبانی و تراز حمل و نقل | بیضی نهایی متعلق به آزمون پذیرش کامل است |
| سطح داخلی ناهموار | پایان سنبه، رسوبات، دما و رفتار جریان | رطوبت مواد، پراکندگی، تخریب و پایداری خروجی | معیارهای سطح داخلی و خارجی را در تایید نمونه لحاظ کنید |
قانون یک تغییر:خط مبنا را ثبت کنید، یک متغیر کنترل شده را تغییر دهید، منتظر بمانید تا مواد از خط عبور کند، لوله آسیب دیده را علامت بزنید و دوباره اندازه گیری کنید. تنظیم تصادفی دما، مرکز، خلاء و حمل و نقل به طور همزمان شواهد مورد نیاز برای شناسایی علت را از بین می برد.
اگر فشار خروجی یا مذاب قبل از هد ناپایدار است، پیچ و بشکه را نیز بررسی کنید. لوازم نانهایالوله پی وی سی تک پیچ, بشکه پیچ موازی لوله پی وی سیولوله های پی وی سی مخروطی دو مارپیچ. قالب نباید برای جبران بخش پلاستیکی فرسوده یا نامناسب دوباره طراحی شود.

چک لیست RFQ سر قالب اکستروژن لوله
یک RFQ کامل به خریدار این امکان را میدهد که به جای مقایسه قیمت پایه پایین با قیمتهای فراگیر، دامنه مهندسی را مقایسه کند. موارد زیر را در یک بسته با بازبینی قرار دهید.
- محصولات را شناسایی کنید.هر OD لوله، محدوده دیوار، SDR یا زمانبندی، ساخت لایه، رنگ و کاربرد را فهرست کنید. محصول معمولی و سخت ترین اندازه را علامت گذاری کنید.
- استاندارد را نام ببرید.استاندارد، قسمت، نسخه، پذیرش ملی و ترسیم داخلی را دقیق بدهید. طرح بازرسی لوله تمام شده را ضمیمه کنید.
- مطالب را افشا کنیدفرمول کامل PVC یا گرید دقیق PE، PP یا PPR، مواد افزودنی، پرکننده، رنگدانه، محتوای بازیافتی و برگه اطلاعات تامین کننده را ارائه دهید.
- نرخ را تعریف کنیدخروجی خالص قابل فروش و سرعت خط را برای هر محصول مهم، به علاوه ظرفیت خنک کننده موجود و برنامه عملیاتی معمولی ارائه دهید.
- اکسترودر را توضیح دهید.حالت یک پیچ دوقلو، موازی یا مخروطی دوقلو. قطر پیچ؛ قدرت موتور؛ فشار و دمای مذاب معمولی؛ طرح آداپتور؛ و محدودیت های فرآیند فعلی
- رابط را کنترل کنید.فلنج، رجیستر، دایره پیچ، صفحه آب بندی، ورودی مذاب، ارتفاع مرکز، درگاه حسگر و نقشه های پشتیبانی را وصل کنید.
- جزئیات الکتریکی را مشخص کنید.ولتاژ و فرکانس بخاری، نوع ترموکوپل، استاندارد کانکتور، سازگاری کنترلر، طول کابل و نیاز منطقه خطرناک در صورت وجود را فهرست کنید.
- خط پایین دست را نشان دهید.شامل ابعاد کالیبراتور، مخزن خلاء، طول خنک کننده، آرایش اسپری یا غوطه وری، نوع حمل و نقل، خط مرکزی و فاصله از خروجی قالب باشد.
- محدوده تغییر را انتخاب کنید.مجموعههای تعویض قطعه، گرمکنها و حسگرهای یدکی، مهر و موم، بستها، ابزارهای جابجایی، قفسههای ذخیرهسازی و روش تغییر اندازه دلخواه را فهرست کنید.
- اسناد را تعریف کنید.نقشه های مونتاژ و قطعات، صورتحساب مواد، سوابق مواد و عملیات حرارتی، بازرسی ابعادی، لیست برق، دستورالعمل های عملیاتی و لیست قطعات یدکی را درخواست کنید.
- آزمون قبولی را بنویسید.رزین، فرمول، اندازه لوله، مدت زمان اجرا، خروجی، سرعت خط، سوابق فرآیند، نمونه برداری ابعاد و معیارهای عبور/عیب را نام ببرید.
- پشتیبانی را روشن کنیددر مورد راهنمایی نصب، مسئولیت راه اندازی، آموزش اپراتور، کمک از راه دور و مرز بین عملکرد دایک هد و خط کامل توافق کنید.
هشدار تعویض:یک قالب فرسوده ممکن است دیگر ابعاد اصلی خود را حفظ نکند. رابط دستگاه و یک لوله نگهدارنده خوب را اندازه گیری کنید، نقشه های اصلی را پیدا کنید و توضیح دهید که چرا سر قدیمی جایگزین می شود. کپی کردن هر بعد فرسوده می تواند همان مشکل جریان یا تراز را بازتولید کند.
پیکربندی پیچ نیز باید با وظیفه مواد مطابقت داشته باشد. Nanhaiya را مرور کنیدتک پیچ, پیچ های دوقلوی موازیوبشکه های دو پیچ مخروطیهنگامی که پرس و جو بخش پلاستیک سازی کامل را پوشش می دهد. برای لوازم جانبی و ابزار متصل، ازمحدوده قطعات یدکی اکستروژن.
سر به شرط تولیدی که قصد فروش آن را دارید بپذیرید
بازرسی ابعادی ثابت می کند که اجزای تولید شده با نقشه مطابقت دارند. این ثابت نمی کند که چگونه یک ترکیب خاص از طریق خط کامل جریان می یابد. طرح پذیرش صدا دارای دو بخش است: تأیید مؤلفه و اجرای تولید.
| مرحله پذیرش | چه چیزی را تأیید کنید | ثبت برای نگهداری |
|---|---|---|
| بررسی سند | اصلاح نقشه تایید شده، صورتحساب مواد، ماتریس تغییر قطعه، لیست بخاری و سنسور، دفترچه راهنما و محدوده یدکی | ثبت سند امضا شده |
| بازرسی قطعات | رابط های بحرانی، ویژگی های متحدالمرکز، سطوح آب بندی، اتصال دهنده ها، پورت ها، مواد، درمان و وضعیت سطح جریان قابل مشاهده | سوابق ابعاد و مواد یا درمان مشخص شده در دستور |
| بررسی مونتاژ | تناسب، جهت گیری، نصب بخاری، درج سنسور، حرکت مرکزی، پشتیبانی، بلند کردن و دسترسی | چک لیست مونتاژ با عکس |
| بررسی گرمایش | شناسایی منطقه، پاسخ کنترل کننده، خواندن سنسور، کشش جریان و پایداری حرارتی | نقشه منطقه و قرائت های تثبیت شده |
| اجرای تولید | مواد توافق شده، اندازه لوله، خروجی، سرعت خط، دما، فشار مذاب، بار موتور، خلاء و شرایط خنک کننده | برگه فرآیند مبتنی بر زمان و نمونه های نگهداری شده |
| بازرسی لوله | OD، دیوار در موقعیت های ساعت چندگانه، بیضی، جرم در طول، سطح داخلی و خارجی، صافی و تست های استاندارد مورد نیاز | گزارش بازرسی مرتبط با موقعیت نمونه و زمان تولید |
| عملیات روتین | راه اندازی، اصلاح مرکز، توقف معمولی، جداسازی ایمن یا یک تغییر اندازه توافق شده | امضای اپراتور و لیست موارد باز |
در صورت عملی از فرمول معمولی خریدار استفاده کنید. اگر ماده جایگزینی مورد نیاز است، تفاوت را ثبت کنید و آنچه را که آزمایش ثابت می کند محدود کنید. اجرای موفقیت آمیز پلی اتیلن فرمول PVC را تایید نمی کند، و یک محصول با سرعت کم با دیواره ضخیم شرایط دیواره نازک با سرعت بالا را ثابت نمی کند.
نمای کارخانه ما:ما یک اجرای پایدار با اندازهگیریهای قابل ردیابی را به یک نمایش کوتاه در حداکثر خروجی ترجیح میدهیم. فشار باید ته نشین شود، خوانش دیوار باید قابل کنترل باقی بماند، بخاری ها نباید چرخه غیرعادی داشته باشند و لوله خنک شده باید بازرسی توافق شده را برآورده کند. این نتیجه به هر دو طرف امتیاز تحویل مفید می دهد.


سوالات متداول
چه اطلاعاتی برای نقل قول هد قالب اکستروژن لوله مورد نیاز است؟
درجه و فرمول پلیمر، استاندارد لوله، اندازه کامل و محدوده دیوار، خروجی و سرعت خط هدف، نوع اکسترودر، نقشه ورودی و فلنج مذاب، ولتاژ هیتر، الزامات سنسور، جزئیات کالیبراسیون پایین دست، قطعات تغییر ترجیحی و طرح پذیرش را ارسال کنید. عکس ها و نقشه های اندازه گیری شده از اتصال فعلی نیز برای پروژه های جایگزین مفید هستند.
آیا یک سر لوله می تواند PVC، PE و PPR را اجرا کند؟
یک بدنه خارجی مشترک ممکن است از نظر فنی در یک پروژه با تعریف محدود امکان پذیر باشد، اما PVC، PE و PPR شرایط جریان، حرارتی یا اندازه یکسانی را ایجاد نمی کنند. ابتدا فرمول کامل، خروجی، محدوده اندازه، الزامات مسیر جریان و روش تمیز کردن را با هم مقایسه می کنیم. ابزار مجزا یا سر جداگانه می تواند انتخاب مطمئن تری برای تولید باشد.
آیا قطر قالب لوله با قطر نهایی لوله برابری می کند؟
معمولا خیر. لوله داغ پس از خروج از قالب تغییر می کند زیرا مذاب متورم می شود، پایین می آید، وارد کالیبراتور می شود و خنک می شود. ابعاد قالب و سنبه مورد نیاز باید با مواد، خروجی، سرعت خط، اندازه خلاء و سیستم خنک کننده طراحی شود، نه اینکه مستقیماً از اندازه اسمی لوله کپی شود.
آیا سر قالب به تنهایی می تواند ضخامت و بیضی بودن دیواره لوله را تضمین کند؟
نه. سر قالب توزیع مذاب حلقوی را تعیین می کند، اما ضخامت و بیضی نهایی دیواره نیز به پایداری مذاب، مرکز، تعادل دما، وضعیت کالیبراتور، خلاء، خنک کننده، تراز برداشتن و سرعت خط بستگی دارد. پذیرش باید خط عملیاتی کامل را آزمایش کند.
Nanhaiya از کدام ماده برای هدهای قالب اکستروژن استفاده می کند؟
صفحه اصلی قالب اکسترودر عمومی Nanhaiya 38CrMoAl را با نیتریدینگ و سختی سطح HV950 تا HV1000 فهرست می کند. سر قالب اکستروژن لوله اختصاصی به عنوان فولاد آلیاژی با سطوح سخت توصیف می شود. مواد نهایی، عملیات حرارتی و سطح خیس شده باید برای رزین، مواد افزودنی و روش تمیز کردن در مشخصات تایید شده تایید شود.
آیا باید یک هد دای با درج های چند اندازه بخرم یا چندین سر کامل؟
هنگامی که محدوده اندازه، خروجی و روال تمیز کردن اجازه می دهد تا یک بدنه کار را بدون تنظیم بیش از حد پوشش دهد، از قطعات تغییر استفاده کنید. زمانی که محصولات از نظر قطر، پلیمر، خروجی، ساختار لایه یا فرکانس تغییر تفاوت زیادی داشته باشند، هدهای مجزا می توانند منطقی باشند. کل زمان تغییر و ریسک تولید را مقایسه کنید، نه قیمت ابزار را به تنهایی.
چگونه باید سر قالب اکستروژن لوله را پذیرفت؟
با نقشه کشی، مواد، تصفیه، بخاری، سنسور، فلنج و بررسی مسیر جریان شروع کنید. سپس مواد تولید توافق شده را در اندازه لوله، خروجی و سرعت خط مشخص شده اجرا کنید. دماها، فشار مذاب، قرائت دیواره در اطراف محیط، قطر بیرونی، بیضی، وضعیت سطح، جرم در طول و هر آزمایش مورد نیاز توسط استاندارد لوله مورد نظر را ثبت کنید.
علت ضخیم تر شدن یک طرف دیوار لوله اکسترود شده چیست؟
دلایل احتمالی عبارتند از: نامناسب شدن قالب یا سنبه، عدم تعادل دمای محیطی، جریان مذاب ناهموار، رسوبات یا آسیب در مسیر جریان، خروجی ناپایدار اکسترودر، ناهماهنگی کالیبراتور، خلاء یا خنککننده ناهموار، و ناهماهنگی حمل و نقل. قبل از استفاده از پیچ و مهره های مرکزی برای پنهان کردن مشکل پایین دست، روند را بررسی کنید.
محتوای فنی تهیه شده از اطلاعات مربوط به محصول، تجهیزات و خدمات فعلی Nanhaiya که فقط توسط صفحات رسمی استاندارد ISO پشتیبانی می شود. هندسه قالب نهایی، مواد، عملیات، ابعاد و معیارهای پذیرش توسط مشخصات پروژه تایید شده تعریف شده است.