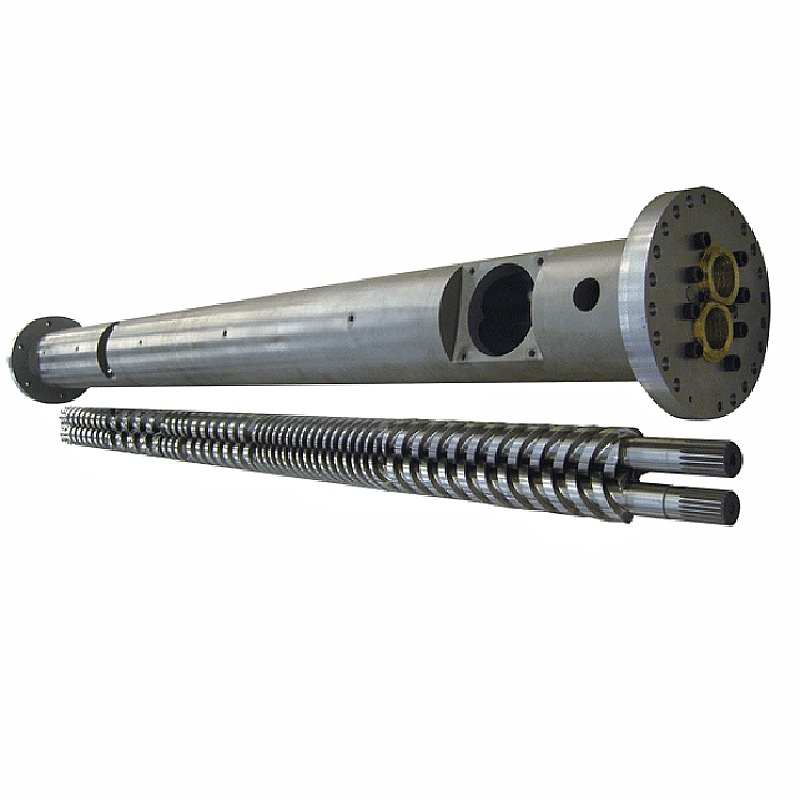
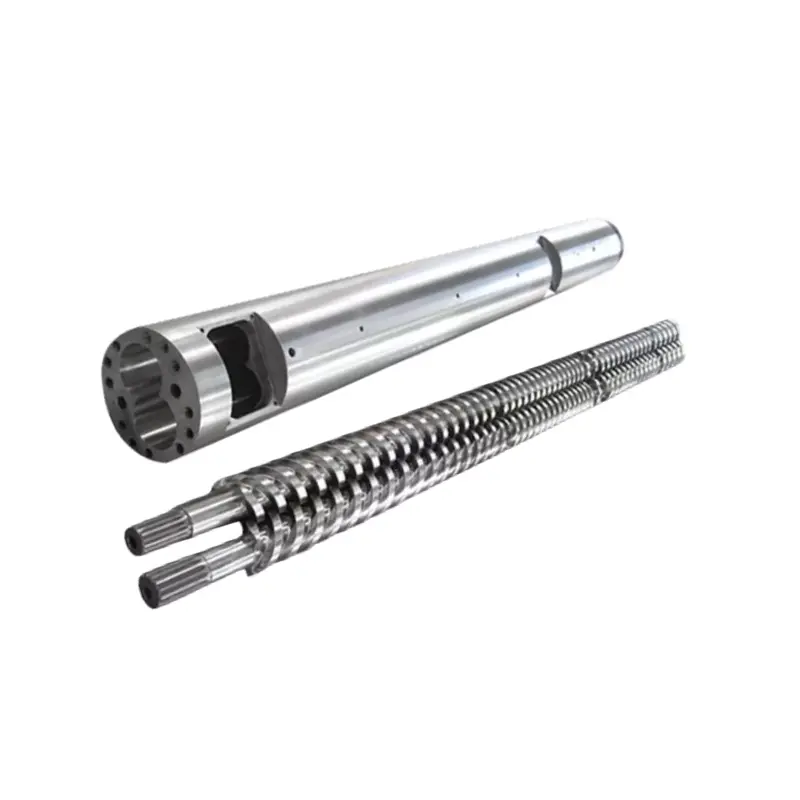
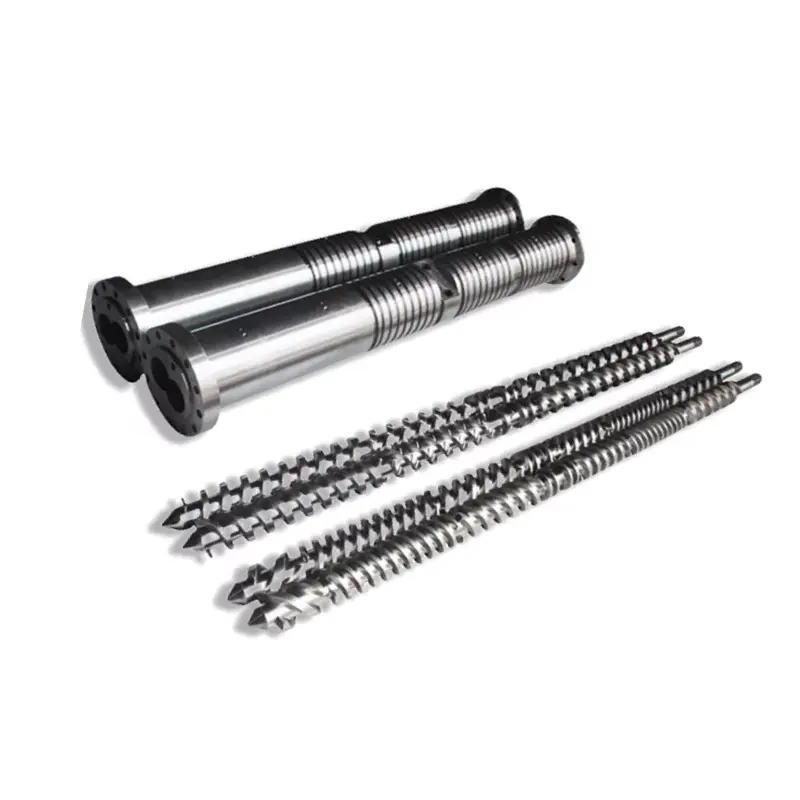
یک مجموعه پیچ دوقلو بیش از یک شکاف کاری دارد. برای تصمیم گیری برای تعمیر یا تعویض صدا، هر پیچ، هر لوب بشکه، رابطه در هم آمیختگی و واسط های ماشین را تحت یک مرجع کنترل شده ترسیم کنید.
پیچ دوقلو موازی و سایش بشکه را به عنوان یک سیستم همسان اندازه گیری کنید. هر دو پیچ را در ایستگاه های محوری نامگذاری شده، هر دو لوب سوراخ شکل هشت در جهات مشخص، فاصله از پیچ به پیچ، فاصله مرکزی، فازبندی و تناسب محوری را ثبت کنید. نقشه را با نقشه تایید شده مقایسه کنید. علائم میتوانند بازرسی را آغاز کنند، اما اندازهگیریها تصمیم میگیرند که پیچها، بشکه یا مجموعه کامل را تعویض کنند.

یک پیچ دوقلو موازی یک فاصله عمومی ندارد
در یک پیچ معمولی، فاصله قطری اغلب به صورت قطر داخلی بشکه منهای قطر بیرونی پرواز پیچ بیان می شود. فاصله شعاعی نیمی از این تفاوت است. ماراهنمای اندازه گیری سایش تک پیچتوضیح می دهد که چرا ایستگاه های محوری و تعاریف هنوز باید مطابقت داشته باشند.
رابطه قطری محلی = بعد بشکه منهای قطر خارجی پیچ مربوطه
رابطه شعاعی محلی = رابطه قطری محلی تقسیم بر 2
این محاسبات هندسه کامل یک مجموعه پیچ دوقلو درهم را توصیف نمی کند.
یک پیچ دوقلوی موازی، پیچ دوم، یک ناحیه درهم تنیده، فاصله مرکزی و یک رابطه زاویهای زمانبندی شده را اضافه میکند. بشکه معمولاً یک پروفیل شکل هشت است تا یک سوراخ گرد. سایش همچنین می تواند در لوب چپ و راست و در صورت های مخالف پرواز متفاوت باشد.
بنابراین فایل اندازه گیری باید حداقل پنج رابطه را از هم جدا کند:
- پروفیل بیرونی هر پیچ به لوب بشکه مربوطه خود است.
- فاصله پیچ به پیچ از طریق ناحیه درهم تنیده.
- فاصله مرکز و موقعیت هر دو لوب بشکه.
- فازبندی چرخشی، دستی و هویت پیچ چپ یا راست.
- فاصله های محوری مربوطه، وجه های رانش، فاصله ها و موقعیت های انتهایی.
نمای کارخانه ما:خریداری که بدون نامگذاری سطوح درخواست "ترخیص 0.3 میلی متری" می کند، نیازی قابل اجرا به ما ارائه نکرده است. ما میپرسیم که آیا این عدد قطری، شعاعی، بین پروازی، کناری، نوک یا فاصله محوری است، کجا اندازهگیری میشود و در چه شرایطی. حدس زدن در اینجا می تواند تماس فلزی ایجاد کند یا مجموعه جدید را شل بگذارد.


قبل از کشیدن پیچ ها، هویت مجموعه را حفظ کنید
اگر پیچ های چپ و راست با هم مخلوط شوند یا در حین برداشتن مرجع فاز ناپدید شود، اندازه گیری ها ارزش خود را از دست می دهند. قبل از شل کردن مجموعه، از انتهای درایو و انتهای تخلیه عکس بگیرید. جهت مشاهده مورد استفاده برای توصیف چرخش را علامت گذاری کنید، سپس هر دو پیچ، شفت، فاصله ها و علائم زمان را علامت بزنید.
ضبط کنید که آیا دستگاه استفاده می کندپیچ های دواریاپیچ های ضد چرخش. همچنین یادداشت کنید که پیچ ها یک تکه هستند یا از عناصر مونتاژ شده اند. فرض نکنید که دو پیچ با ابعاد بیرونی مشابه، عقربه، خط، نظم یا زمان بندی یکسانی دارند.
از دستورالعمل های حذف سازنده ماشین استفاده کنید و تمام ویژگی های قفل و زمان بندی را حفظ کنید. اگر بعد از مونتاژ مجدد، جفت را نمی توان تحت روش تایید شده چرخاند، متوقف کنید. اعمال گشتاور درایو برای غلبه بر تداخل ناشناخته می تواند خطای شناسایی را به آسیب تبدیل کند.

یک سیستم مختصات برای هر دو پیچ و هر دو لوب بسازید
قطعات را بدون حذف شواهدی از نمره گذاری، از بین رفتن پوشش یا سوراخ شدن تمیز کنید. اجازه دهید قطعات به دمای بازرسی پایدار برسند. یک نقطه صفر در انتهای نامگذاری شده ایجاد کنید و ایستگاه های محوری را علامت گذاری کنید که می تواند روی جفت پیچ و بشکه تکرار شود.
ایستگاهها را قبل و بعد از تغییرات هندسی، دهانههای تغذیه و دریچه، مناطق اختلاط و انتهای فشارسازی اضافه کنید. در هر ایستگاه، پیچ چپ، پیچ راست، لوب چپ و لوب راست را شناسایی کنید. هنگامی که روش اجازه می دهد، جهت های زاویه ای متعدد را ثبت کنید، زیرا یک قطر واحد می تواند بیضی یا سایش یک طرفه را پنهان کند.
| میدان | چگونه آن را شناسایی کنیم | آنچه را آشکار می کند |
|---|---|---|
| ایستگاه محوری | فاصله از یک منبع تغذیه یا تخلیه تعریف شده | جایی که سایش در طول بخش فرآیند متمرکز می شود |
| هویت پیچ | چپ یا راست، با پایان مشاهده مشخص شده است | سایش پرواز نامتقارن و یکپارچگی جفت |
| پروفیل پیچ | مقدار OD، ریشه، نوک یا پهلو با روش و موقعیت زاویه ای | از بین رفتن فلز روی سطوح کار |
| لوب بشکه | لوب چپ یا راست، جهت و صفحه اندازه گیری | بزرگ شدن، بیضی شکل و شستشوی موضعی |
| رابطه درهم تنیده | سطوح نامگذاری شده، موقعیت زاویه ای، وضعیت فازبندی و روش | خطر شکاف بیش از حد یا تداخل مکانیکی |
| وضعیت سطح | عکس شماره گذاری شده به نقشه ایستگاه گره خورده است | امتیاز دهی، سوراخ شدن، از بین رفتن پوشش، رسوبات و علائم تماس |
| ارزش مرجع | نقشه تایید شده، گزارش قسمت جدید یا خط پایه طراحی توافق شده | چقدر هندسه تغییر کرده است |
روش تشخیصی بشکه منتشر شده Coperionباید بشکه های آن تمیز و خنک باشند، سپس از اندازه گیری سوراخ و بازرسی تصویری با وضوح بالا در اندازه های خاص ZSK و STS استفاده می کند. ماشین و ابزارهای بازرسی شما ممکن است متفاوت باشند، اما این رویکرد نشان میدهد که چرا شواهد بصری و بعدی در یک گزارش قرار دارند.
با اضافه کردن ارقام اعشاری فراتر از ابزار و روش، وضوح اختراع نکنید. ابزار، وضعیت کالیبراسیون، وضعیت پشتیبانی، دمای بازرسی و اپراتور یا سابقه بازرسی را ثبت کنید. یک نقشه قابل تکرار با عدم قطعیت صادقانه مفیدتر از یک صفحه گسترده چشمگیر است که از نقاط مبهم ساخته شده است.



آیا مجموعه پیچ دوقلو برداشته شده برای بازبینی آماده شده است؟نقشه مونتاژ، شناسایی چپ و راست، نقشه ایستگاه، عکس ها و تاریخچه عملیات را ارسال کنید. ما می توانیم در مورد اینکه چه چیزی باید حفظ شود و کدام مناطق نیاز به اندازه گیری دقیق تری دارند بحث کنیم.
نقشه سایش را ارسال کنیدمحصولات پیچ دوقلو موازی را مشاهده کنیداز رفتار خط برای انتخاب مکان های بازرسی استفاده کنید، نه برای اعلام شکست
سقوط خروجی با همان سرعت پیچ، فشار ناپایدار، تغییر بار، پراکندگی ضعیف، مواد ذوب نشده و نقص های مکرر محصول می تواند بازرسی را توجیه کند. آنها همچنین می توانند از تغذیه، فرمولاسیون، بخاری ها، حسگرها، تهویه هوا، قالب محدود یا مشکل درایو ناشی شوند.
قبل از تغییر چندین تنظیمات به طور همزمان، یک خط پایه عملیاتی را ذخیره کنید. نرخ تغذیه واقعی، سرعت پیچ، نشانگر بار یا گشتاور، فشار، تنظیمات ناحیه، دمای مذاب اندازهگیری شده در صورت موجود بودن و بررسیهای محصول نهایی را ثبت کنید. همان فرمولاسیون و تنظیمات پایین دست را مقایسه کنید.
کارخانه فولاد ژاپن خاطرنشان می کند که عناصر دو پیچ فرسوده می توانند توان و پراکندگی را کاهش دهند و ممکن است به خرابی جدی شفت پیچ یا گیربکس کمک کنند. این دلیل خوبی برای بررسی زودهنگام است، اما این علامت هنوز باید با شرایط فیزیکی دستگاه شما مرتبط باشد.
اگر یک خط پس از اصلاح کالیبراسیون فیدر یا دریچه مسدود شده به حالت عادی بازگردد، ما سایش را به عنوان تشخیص نمیفروشیم. اگر فرآیند ناپایدار باقی بماند و نقشه اندازهگیری افزایش فاصله محلی منطبق را نشان دهد، مورد جایگزینی بسیار قویتر است. هدف حل مشکل تولید است، نه برنده شدن سفارش برای بزرگترین مجموعه.
| الگوی مشاهده شده | بررسی فرآیند قبل از محکومیت | شواهد فیزیکی برای جستجو |
|---|---|---|
| خروجی با سرعت بدون تغییر کاهش می یابد | دقت خوراک، چگالی ظاهری، دستور پخت و محدودیت قالب | بزرگ شدن حفره محلی، سایش پرواز و تغییر ترخیص کالا |
| فشار یا بار ناپایدار می شود | تغذیه، کنترل دما، تهویه و محدودیت پایین دست | سایش ناهموار چپ/راست، رسوب، آسیب یا علائم تماس |
| کیفیت پراکندگی یا مذاب کاهش می یابد | مقدار مواد، دوز افزودنی، پیکربندی اختلاط و تاریخچه دما | سایش در سطوح مخلوط مورد نظر یا عناصر نصب شده اشتباه |
| صدای فلزی یا افزایش ناگهانی گشتاور | زیر روال ماشین توقف کنید و درایو و تراز را بررسی کنید | علائم تماس تازه، قطعات خمیده، خطای فاز یا مواد خارجی |
| تکرار سایش سریع پس از تعویض | آلودگی مواد، تراز، مونتاژ، محدودیت های عملیاتی و انتخاب سطح | مکان و جهت آسیب مکرر |
تصمیم بگیرید که چه چیزی را از گزارش منطبق جایگزین کنید
تعویض فقط پیچ زمانی معقول است که هر دو لوب بشکه در هندسه تایید شده باقی بمانند، رابطه مرکز درست باشد و علت سایش درک شود. هنگامی که جفت پیچ قابل قبول و سازگار با هندسه سوراخ ترمیم شده باقی بماند، تعویض فقط بشکه نیز قابل توجیه است.
هنگامی که هر دو طرف فرسوده هستند، هندسه مرجع نامشخص است، یا یک جزء جدید همچنان در برابر شریک آسیب دیده قرار دارد، مجموعه منطبق را جایگزین کنید. اگر الگوی سایش به ناهماهنگی، خطای فازبندی یا مواد خارجی اشاره دارد، قبل از نصب قطعات جدید، آن علت را برطرف کنید.
| شرایط اندازه گیری شده | محدوده احتمالی برای ارزیابی | حفاظت مورد نیاز |
|---|---|---|
| جفت پیچ فرسوده شده است. هر دو لوب در حد مجاز | پیچ ها را تعمیر یا تعویض کنید | هندسه بازسازی شده یا جدید را در برابر بشکه حفظ شده تأیید کنید |
| لوب های بشکه پوشیده شده؛ پیچ در حد مجاز | تعمیر یا تعویض بشکه واجد شرایط | سازگاری با پیچ های نگهدارنده و فاصله مرکزی را بررسی کنید |
| هم پیچ و هم بشکه فرسوده | تعویض پیچ و بشکه همسان | یک مجموعه نقشه کنترل شده و طرح بازرسی را تأیید کنید |
| امتیازدهی موضعی یا تماس یک طرفه | بررسی علت قبل از انتخاب جزء | تراز، یاتاقان ها، شفت ها، فازبندی و آلودگی را بررسی کنید |
| هندسه قابل قبول است اما وظیفه تغییر کرده است | بررسی فرآیند و هندسه | مواد جدید، خروجی، محدودیت های ماشین و پذیرش محصول را تعریف کنید |
از چند برابر کننده اینترنت عمومی به عنوان محدودیت جایگزینی خودکار استفاده نکنید. قطر، نوع پیچ، طراحی ماشین، مواد و تحمل محصول همه مهم هستند. نقشه ساختمان اصلی و معیارهای خدمات سازنده ماشین باید تصمیم را کنترل کند.
برای علائم گسترده تر و انتخاب های ترمیم، به ما مراجعه کنیدراهنمای سایش و تعویض بشکه پیچ. این صفحه اختصاصی دوقلو، اطلاعات چپ/راست، لوب، مرکز و مرحلهبندی را اضافه میکند که یک بازرسی معمولی تک سوراخی پوشش نمیدهد.
از محل سایش برای مشخص کردن سطح استفاده کنید
نانهایامحصولات پیچ دوقلو موازیشامل کاربردهای PVC، PE، PP، لاستیک، پلاستیک، ترکیب و دانه بندی است. وظیفه مادی در آن محدوده متفاوت است. الیاف شیشه، پرکننده معدنی، رنگدانه، آلودگی بازیافتی و ترکیبات خورنده باید بر اساس درجه و بارگذاری بیان شوند.
صفحات محصول دوار و ضد چرخش ما مقادیر مرجع اصلی یکسانی را فهرست میکنند: 38CrMoAlA، سختی عملیات حرارتی HB260 تا 320، سختی نیتریدینگ HV950 تا 1000، عمق نیتریدینگ 0.50 تا 0.70 میلیمتر و شکنندگی نیتروژن 1 یا کمتر. آنها همچنین Ra0.4 و صافی پیچ 0.015 میلی متر را ذکر می کنند.
مقادیر محصول موجود همچنین شامل سختی کروم HV 950 یا بالاتر در ضخامت 0.05 تا 0.10 میلی متر و سختی دو فلزی HRC60 تا 65 در عمق 2.0 تا 3.0 میلی متر است. HV و HRC از مقیاسهای متفاوتی استفاده میکنند، بنابراین بزرگترین عدد چاپ شده گزینه بهتر را مشخص نمیکند.
| یافتن از نقشه سایش | در مشخصات جدید چه چیزی تعریف شود | چه چیزی را نباید فرض کرد |
|---|---|---|
| نوک پرواز مواد را در یک منطقه فرآیند پر شده از دست می دهد | مکان های پروازی محافظت شده، درمان یا آلیاژ، عمق لایه و هندسه نهایی | هر منطقه به ارتقای یکسانی نیاز دارد |
| یک لوب بشکه بیشتر از دیگری سایش دارد | نقشه لوب، تراز و بررسی مرکز، سپس حفاظت بشکه | مواد سخت تر به تنهایی ناهماهنگی را اصلاح می کند |
| سوراخ شدن یا از دست دادن سطح | شیمی مواد، تاریخچه تمیز کردن، منطقه آسیب دیده و سیستم سطح سازگار | تمام آسیب های سطحی ناشی از سایش است |
| علائم تماس در یک صورت تکرار می شود | بررسی فازبندی، صافی، شفت، بلبرینگ و مونتاژ | مشخصات پیچ تنها علت است |
| لباس یکنواخت پس از خدمات پایدار طولانی مدت | هندسه اصلی، تغییرات اندازه گیری شده و فاصله زمانی تعمیر و نگهداری مورد نیاز | طراحی مجدد به طور خودکار ضروری است |
باتنفلد-سینسیناتی توصیه میکند سالی یکبار یا بعد از 6000 ساعت کار اندازهگیری شود.در راهنمای خدمات خود برای اکسترودرهای دوقلو، مخروطی، دوقلو موازی و سیاره ای. آن را به عنوان یک مرجع برنامه ریزی تامین کننده در نظر بگیرید. خطوطی که پرکننده های شدید را پردازش می کنند یا روند سایش سریع را نشان می دهند ممکن است به فاصله زمانی متفاوتی نیاز داشته باشند.


فایل بازرسی را به یک سفارش ساخت تبدیل کنید
بسته پیشنهادی باید شامل سازنده و مدل ماشین، نقشه های تایید شده، فرمول مواد، سوابق عملیاتی و نقشه سایش باشد. مشخص کنید که آیا می خواهید یک جایگزین وفادار، ارزیابی تعمیر یا تغییر هندسه داشته باشید. اگر عملکرد باید بهبود یابد، هدف قابل اندازه گیری و محدودیت های ماشین را بیان کنید.
کنترل ترسیم به اندازه اندازه اسمی اهمیت دارد. نانهایاصفحه تجهیزات تولیددقت موقعیت یابی حفاری و فرز CNC 0.02 میلی متر، تراش های CNC برای قطعات کار تا 6 متر، و ماشینکاری پنج محوره برای پروازهای نامنظم و فلنج های ویژه را فهرست می کند. این قابلیت ها هنوز به یک نقشه ترسیمی و بازرسی بدون ابهام نیاز دارند.
زمانی که فاصله مشخص شده با نمونه فرسوده مغایرت داشته باشد یا زمانی که اطلاعات چپ و راست وجود نداشته باشد، یک نقشه را زیر سوال خواهیم برد. این بخشی از مسئولیت تولید است. یک ویرایش نقشه امضا شده ارزان تر از کشف اختلاف در هنگام نصب است.


قبل از درخواست قیمت به یک محدوده جایگزین نیاز دارید؟ابتدا گزارش قسمت قدیمی و مشکل عملکرد را ارسال کنید. ما میتوانیم قبل از شروع مقایسه تجاری، به جدا کردن سؤالات طراحی، استفاده از شواهد و انتخاب مواد کمک کنیم.
درخواست بررسی جایگزینصفحه استعلام را باز کنیدابتدا تناسب را بررسی کنید، سپس تولید را تأیید کنید
بازرسی ورودی باید هویت قطعه، بازنگری نقشه، برچسب های چپ و راست، اسناد مواد، ابعاد مشخص و سطوح محافظت شده را قبل از نصب تایید کند. سوابق حمل و نقل و بازرسی را با شناسایی سریال یا جفت اجزای مورد استفاده در کارخانه خود مرتبط نگه دارید.
مراحل مونتاژ، تراز، روانکاری، گرمایش و راه اندازی سازنده اکسترودر را دنبال کنید. حرکت آزاد مورد نیاز جفت را فقط با روش تایید شده تایید کنید. از درایو برای فشار دادن به موقعیت سفت غیرقابل توضیح استفاده نکنید.
کمیسیون با مواد مورد توافق، ترتیب خوراک و قالب. خروجی، سرعت پیچ، نشانگر بار یا گشتاور، فشار، رفتار دما، وضعیت دریچه و کیفیت محصول نهایی را ثبت کنید. با شرایط پذیرش مقایسه کنید، نه با یک چرخش کوتاه بدون بار یا رزین آسان تر.

از Nanhaiya بخواهید فایل سایش پیچ دوقلو شما را بررسی کند
نقشه ماشین، شناسایی پیچ چپ و راست، نمای چرخش، اطلاعات فازبندی، فاصله مرکز، نقشه سایش، دستور مواد و سابقه عملیات را ارسال کنید. به ما بگویید کدام علامت باعث بازرسی شده است و آیا اولویت شما ترمیم، عمر طولانی تر یا یک وظیفه فرآیند جدید است.
نقشه ها و اندازه گیری های ایمیلدر واتس اپ بحث کنیدمحصولات پیچ دوقلو موازی را مشاهده کنید
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
محصولات:بشکه های پیچ دوقلو موازی همزمان | بشکه های پیچ دوقلو موازی ضد چرخش | بشکه پیچ دوقلو موازی پی وی سی | پیچ های دوقلوی موازی لاستیکی و پلاستیکی
ایمیل:info@nhyscrew.com
تلفن:+86-13505809643| موبایل:+86-13587082002
بلوک C، بخش غربی شماره 2، خیابان Xingzhou، منطقه Dinghai، شهر Zhoushan، استان ژجیانگ، چین.
اطلاعات خدمات | تجهیزات تولید | مشخصات شرکت | با ما تماس بگیرید
سوالات متداول
فاصله بشکه پیچ دوقلو موازی چیست؟
این مجموعه ای از روابط هندسی است، نه یک شکاف جهانی. یک مشخصات مفید، فاصله هر پیچ را به لوب بشکه، فاصله پیچ به پیچ از طریق ناحیه درهم تنیده، فاصله مرکزی، فازبندی و هر فاصله محوری مربوطه متمایز می کند. نقشه ماشین تایید شده مقادیر هدف و روش های اندازه گیری را تعریف می کند.
آیا می توانم فاصله پیچ دوقلو را به عنوان شناسه بشکه منهای پیچ OD محاسبه کنم؟
این تفریق تنها زمانی میتواند یک رابطه قطری محلی را توصیف کند که این دو مقدار به مکانهای متناظر و یک هندسه حفره تعریفشده اشاره داشته باشند. فاصله پیچ به پیچ، شبکه، فازبندی، فاصله مرکزی یا منافذ شکل هشت خارج از گرد را توصیف نمی کند. از آن به عنوان تنها مقدار پذیرش پیچ دوقلو استفاده نکنید.
روی پیچ و بشکه دوقلو چند جا باید اندازه بگیرم؟
هیچ شمارش جهانی وجود ندارد. ایستگاه های محوری کافی برای پوشش دادن مناطق تغذیه، ذوب یا فشرده سازی، اختلاط، هواگیری و ایجاد فشار ایجاد کنید، سپس ایستگاه هایی را در اطراف آسیب های قابل مشاهده یا تغییرات هندسی اضافه کنید. از نام ایستگاه های مشابه روی هر دو پیچ و هر دو لوب بشکه استفاده کنید.
قبل از برداشتن پیچ های دوقلوی موازی چه مواردی باید ثبت شود؟
موقعیتهای چپ و راست نصبشده، چرخش مشاهده شده از یک انتهای نامگذاری شده، دستی، علائم زمانبندی یا فازبندی، اتصالات شفت، فاصلهها و ترتیب محوری را ثبت کنید. از درایو و انتهای تخلیه عکس بگیرید، هر قسمت را برچسب بزنید و مراحل حذف ماشین ساز را حفظ کنید.
آیا می توانم فقط پیچ های دوقلو را تعویض کنم و بشکه قدیمی را نگه دارم؟
بله، زمانی که سوراخهای بشکه، رابطه مرکز و وضعیت سطح در محدودههای تایید شده باقی میمانند و علت سایش پیچها مشخص میشود. اگر بشکه بزرگ شده، بیضی شکل، خط خورده یا نامرتب باشد، پیچ های جدید به تنهایی ممکن است فاصله بیش از حد یا ناهمواری را ایجاد کنند. تصمیم را بر اساس گزارش اندازه گیری منطبق قرار دهید.
سایش بشکه پیچ دوقلو موازی چند بار باید اندازه گیری شود؟
فاصله زمانی را از برنامه تعمیر و نگهداری ماشین ساز، شدت مواد، ساعات کار و روند سایش خود خط تنظیم کنید. Battenfeld-cincinnati یک سال یا 6000 ساعت کار را به عنوان توصیه خدمات خود منتشر می کند، اما این یک مرجع برنامه ریزی است تا یک محدودیت جایگزین جهانی.
آیا Nanhaiya یک فاصله کاری استاندارد برای هر پیچ دوقلو موازی منتشر می کند؟
هیچ یک از ارزش ترخیص کار، محدوده کامل را پوشش نمی دهد. Nanhaiya مقادیر محصول را برای مواد، عملیات حرارتی، سختی سطح، عمق لایه، زبری و صافی پیچ منتشر می کند. فاصله های عملکردی هنوز باید در نقشه تایید شده برای دستگاه خاص و جفت پیچ تعریف شود.
برای جایگزینی قیمت بشکه پیچ دوقلو موازی چه چیزی باید ارسال کنم؟
سازنده و مدل ماشین، نقشه های تایید شده، شناسایی پیچ چپ و راست، زاویه دید چرخش، فاصله مرکزی، جزئیات اتصال و فلنج، فرمول بندی مواد، سوابق خروجی و عملکرد، نقشه سایش محوری، عکس های سطح، تاریخچه خرابی و اسناد بازرسی مورد نیاز را ارسال کنید.
برای انتخاب سیستم و اصول عملکرد، با ما ادامه دهیدراهنمای اکسترودر دو پیچ موازییا گسترده ترراهنمای انتخاب اکسترودر دو پیچ.