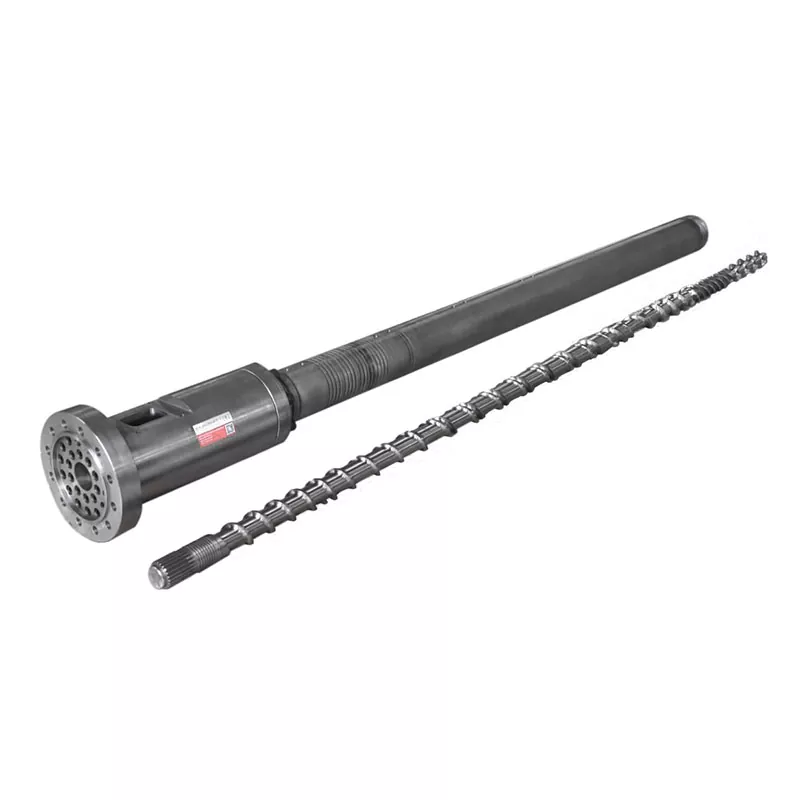
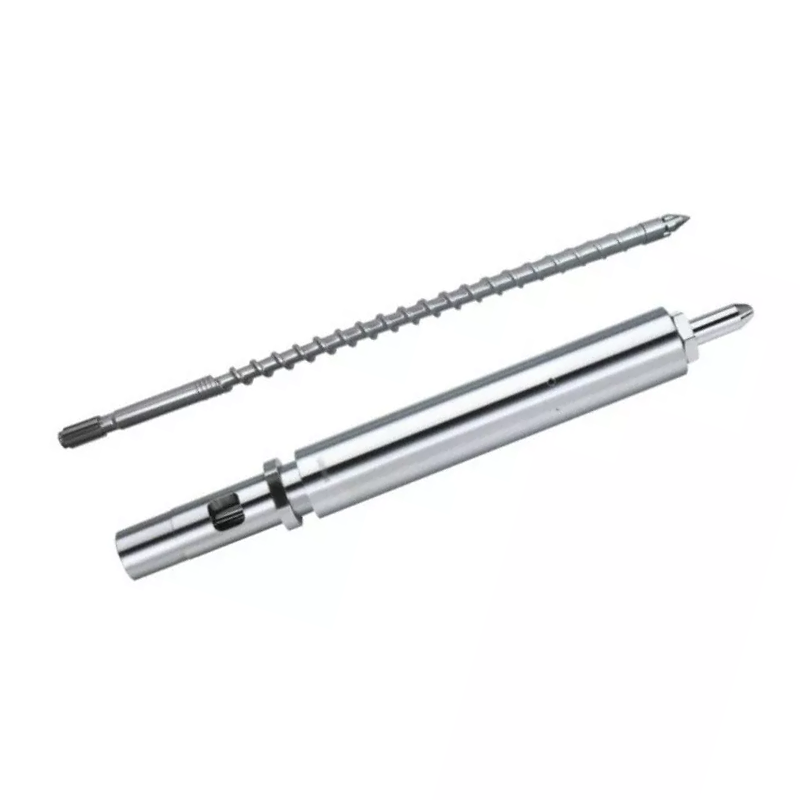
اکسترودرهای دو پیچ مخروطی و موازی: چه چیزی را با هم مقایسه می کنیم؟
اکسترودر دو پیچ مخروطی چیست؟
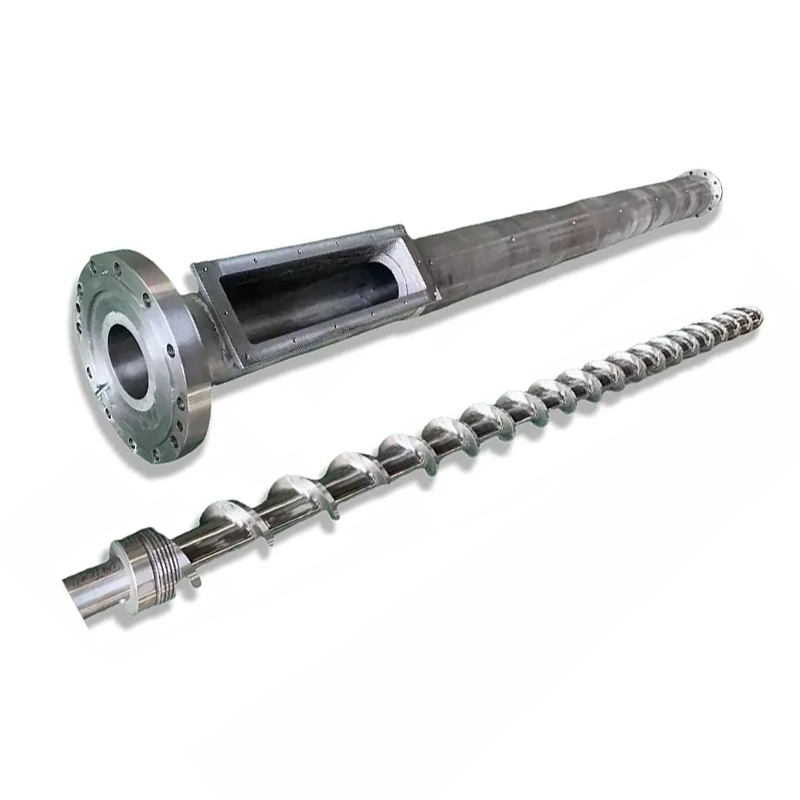
یک اکسترودر دو پیچ مخروطی دارای پیچ هایی است که قطر بیرونی آنها در طول پردازش تغییر می کند. در آرایش معمولی PVC که در اینجا مورد بحث قرار گرفت، انتهای تغذیه بزرگتر و انتهای تخلیه کوچکتر است. توصیفی مانند "اکسترودر پیچ مخروطی" همچنان جهت چرخش، آرایش در هم آمیختگی و کاربرد را تایید می کند.
اکسترودر دو پیچ موازی چیست؟
یک اکسترودر دو مارپیچ موازی دارای محورهای پیچی موازی و قطر بیرونی اسمی ثابت در امتداد بخش پردازش است. هندسه کانال همچنان می تواند تغییر کند. کلمه "موازی" به شما نمی گوید که آیا پیچ ها با هم می چرخند یا در جهت مخالف، یا اینکه آیا دستگاه برای ترکیب یا اکستروژن مستقیم محصول در نظر گرفته شده است.
نستاج و ویلچینسکی اکستروژن دو مارپیچ هم چرخش و مخالف دوار را در خود تشخیص می دهند.تحقیق 2024 در مورد افزایش مقیاس اکستروژن ضد چرخش. بحث آنها پردازش پودر PVC را به عنوان یک کاربرد مهم ضد چرخش شناسایی می کند. این تمایز فرآیند نقطه شروع یک مقایسه معنادار است.
وظیفه خرید را ثابت نگه دارید
برای اکستروژن مخلوط خشک PVC، پیکربندی های مخروطی و موازی مربوطه را تحت شرایط یکسان محصول مقایسه کنید. ادعای ترکیب دوار با سرعت بالا را به یک دستگاه لوله ضد چرخش منتقل نکنید، زیرا هر دو دارای پیچ موازی هستند. اگر وظیفه شما تولید مرکب است، از گسترده تر ما استفاده کنیدراهنمای انتخاب مواد و سیستم اکستروژنتا ابتدا فرآیند ایجاد شود.
برای یک خط جدید، تامین کننده ماشین باید کل پیکربندی عملیاتی را تعریف کند. برای قطعات جایگزین، ما با ماشین نصب شده و نقشه های آن شروع می کنیم. نقل قول پیچ و بشکه به خودی خود نمی تواند مشخص کند که آیا معماری ماشین متفاوتی مناسب است یا خیر.
چگونه هندسه، فاصله مرکز و اندازه مدل متفاوت است
تمایز هندسی مفید در جایی است که ماده فضا دارد و مجموعه باید در کجا قرار گیرد. در آرایش مخروطی معمولی، قطر و جداسازی محورهای پیچ در طول پردازش متفاوت است. در آرایش موازی، محورها موازی می مانند. هیچ کدام از این توضیحات عمق کانال، فشرده سازی موضعی، فاصله کاری یا فشار کامل را مشخص نمی کند.
یک جفت قطر رتبه بندی ظرفیت نیست
مامحدوده بشکه پیچ دوقلو مخروطیجفت هایی از جمله Φ65/Φ132 و Φ80/Φ156 را فهرست می کند. قبل از سفارش، تأیید کنید که طراحی کدام انتهای را مشخص می کند و طول پردازش مربوطه را مشخص می کند. عدد دوم را به عنوان قطر لوله یا نسبت طول به قطر نخوانید. L/D بدون بعد است. قطر یک واحد طول را حمل می کند.
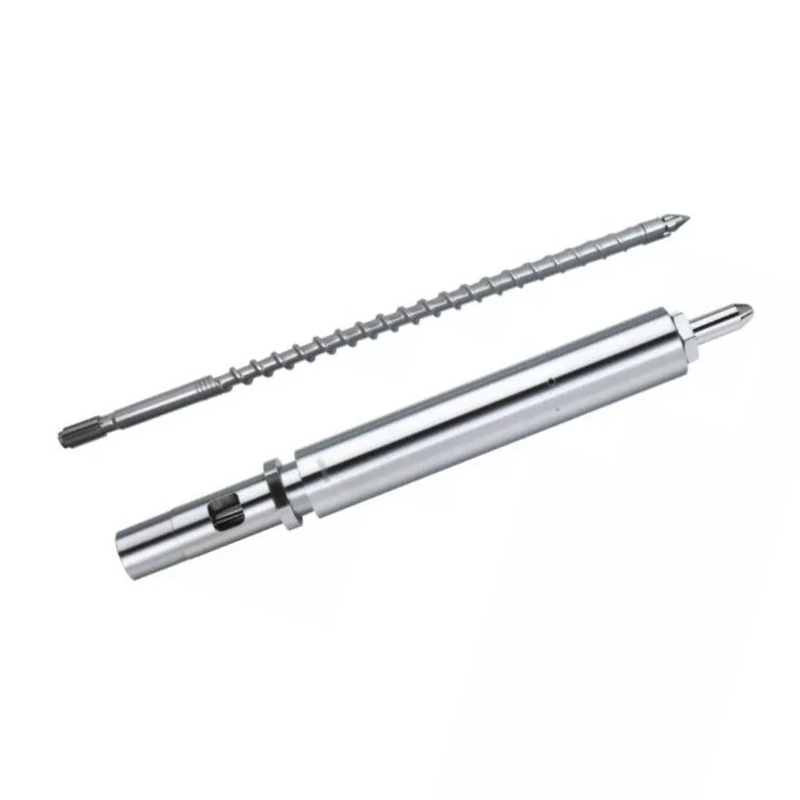
رابشکه پیچ موازی لوله پی وی سیلیست صفحات Φ45 تا Φ150 میلی متر و L/D 32 تا 38، با سفارشی سازی. اینها گزینه های منتشر شده آن محصول هستند. آنها یک اندازه مخروطی معادل یا یک محدوده خروجی جهانی ایجاد نمی کنند.
درایو و ترتیب پشتیبانی را شامل شود
ما طرح خروجی گیربکس، جزئیات اتصال و پاکت عملیاتی مجاز را در کنار نقشه واحد پردازش درخواست می کنیم. فضای یاتاقان یا قطر انتهای تغذیه بزرگتر جایگزینی برای مشخصات گشتاور، سرعت و رانش تأیید شده نیست. به جای استنباط ظرفیت مکانیکی از یک عکس، پیشنهادات کامل را مقایسه کنید.


اکسترودر دو پیچ مخروطی در مقابل موازی: مقایسه ای مشابه
هر دو پیکربندی زمانی که برای یک کار PVC پیشنهاد می شوند، شایسته ارزیابی هستند. مزایای بالقوه آنها تنها پس از شناسایی مشخصات پیچ واقعی، ترتیب تغذیه، درایو و شرایط عملیاتی توسط تامین کننده مفید می شود. ما از جدول زیر برای مقایسه پیشنهادها استفاده می کنیم، نه اینکه برای هر ردیف یک برنده جهانی اعطا کنیم.
| تصمیم | پیکربندی مخروطی | پیکربندی موازی | شواهدی برای درخواست |
|---|---|---|---|
| مصرف مواد | هندسه انتهای خوراک و میزان مصرف قابل استفاده را با ترکیب پودر مورد نظر بررسی کنید. | باز شدن خوراک، نمایه کانال و سیستم تغذیه را برای یک ترکیب بررسی کنید. | شکل خوراک، چگالی ظاهری و رکورد نرخ خوراک پایدار. |
| تاریخچه همجوشی و حرارتی | هندسه در حال تغییر را با کنترل سرعت، پر کردن و دما ارزیابی کنید. | طول پردازش انتخابی و هندسه کانال محلی را ارزیابی کنید. | مواد تعریف شده، پنجره فرآیند و نتایج محصول نهایی. |
| تهویه | موقعیت دریچه و شرایط فرآیند مورد نیاز در آنجا را تأیید کنید. | موقعیت دریچه و وظیفه فشارسازی پایین دست را تأیید کنید. | مشاهدات آزمایشی و شرایط توافق شده سیستم هواکش. |
| فشار و بار درایو | از محدودیتهای درایو و واحد پردازش واقعی استفاده کنید. | از محدودیتهای درایو و واحد پردازش واقعی استفاده کنید. | پاکت عملیاتی و وظیفه مورد تایید تامین کننده. |
| محدوده خروجی | خروجی پذیرفته شده را در اندازه های محصول مورد نیاز تأیید کنید. | خروجی پذیرفته شده را با همان محدودیت های کیفیت تأیید کنید. | حداقل و حداکثر نقاط تولید پایدار. |
| انرژی | نقطه عملیاتی نامزد را اندازه گیری کنید. | نقطه عملیاتی نامزد را اندازه گیری کنید. | کیلووات ساعت به ازای هر کیلوگرم پذیرفته شده، با یک مرز و دوره زمانی مشخص شده. |
| فرسودگی و تعویض | قطعات جفت شده و شرایط تنظیم مجاز را بررسی کنید. | هر دو پیچ و هر دو سوراخ بشکه را بررسی کنید. | نقشه سایش موقعیت و محدوده جایگزینی. |
| سرمایه گذاری | شامل نصب، لوازم جانبی و محدوده تولید مورد نیاز است. | محدوده پروژه را در نظر بگیرید. | نقل قول های موردی با استثنائات و شرایط پذیرش معادل. |
در چکیده اومقایسه اکستروژن موازی و مخروطیS. Seifert پیکربندی، زمان ماند و برش را در برابر استفاده نهایی PVC ارزیابی می کند. که از یک مقایسه خاص فرآیند پشتیبانی می کند. برای خرید جدید یک قطع جهانی اندازه لوله یا درصد صرفه جویی در انرژی ارائه نمی دهد.
چگونه فرمول PVC شما تصمیم را تغییر می دهد
مشخصات را با آنچه وارد دستگاه می شود و آنچه باید از قالب خارج شود شروع کنید. "PVC سفت و سخت" برای مقایسه دو پیشنهاد بسیار گسترده است. ما درجه رزین، نوع پرکننده و بارگیری، تثبیت کننده و سیستم روانکاری، محتوای بازیافتی، فرم خوراک و روش آماده سازی را درخواست می کنیم. بازبینی دستور غذا را ضبط کنید تا آزمایش و نقل قول همان مطالب را توصیف کنند.
واحدهای ترکیب را صریح نگه دارید
بارگذاری در phr به معنای قسمت در صد قسمت رزین است، نه درصد وزنی کل ترکیب. به عنوان یک نمونه ترکیب ساده، رزین 100 قسمت جرمی به اضافه 50 قسمت پرکننده، بدون مواد دیگر، حاوی 50 ÷ 150 = 33.3 درصد پرکننده با جرم کل است. افزودن مواد دیگر این درصد را تغییر می دهد. این محاسبات بارگذاری ایمن را برای هیچ یک از ماشین ها ایجاد نمی کند.
بپرسید سازگاری خوراک چگونه ارزیابی خواهد شد. تغییر در چگالی ظاهری یا تهیه خوراک باید به جای پنهان شدن در پشت نام پلیمری بدون تغییر، ثبت شود. اگر عرضهکنندهای هندسههای متفاوتی را توصیه میکند، به توضیحی مرتبط با شرایط مواد شناساییشده و وظیفه تولید نیاز دارید.
یک پنجره فیوژن و تهویه مفید را تعریف کنید
نستاج و ویلچینسکیمطالعه اکستروژن ضد چرخشدما، توسعه ذوب و توان عملیاتی را به عنوان اهداف مقیاس بندی توأم در نظر می گیرد. همچنین جریان های نشتی در سیستم های درهم تنیده را توصیف می کند. بنابراین ما فرآیند کامل را از حجم کانال خالی استنتاج نمی کنیم، یا سرعت پیچ را بدون در نظر گرفتن توسعه مواد در طول واحد مشخص نمی کنیم.
توافق کنید که کدام فشار و دمای ماده گرفته شود، کجا گرفته شود و چگونه نمونه های محصول با آن قرائت ها مرتبط شود. نقطه تنظیم بشکه به تنهایی این رکورد را ارائه نمی کند. یک پنجره عملیاتی مفید، شرایطی را که محصول مورد نیاز در آن عبور می کند، شناسایی می کند، نه صرفاً جایی که دستگاه به کار خود ادامه می دهد.
از تست های محصول در محدوده واقعی خود استفاده کنید
ASTM D2152-23به کفایت همجوشی در لوله پی وی سی صلب و اتصالات قالبی با غوطه وری استون می پردازد. محدودیت های منتشر شده آن می گوید که نمی تواند تجزیه حرارتی را از همجوشی کافی تشخیص دهد و جایگزین سایر آزمایش های فیزیکی یا شیمیایی نمی شود. این یک گواهینامه کلی کیفیت محصول نیست. هر آزمایش حلال قابل اجرا متعلق به پرسنل واجد شرایط و کنترل های ایمنی مورد نیاز است.
برای پروژه لوله فشاری PVC-U دیوار جامد،ISO 1452-2:2009مشخصات لوله و پارامترهای تست مرتبط را مشخص می کند. هندسه پیچ را انتخاب نمی کند. قبل از تصمیم گیری در مورد اینکه چه چیزی خروجی پذیرفته شده را تشکیل می دهد، با استاندارد محصول، نسخه و الزامات بازار قابل اجرا موافقت کنید.
اندازه اکسترودر در حدود خروجی قابل فروش
هدف تولید باید از برنامه زمانبندی محصول باشد. ما محدوده خروجی مورد نیاز را درخواست می کنیم، نه فقط بزرگترین لوله یا بالاترین شماره کاتالوگ. خطی که یک نقطه خروجی بالا را برآورده میکند ممکن است همچنان برای محصولات کوچکتر، عملکرد کندتر یا فرمولاسیون متفاوت نیاز به بررسی جداگانه داشته باشد.
سرعت خط را به جریان جرمی تبدیل کنید
برای یک محصول پیوسته، جرم واقعی در هر متر را در سرعت خط ضرب کنید و دقیقه ها را به ساعت تبدیل کنید. از وزن محصول مشخص شده یا اندازه گیری تایید شده استفاده کنید. هنگام محاسبه نیاز خرید واقعی، تراکم یا ضخامت دیواره را در نظر نگیرید.
جریان محصول مورد نیاز (کیلوگرم در ساعت) = جرم بر متر (کیلوگرم بر متر) × سرعت خط (متر بر دقیقه) × 60
برای یک لوله مصور با وزن 2.0 کیلوگرم در متر با سرعت 3.0 متر در دقیقه، هدف 360 کیلوگرم در ساعت است. با سرعت 4.0 متر در دقیقه، همان محصول به 480 کیلوگرم در ساعت نیاز دارد. اینها ورودی های برنامه ریزی فرضی هستند، نه نتایج آزمایشی Nanhaiya. هیچ کدام از این محاسبات به ما نمی گوید که آیا یک ماشین مخروطی یا موازی خاص نیاز کیفیت را برآورده می کند.
بقیه خط را بررسی کنید
اختلاط و آماده سازی خوراک در بالادست، سپس کالیبراسیون، خنک سازی، حمل و نقل و برش در پایین دست را بررسی کنید. از تامین کنندگان تجهیزات مسئول بخواهید نقاط تولید پیشنهادی را تایید کنند. اگر بخش خنک کننده موجود فقط از سرعت محصول فعلی پشتیبانی می کند، تأیید خروجی اکسترودر بیشتر سرعت خط بالاتر را تأیید نمی کند.
وظیفه فشار نیز در مقایسه جای دارد. تغییر محصول یا قالب می تواند عملکرد دستگاه را تغییر دهد حتی زمانی که کیلوگرم در ساعت مورد نظر ثابت بماند. مکان های ابزار و اندازه گیری را با هر نقطه تولید ثبت کنید تا ادعای ظرفیت قابل تفسیر باقی بماند.
محدوده تولید را مقایسه کنید
پیکربندی را که میتواند محدوده مورد نیاز را با محصول قابل قبول نشان دهد فهرست کوتاه میکنیم، سپس هزینههای آن را مقایسه میکنیم. درصد ایمنی دلخواه اضافه نکنید و با دستگاه انتخاب شده تماس بگیرید. هر ظرفیت ذخیره باید با محصول، وظیفه یا نیاز عملیاتی تعریف شده آینده که تامین کننده بررسی کرده است مطابقت داشته باشد.
انرژی، سایش و کل هزینه عملیاتی را مقایسه کنید
رتبه بندی موتور یک مشخصات ظرفیت است، نه یک قبض انرژی اندازه گیری شده. برای مقایسه مصرف انرژی اکسترودر دو پیچ مفید، مشخص کنید که متر شامل چه چیزی است: درایو و بخاری، اکسترودر کامل یا کل خط. این مرز را بدون تغییر نگه دارید و بیان کنید که آیا راه اندازی و تولید رد شده شامل می شود یا خیر.
انرژی را بر اساس محصول پذیرفته شده تقسیم کنید
انرژی ویژه (کیلووات ساعت/کیلوگرم پذیرفته شده) = انرژی اندازه گیری شده در طول بازه ÷ جرم محصول پذیرفته شده در همان بازه
مثال یک ساعته زیر فرضی است. هر دو نامزد از معیارهای پذیرش محصول و مرز انرژی سنج یکسان استفاده می کنند. این نشان می دهد که چرا توان عملیاتی ناخالص و بازده خروجی پذیرفته شده می تواند به نتایج متفاوتی منجر شود.
| نمونه برنامه ریزی یک ساعته | کاندید الف | کاندیدای ب |
|---|---|---|
| انرژی در محدوده مشخص شده | 100 کیلووات ساعت | 120 کیلووات ساعت |
| توده محصول ناخالص | 500 کیلوگرم | 600 کیلوگرم |
| توده محصول پذیرفته شده | 480 کیلوگرم | 540 کیلوگرم |
| انرژی به ازای هر کیلوگرم ناخالص | 0.200 کیلووات ساعت بر کیلوگرم | 0.200 کیلووات ساعت بر کیلوگرم |
| انرژی در هر کیلوگرم پذیرفته شده | 0.208 کیلووات ساعت بر کیلوگرم | 0.222 کیلووات ساعت بر کیلوگرم |
B مطالب پذیرفته شده بیشتری را در بازه زمانی ارائه می دهد. A به ازای هر کیلوگرم پذیرفته شده انرژی کمتری مصرف می کند. این یک مبادله خرید است، نه مدرکی مبنی بر برنده شدن هندسه. نرخ تولید مورد نیاز را بیان کنید و مقایسه را در نقاط عملیاتی مربوط به برنامه تولید تکرار کنید.
حفاظت از سایش را جداگانه مشخص کنید
ماصفحه محصول مخروطی تخته پی وی سیگزینه های 38CrMoAlA و نیتریدینگ یا دو فلزی را فهرست می کند. این انتخابها یک ضریب عمر سرویس ایجاد نمیکنند. ما سطوح کار، سیستم مواد و الزامات بازرسی را در برابر فرمولاسیون واقعی و محل سایش مشخص میکنیم، نه اینکه تنها با یک برچسب آلیاژ انتخاب کنیم.
مواد رد شده، زمان تغییر، نگهداری برنامه ریزی شده و محدوده جایگزینی را در مقایسه هزینه لحاظ کنید. از سوابق عملیاتی واقعی یا برآوردهای مشخص شده برای آن ورودی ها استفاده کنید. قیمت خرید پایین تر پاسخ نمی دهد که آیا مونتاژ پیشنهادی با محدوده تولید مطابقت دارد یا متناسب با تجهیزات نصب شده است.
چگونه یک اکسترودر دو مارپیچ برای کاربرد PVC خود انتخاب کنید
توصیه ما این است که هر دو هندسه را در فهرست نهایی حفظ کنید، زمانی که هیچ یک از آنها هنوز توسط فرآیند یا شواهد مکانیکی رد نشده اند. سپس پیکربندی های نامناسب را با استفاده از برنامه واقعی حذف کنید. "لوله"، "پروفایل" و "برد" خانواده محصول را شناسایی می کنند، نه مشخصات کامل اکستروژن.
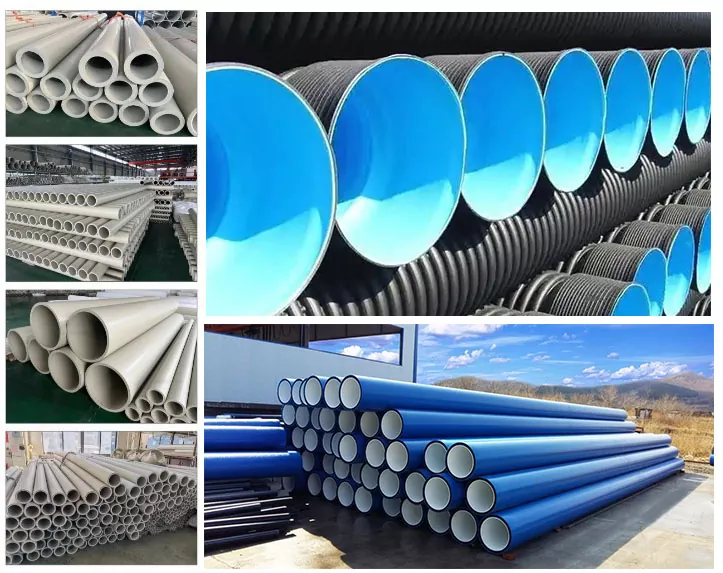
اکستروژن لوله پی وی سی
ما هر دو را منتشر می کنیمبشکه پیچ مخروطی لوله پی وی سیو الفبشکه پیچ موازی لوله پی وی سی. این دلیلی برای مقایسه تنظیمات است، نه قولی که هر اندازه برای هر لوله مناسب است. با ابعاد محصول، فرمولاسیون، وظیفه فشار و نقاط خروجی پایدار مورد نیاز شروع کنید.
صفحه لوله مخروطی شامل نوارهای کاربردی 16 تا 63 میلی متر، 50 تا 110 میلی متر و 90 تا 160 میلی متر است. این اعداد کاربردهای لوله ذکر شده را توصیف می کنند. آنها قطر پیچ نیستند و حداکثر اندازه لوله جهانی را برای ماشین های مخروطی ایجاد نمی کنند.
پروفایل ها و تابلوها
برای یک پروفیل، ترسیم بخش، وزن در هر متر، آرایش کالیبراسیون و الزامات پذیرش ابعاد را شامل شود. برای یک تخته، جامد یا فوم بودن آن را مشخص کنید و ضخامت، تراکم پذیرفته شده، در صورت لزوم، سطح و ابعاد مورد نیاز را مشخص کنید. تغییر در ساخت محصول سزاوار بررسی فرآیند تازه است.
ماراهنمای مشخصات پیچ فوم برد پی وی سیخلاصه جایگزین را با جزئیات بیشتری پوشش می دهد. ما آن بررسی ویژه برنامه را از مقایسه هندسه کلی جدا نگه می داریم. کامپوزیت های چوبی مبتنی بر PVC نیز نیاز به بررسی فرمول خود دارند. نتیجه گیری را از یک کامپوزیت مبتنی بر PE یا PP تنها به این دلیل منتقل نکنید که هر دو محصول WPC نامیده می شوند.
زمان بازگشایی مجدد انتخاب
هنگامی که دستور غذا، فرم خوراک، هدف کیفیت یا برنامه محصول تغییر می کند، مشخصات را مجدداً مشاهده کنید. برای یک فرآیند موجود بدون تغییر، یک جایگزین مناسب باید قبل از پیشنهاد تبدیل ماشین ارزیابی شود. برای یک کار تولید گسترده، از تامین کننده ماشین بخواهید که خط کامل را بررسی کند نه اینکه تغییر را تنها از طریق هندسه پیچ وعده دهد.
اگر یک خط مخروطی موجود از قبل کیفیت و محدوده خروجی مورد نیاز را پوشش میدهد، ابتدا یک جایگزین مخروطی منطبق را ارزیابی میکنیم، نه اینکه تبدیل موازی را به عنوان ارتقای خودکار بفروشیم. همین استدلال برای یک خط موازی رضایت بخش صدق می کند. برای وظیفه تولید جدید، پیکربندی را با تناسب برنامه نشان داده شده انتخاب کنید. قیمت خرید بالاتر یا قطر اسمی بزرگتر این نشان دهنده نیست.
آیا می توانید پیچ و بشکه موجود را تعویض یا تبدیل کنید؟
بشکه دو پیچ مخروطی و بشکه دو پیچ موازی مجموعه های قابل تعویض نیستند. قبل از بحث در مورد تبدیل، بررسی کامل ماشین را دریافت کنید. چیدمان خروجی گیربکس، اتصالات شفت، نصب بشکه و چیدمان واحد پردازش به همراه رابط های تغذیه، تهویه، گرمایش و سرمایش در این بررسی قرار دارند.
قبل از اینکه هندسه پیچ متفاوتی را توصیه کنم
وقتی من یک مشکل اکستروژن PVC را بررسی می کنم، اولین سوال من این است که آیا ما در حال بازیابی فرآیند اصلی هستیم یا از دستگاه می خواهیم کار دیگری انجام دهد. جایگزینی قطعات فرسوده و افزایش ظرفیت تولید نیازمند شواهد متفاوتی است. من تعویض بین پیچ های مخروطی و موازی را صرفاً به دلیل ناپایدار شدن خط توصیه نمی کنم.
اگر خروجی نوسان داشته باشد، با درخواست بازبینی فرمول، شرایط تغذیه، سوابق عملیاتی و نتایج بازرسی محصول نهایی شروع می کنم. من می خواهم فشار، دما، سرعت پیچ و خروجی پذیرفته شده در همان دوره ثبت شود. مقایسه اوج خروجی دیروز با میانگین امروزی به من نمی گوید که آیا مواد یا محصول تغییر کرده است یا خیر.
بعد، پیکربندی مکانیکی را بررسی می کنم. بسته ترسیمی باید جهت چرخش، هندسه پیچ، فاصله مرکز، اتصالات درایو و رابط های بشکه را مشخص کند. برای یک مونتاژ جایگزین، من همچنین به اندازهگیریهایی نیاز دارم که به موقعیتهای نامگذاری شده روی هر دو پیچ و هر دو سوراخ لوله بسته شده باشند. شماره مدل یک مرجع شروع است، نه مجوز ساخت.
سپس اقدامات ممکن را جدا می کنم. یک مشکل تغذیه نیاز به بررسی تغذیه دارد. سایش مشکوک به گزارش بازرسی منطبق نیاز دارد. فرمول تغییر یافته نیاز به بررسی فرآیند دارد. اگر خروجی هدف افزایش یافته است، قبل از اینکه من یک واحد پردازش بزرگتر را توصیه کنم، تجهیزات خنک کننده، حمل و نقل و برش باید وارد بحث شوند.
قبل از ادامه سفارش، من روی دو مرحله پذیرش توافق می کنم: تناسب مکانیکی و عملکرد تولید. اول بررسی می کند که آیا مونتاژ با دستگاه مطابقت دارد یا خیر. دوم بررسی می کند که آیا مواد مورد توافق محصول قابل قبولی را تحت شرایط تعریف شده تولید می کند یا خیر. جدا نگه داشتن این تصمیمات به خریدار مسیر روشن تری از مشکل اصلی به مشخصات جایگزین قابل دفاع می دهد.
تنظیم را به عنوان یک تعمیر سایش جهانی تلقی نکنید
هر گونه تنظیم محوری باید از رویه و محدودیت های مجاز سازنده ماشین پیروی کند. یک مجموعه مخروطی را فقط تا زمانی که خروجی به نظر می رسد که بازیابی شده است حرکت ندهید. برای بازرسی و برداشتن پیچ، از روشهای عایقکاری، خنککننده و بلند کردن تایید شده کارخانه با پرسنل مجرب استفاده کنید. مافاصله دو پیچ موازی و راهنمای سایشنحوه سازماندهی یک رکورد اندازه گیری منطبق را توضیح می دهد.
برای آزمایش RFQ و تولید چه چیزی باید ارسال کنید؟
چرا من جایگزینی فقط از شماره کاتالوگ را تایید نمی کنم
هنگامی که من گزینههای مخروطی و موازی منتشر شده Nanhaiya را مقایسه میکنم، ابتدا فرمتهای مشخصات را جدا میکنم. محدوده مخروطی شامل جفت های قطری مانند Φ65/Φ132 و Φ80/Φ156 است. این ورودی های کاتالوگ پیکربندی های نامزد را شناسایی می کنند. آنها خروجی یا قابلیت تعویض معادل با یک مجموعه دیگر ایجاد نمی کنند.مشخصات مخروطی Nanhaiya
صفحه لوله پیچ موازی لوله پی وی سی محدوده قطر Φ45 تا Φ150 میلی متر و نسبت L/D 32 به 38 را با سفارشی سازی منتشر می کند. این ارقام آن محصول را توصیف می کنند، نه هر اکسترودر دو پیچه موازی.مشخصات موازی لوله پی وی سی Nanhaiya
بنابراین، پیکربندی موازی 65 میلی متری را نمی توان به عنوان جایگزینی برای مجموعه مخروطی 65/132 در نظر گرفت زیرا هر دو توصیف حاوی "65" هستند. همچنین قطر مخروطی دوم را به عنوان نسبت L/D یا قطر لوله تمام شده تفسیر نمی کنم.
نتیجهگیری من از این بررسی مشخصات این است که کاتالوگ میتواند به فهرست کوتاه محصولات کمک کند، اما نمیتواند یک تبدیل را تأیید کند. قبل از توصیه یک مونتاژ، به پیکربندی ماشین، نقشه های رابط، فرمولاسیون و هدف تولید نیاز دارم. سپس سازگاری ابعادی را از عملکرد فرآیندی که هنوز نیاز به تأیید دارد جدا میکنم.
این به خریدار یک نتیجه ملموس از مقایسه می دهد: یک نقشه تعریف شده-بازبینی و محدوده آزمایشی، به جای یک وعده پشتیبانی نشده مبنی بر اینکه تغییر هندسه پیچ باعث افزایش خروجی یا کاهش مصرف انرژی می شود.
یک مشخصات قابل مقایسه را تهیه و تأیید کنید
-
محصول و فرمولاسیون را تعریف کنید
طراحی محصول، ویرایش دستور غذا، فرم خوراک و الزامات کیفی قابل اجرا را شناسایی کنید. بارگیری پرکننده را با واحدهای آن ثبت کنید و محدوده محصول مورد نظر را در نظر بگیرید.
-
محدودیت های خط را تایید کنید
نقاط خروجی پذیرفته شده مورد نیاز را بیان کنید و شرایط تغذیه، درایو، ابزارآلات، خنک کننده، حمل و نقل و برش را که باید از آنها پشتیبانی کند، شناسایی کنید.
-
ماشین و نقشه ها را بررسی کنید
هویت ماشین، آرایش چرخش، نقشههای پیچ و بشکه، اتصالات درایو، رابطهای نصب و اندازهگیریهای سایش موقعیتیافته برای قطعات جایگزین را تامین کنید.
-
هر پیکربندی نامزد را تعریف کنید
از تامین کننده بخواهید هندسه، مواد، سطوح کاری، لوازم کمکی مربوطه و موارد استثنا را شناسایی کند. محدوده کامپوننت را از هرگونه تغییر کامل ماشینی جدا کنید.
-
در مورد شرایط آزمایشی و سوابق توافق کنید
مواد، محصول، دوره نمونه برداری و مرز انرژی را ثابت کنید. ثبت سرعت، فشار و دما در مکانهای نامگذاری شده، خروجی ناخالص و پذیرفتهشده، رد، شرایط دریچه و نتایج تست محصول.
-
تناسب مکانیکی و تولید را جداگانه بپذیرید
مجموعه ارائه شده را در برابر نقشه تایید شده بررسی کنید، سپس تولید را بر اساس معیارهای کیفیت و خروجی توافق شده ارزیابی کنید. دو رکورد پذیرش را مرتبط با پیکربندی آزمایش شده نگه دارید.
یک بریف پی وی سی پیچ و بشکه ای برای نانهایا بفرستید
برای اجزای مخروطی یا موازی، اطلاعات دستگاه، فرمولاسیون، نقشه محصول و سوابق تولید فعلی را ارسال کنید. بیان کنید که آیا باید یک فرآیند موجود را بازیابی کنید یا یک وظیفه تغییر یافته را ارزیابی کنید، بنابراین پیشنهاد مؤلفه به وظیفه صحیح رسیدگی می کند.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
ایمیل:info@nhyscrew.com
مکان: منطقه دینگهای، ژوشان، ژجیانگ، چین.
سوالات متداول
آیا اکسترودرهای دو مارپیچ موازی همیشه همزمان می چرخند؟
خیر. موازی هندسه محور پیچ را توصیف می کند، در حالی که چرخش همزمان و ضد چرخش حرکت را توصیف می کند. هنگام مقایسه تجهیزات هر دو قسمت را مشخص کنید. برای این کار انتخاب PVC، پیکربندی مربوطه و وظیفه اکستروژن مستقیم باید قبل از استفاده از ظرفیت، اختلاط یا ادعای انرژی از نوع دیگری از ماشینهای دو مارپیچ تعیین شود.
آیا اکسترودر دو پیچ مخروطی همیشه برای PVC بهتر است؟
نه. فرمول PVC و الزامات محصول به خودی خود یک هندسه را انتخاب نمی کنند. پیکربندی های مخروطی و موازی پیشنهادی را تحت شرایط تغذیه، کیفیت و تولید مورد توافق مقایسه کنید. برای جایگزینی، ماشین نصب شده و رابط های تایید شده قبل از اینکه مقایسه فرآیند بتواند معماری متفاوتی را تایید کند، انتخاب را محدود می کند.
کدام طرح در هر کیلوگرم انرژی کمتری مصرف می کند؟
برچسب هندسه پاسخ را مشخص نمی کند. انرژی و جرم محصول پذیرفته شده را در یک بازه زمانی با استفاده از مرز تجهیزات مشخص شده اندازه گیری کنید. نقاط عملیاتی مورد نیاز برای برنامه تولید را مقایسه کنید. یک ماشین می تواند کیلوگرم در ساعت بیشتری را تحویل دهد در حالی که از کیلووات ساعت بیشتری به ازای هر کیلوگرم پذیرفته شده در آن نقطه استفاده می کند.
آیا یک پیچ و بشکه مخروطی می تواند جایگزین مجموعه موازی شود؟
آنها مجموعه های قابل تعویض نیستند. یک تبدیل نیاز به بررسی معماری ماشین، خروجی های گیربکس، اتصالات شفت، نصب و رابط های فرآیند دارد. برای سفارش تعویض معمولی، یک مجموعه همسان برای دستگاه نصب شده مشخص کنید. تبدیل از شماره مدل کاتالوگ یا مقدار قطر مشترک را تأیید نکنید.
شماره مدلی مانند 65/132 به شما چه می گوید؟
Nanhaiya Φ65/Φ132 را به عنوان یک جفت قطر پیچ و بشکه مخروطی فهرست می کند. مکان های ابعاد و هندسه کامل را روی نقشه تأیید کنید. نامگذاری به تنهایی طول پردازش، جهت چرخش، خروجی، اندازه لوله یا قابلیت تعویض را تعیین نمی کند. قطر دوم نسبت L/D بدون بعد نیست.
چه اطلاعاتی برای مقایسه هر دو پیکربندی مورد نیاز است؟
بازنگری فرمول، فرم خوراک، نقشه محصول، الزامات کیفیت و محدوده خروجی پذیرفته شده مورد نیاز را ارائه دهید. پیکربندی دستگاه و رابطها را برای کار جایگزینی درج کنید. از هر تامین کننده بخواهید که محدوده تجهیزات پیشنهادی و شرایط آزمایشی خود را بیان کند، سپس تناسب مکانیکی، پذیرش محصول و هزینه عملیاتی را به عنوان تصمیمات جداگانه مقایسه کنید.