تفاوت بین اختلاط توزیعی و پراکنده چیست؟
توزیع را به عنوان مسئله مکان و پراکندگی را به عنوان مسئله اندازه دامنه ها یا تجمعات در نظر بگیرید. انتقال یک توده رنگدانه بزرگ به قسمت دیگری از مذاب، محل آن را تغییر می دهد. شکستن آن توده به توده های کوچکتر، پراکندگی آن را تغییر می دهد. یک نتیجه دیگری را ثابت نمی کند.
| سوال | اختلاط توزیعی | اختلاط پراکنده |
|---|---|---|
| چه چیزی باید تغییر کند؟ | یکنواختی فضایی اجزاء | اندازه آگلومره یا فاز پراکنده. |
| جریان چه می کند؟ | تقسیم، جهت گیری مجدد و ترکیب مجدد مواد. | برای تغییر شکل یا شکستن فشار کافی اعمال کنید. |
| چه چیزی را باید بررسی کنیم؟ | ترکیب یا قوام رنگ در نمونه های تعریف شده. | آگلومراهای باقیمانده یا مورفولوژی فاز. |
| اثبات ناکافی چیست؟ | اندازه ذرات ریز در یک نمونه جدا شده | رنگ گلوله ای با ظاهر یکنواخت. |
تمایز در توضیح داده شده استراهنمای عملکرد پیچی NC State Extension. بیشتر عناصر واقعی به هر دو فرآیند کمک می کنند. سوال مفید این است که آیا ماده تعادل لازم را دریافت می کند، نه اینکه آیا یک عنصر به طور دائم به یک دسته تعلق دارد یا خیر.
برای خرید، نتیجه مورد نظر را به عنوان یک نیاز قابل مشاهده بنویسید. مشخص کنید چه چیزی باید یکنواخت تر شود، کدام توده ها یا ویژگی های فازی غیرقابل قبول هستند و چگونه آزمایشگاه آنها را گزارش می دهد. درخواست برای "اختلاط بهتر" این تصمیمات را حل نشده باقی می گذارد.
این راهنما مربوط به ترکیب دو پیچی همزمان چرخشی است. اگر در حال مقایسه یک خط تک پیچ یا یک فرآیند PVC با چرخش مخالف هستید، ابتدا وظیفه تجهیزات را تعیین کنید. ماراهنمای مواد تک پیچ در مقابل دو پیچبه آن انتخاب گسترده تر می پردازد.
قبل از تعویض پیچ عیب را تشخیص دهید
قبل از نامگذاری عنصر جایگزین، نقص را شرح دهید. ما نمونههایی را درخواست میکنیم که به دوره عملیاتی مشابه با سوابق فیدر، سرعت، دما و بار مرتبط باشند. یک نمونه بدون شرایط فرآیند، تشخیص یک مشکل پیکربندی قابل تکرار از یک اختلال موقت را دشوار می کند.
| مشاهده | مدرکی که ما درخواست می کنیم | تصمیم اول |
|---|---|---|
| رنگ در طول زمان تغییر می کند | نمونه های دارای برچسب زمانی و سوابق تحویل فیدر. | قبل از تغییر هندسه قوام دوز را بررسی کنید. |
| لکه های قابل مشاهده | مقاطع یا میکروگراف ها در مقایسه با اجزای ورودی. | آگلومراها، مواد ذوب نشده، تخریب یا آلودگی را شناسایی کنید. |
| یک نقص پس از تغییر دستور غذا شروع شد | فرمولاسیون های قبلی و فعلی، فرم ها و تنظیمات خوراک. | یک کار پردازشی جدید را از زوال مرتبط با سایش جدا کنید. |
آنچه را که من قبل از توصیه مخلوط کردن قوی تر بررسی می کنم
وقتی مشکل اختلاط دو پیچ را ارزیابی می کنم، ابتدا ترکیب ناهموار را از ذراتی که شکسته نشده اند جدا می کنم. لکه های قابل مشاهده در نمونه پلت برای توجیه بخش ورز دادن قوی تر کافی نیست. من درجه رزین، فرم افزودنی و بارگذاری، طرح پیچ فعلی، سوابق تغذیه، و نمونه های جمع آوری شده در شرایط عملیاتی پایدار را درخواست می کنم.
قدم بعدی من این است که مشخص کنم آن ذرات واقعاً چه هستند. من بخش هایی از مواد را بررسی می کنم و نقص را با مواد اولیه مقایسه می کنم. رنگدانه آگلومره شده، رزین ذوب نشده و مواد تجزیه شده به پاسخ های متفاوتی نیاز دارند. افزودن شدت اختلاط قبل از شناسایی نقص می تواند بررسی را به جهت اشتباهی هدایت کند. تمایز بین ذوب ضعیف و اختلاط ضعیف نیز یک هشدار مرکزی استراهنمای مخلوط کردن تک پیچ جیم فرانکلند.
برای بررسی پیچ، عرض دیسک، طول بلوک، زاویه تلوتلو و انتقال جهت را با هم در نظر میگیرم. من همچنین عناصر اطراف، مکان های تغذیه و فاصله های اندازه گیری شده را بررسی می کنم. یک بلوک خمیر را نمی توان به درستی از زاویه آن ارزیابی کرد. موقعیت آن در فرآیند و شرایط مادی ورود به آن مهم است.
قبل از پیشنهاد تغییر، من یک خط پایه برای توان عملیاتی، دمای ذوب واقعی، بار درایو و اندازهگیریهای کیفیت مربوطه ایجاد میکنم. سپس یک تغییر پیکربندی موجه را پس از تثبیت فرآیند مقایسه میکنم و فرمولبندی و روش نمونهبرداری را ثابت نگه میدارم. اگر تغذیه ناپایدار باشد یا اجزای موجود فرسوده شده باشند، قبل از استفاده از بخش اختلاط جدید برای جبران، آن مشکلات را حل می کنم.
معیار پذیرش من، مشخصات محصول مورد توافق است. پیکربندی که تودههای قابل مشاهده را حذف میکند اما به مورفولوژی فیبر مورد نیاز آسیب میرساند یا از محدودیتهای عملیاتی فراتر میرود، بهبود قابل قبولی نیست. من پیکربندی را حفظ میکنم که کیفیت اختلاط مورد نیاز را در محدودههای حرارتی و مکانیکی خط ارائه میدهد، بهجای اینکه به اضافه کردن محدودیتها صرفاً به این دلیل که دستگاه میتواند آن را تحمل کند ادامه دهم.
چگونه اکسترودرهای دو مارپیچ اختلاط ایجاد می کنند
بازآرایی جریان و استرس موضعی کارهای مختلفی انجام می دهند
عمل توزیعی از شکافتن مکرر، کشش و چینش مجدد مواد حاصل می شود. عمل پراکندگی نیاز به تنش کافی برای تغییر شکل فاز پراکنده یا غلبه بر مقاومت در یک آگلومرا دارد. جریان برشی و کششی مکانیسم های تغییر شکل را توصیف می کند. آنها اهداف کیفی جداگانه ای نیستند که جایگزین توزیع و پراکندگی شوند.
چارلی مارتینبررسی فنی اختلاط پیوسته دو پیچتعامل عناصر پیچ، مناطق پردازش پر شده و بخش های انتقال را توصیف می کند. بحث تجهیزات آن در اینجا مفید است. شرایط فرمولاسیون دارویی در آن بررسی نباید به دستور پخت پلاستیک صنعتی منتقل شود.
سرعت یک ورودی است، نه نتیجه پذیرش
برای تفسیر جریان برشی موضعی، تنش به ویسکوزیته ماده در دما و نرخ تغییر شکل مربوطه بستگی دارد. یک عدد دور در دقیقه به تنهایی آن شرایط را تعریف نمی کندمقایسه ردیابی ذرات در زیررا نشان می دهد. به جای استفاده از سرعت به عنوان جایگزینی برای اندازه گیری پراکندگی، یک تغییر سرعت پیشنهادی را با دمای واقعی مذاب، نرخ تغذیه و نتایج کیفیت مقایسه کنید.
فراتر از میانگین زمان اقامت نگاه کنید
توزیع زمان اقامت توصیف می کند که چه مدت بخش های مختلف مواد در یک فرآیند باقی می مانند. برای خلاصه بررسی، بپرسید کجا یک ردیاب وارد می شود، کجا شناسایی می شود و کدام شرایط عملیاتی اعمال می شود. یک مقدار متوسط بدون آن اطلاعات برای مقایسه دو طرح بندی کافی نیست.
سابقه آزمایشی توصیه شده ما ورودی ها را از نتایج جدا می کند. تنظیمات ضبط و تحویل مواد به عنوان ورودی؛ قوام و مورفولوژی مواد نهایی را به عنوان نتایج ثبت کنید. دما و بار را به عنوان محدودیت های عملیاتی نگه دارید. این ساختار مانع از آن میشود که گزارش آزمایشی قبل از ارزیابی محصول، یک ورودی انرژی بالاتر را بهبود کیفیت بنامد.
عناصر پیچ اکسترودر و عملکرد اختلاط آنها
یک خانواده عناصر یک برچسب شروع مفید است، نه یک مشخصات عملکرد کامل.راهنمای عنصر ایالت NCعناصر انتقال دهنده، معکوس، خمیر و دندانه دار را متمایز می کند و توضیح می دهد که نامگذاری بین تولید کنندگان متفاوت است. ما از ترسیم و هندسه واقعی استفاده می کنیم، به جای اینکه کد تامین کننده دیگری را به یک نقل قول انتقال دهیم.
| خانواده عناصر | نقش برای بررسی | آنچه ما درخواست می کنیم |
|---|---|---|
| در حال انتقال | شرایط حمل و نقل و پر کردن محلی | سرب، طول، دست و محدودیت های همسایه. |
| بلوک ورز دادن | تغییر شکل، اختلاط و انتقال یا محدودیت. | عرض دیسک، تعداد، طول کل، تلو تلو خوردن و جهت انتقال. |
| میکسر دندانه دار یا اختصاصی | بازآرایی جریان و قرار گرفتن در معرض تنش وابسته به هندسه. | مشخصات کامل، موقعیت عملیاتی و شواهد برای کار مورد نظر. |
فرض نکنید که عناصر انتقال دهنده هیچ کمکی به اختلاط نمی کنند، یا اینکه هر عنصر دندانه دار منحصراً توزیع کننده است. مقایسه درست بین هندسه های تعریف شده در شرایط اعلام شده است. قبل از بحث در مورد انعطاف پذیری جایگزینی مشخص کنید که آیا نقشه یک مجموعه قطعه بندی شده یا یک پیچ یک تکه را توصیف می کند.
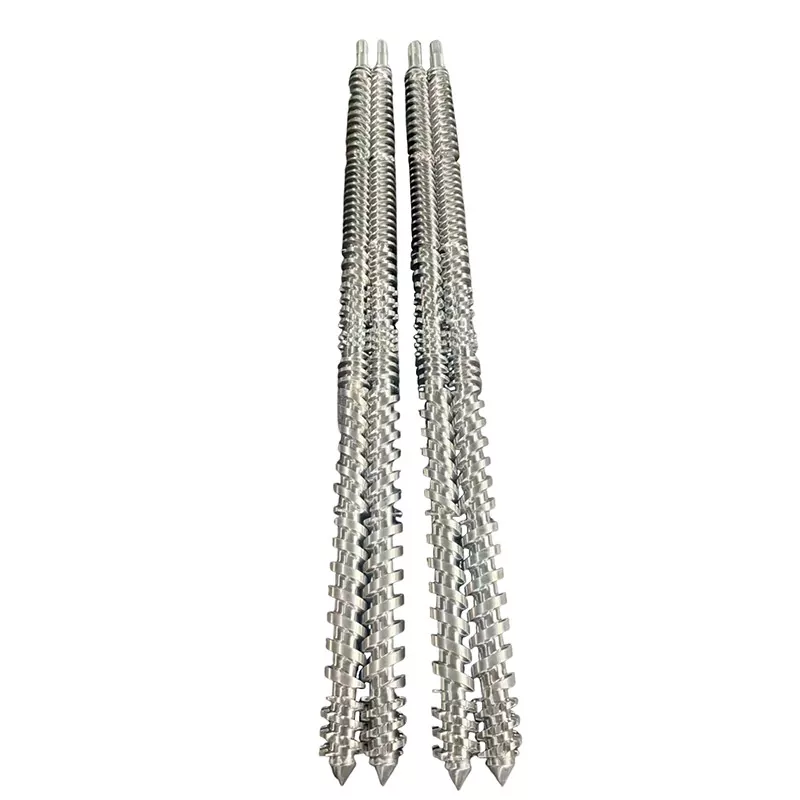
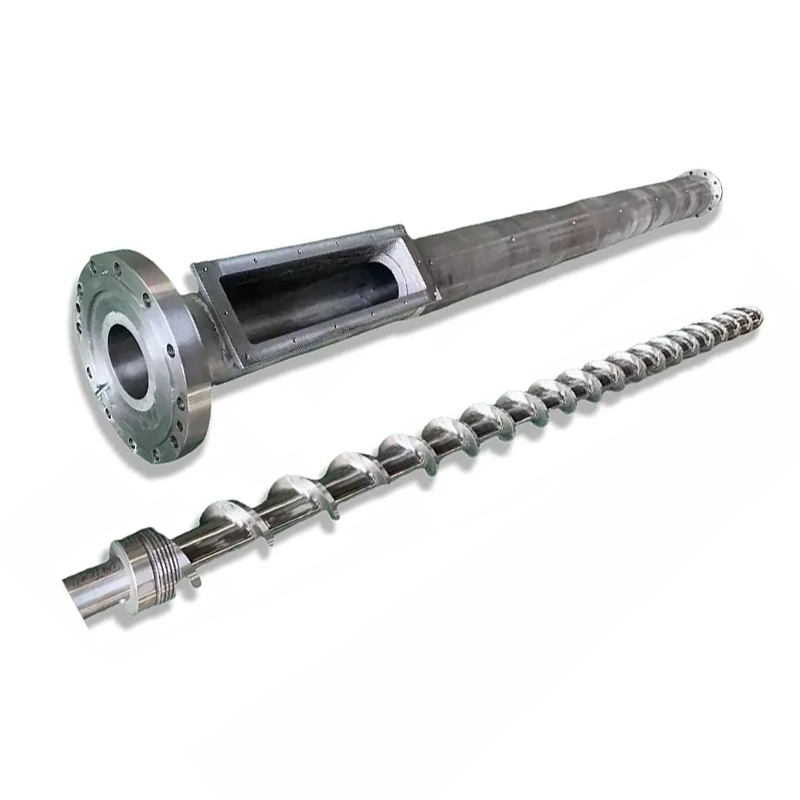
مابشکه پیچ دوقلو موازی همزمانصفحه محصول کاربردهای چرخش، آمیختگی و ترکیب در یک جهت را مشخص می کند. این جزئیات دسته تجهیزات مربوطه را تعیین می کند. برای سفارش، پیکربندی تایید شده هنوز نیاز به شناسایی بخش های کاری فردی و رابط های جفت گیری دارد.


ویژگی های طراحی پیچ که اختلاط، گرما و سایش را کنترل می کند
عرض دیسک، تعداد دیسک و طول بلوک را جدا کنید
اینها ابعاد مرتبط هستند، اما توصیفی قابل تعویض نیستند. کنت راسلتجزیه و تحلیل مخلوط کردن دو پیچتمایل آشنا را برای دیسکهای پهنتر به نفع عمل پراکندگی و دیسکهای باریکتر به نفع تقسیم و توزیع مجدد توضیح میدهد. همچنین بر تأثیر محدودیت، پر شدن و دمای مذاب تأکید می کند.
این تمایل یک قانون خرید جهانی نیست. اگر مقایسه عرض دیسک، طول بلوک و رفتار انتقال را با هم تغییر دهد، نتیجه را نمی توان به تنهایی به عرض نسبت داد. بپرسید کدام متغیر تغییر کرده و کدام اندازه گیری کیفیت بهبود یافته است.
زاویه تلوتلو را با انتقال جهت بخوانید و پر کنید
یک بلوک خنثی عمل پمپاژ رو به جلو ذاتی ندارد. مواد هنوز می توانند تحت عمل فرآیندهای اطراف عبور کنند. عناصر معکوس مخالف حمل و نقل رو به جلو هستند. سودمندی آنها به شرایط پر شدن و فشار مورد نظر بستگی دارد. نه "خنثی" و نه "معکوس" یک دستورالعمل خودکار برای بهبود هر بخش اختلاط نیست.
| تغییر پیشنهادی | رکورد مقایسه مورد نیاز | دلیل رد دادرسی |
|---|---|---|
| هندسه ورز دادن متفاوت | ابعاد، توالی عناصر، داده های با کیفیت و توان عملیاتی پایدار. | نقص هدف باقی می ماند یا یک ویژگی مورد نیاز خراب می شود. |
| محدودیت بیشتر | دمای ذوب واقعی، فشار، بار محرکه و رفتار تغذیه/تهویه. | از حد ماشین یا مواد فراتر رفته است. |
| ترخیص کار بازیابی شد | اندازهگیریهای پیچ و بشکه مطابق با موقعیتهای نامگذاری شده. | مونتاژ الزامات تناسب یا ترخیص مورد تایید خود را رعایت نمی کند. |
دوام با وظیفه واقعی شروع می شود
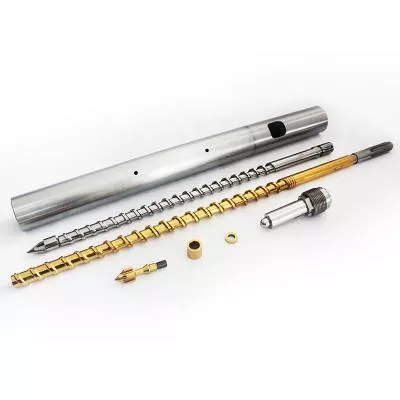
ما 38CrMoAlA و محدوده عمق نیتریدینگ 0.50 تا 0.70 میلی متر را بر رویمشخصات محصول دوار مشترک. اینها دادههای مواد و درمان هستند، نه رتبهبندی کیفیت ترکیبی یا تضمین عمر مفید. آنها فاصله دویدن را تعریف نمی کنند.
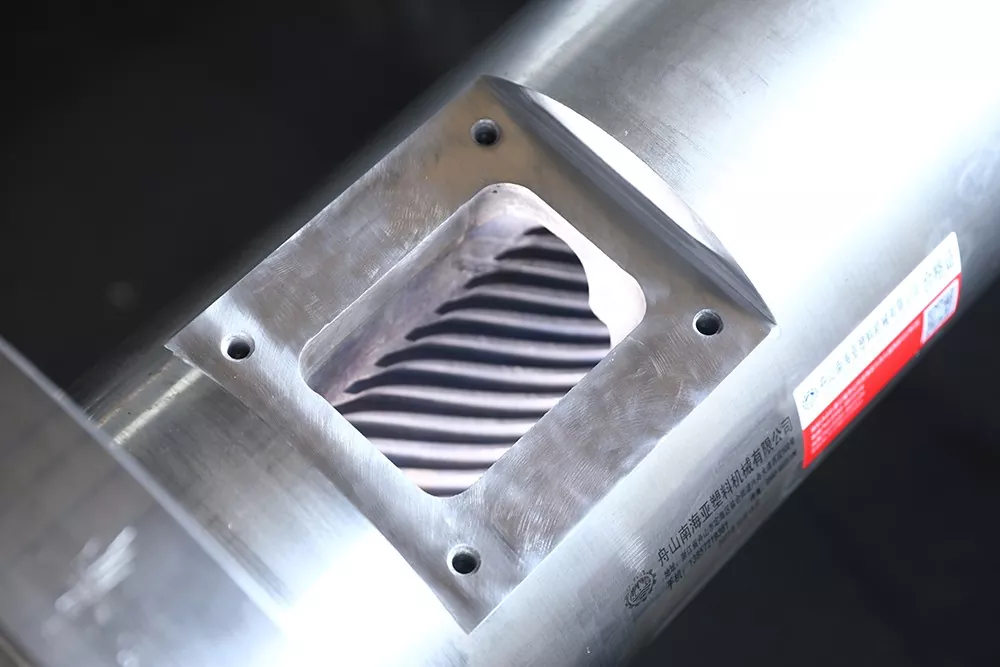
برای یک فرمول ساینده، قبل از انتخاب سیستم سطح، هویت پرکننده، بارگذاری و نقشه سایش را درخواست می کنیم. بررسی هندسه و حفاظت از سایش تصمیمات جداگانه ای هستند. یک سطح سخت تر نمی تواند نشان دهد که پروفیل اختلاط نامناسب درست است. مافاصله دو پیچ موازی و راهنمای سایشسابقه بازرسی منطبق را توضیح می دهد.
قطعات را فقط تحت روش های عایق کاری، خنک سازی و جابجایی تایید شده کارخانه بازرسی کنید. برای جستجوی اختلاط بیشتر، فاصله را کاهش ندهید یا مجموعه ای را خارج از محدوده های تایید شده سازنده ماشین تغییر ندهید.
نحوه چیدمان پروفیل دو پیچ برای مخلوط کردن
قبل از انتخاب بلوک اختلاط، توالی وظایف پردازش را مرور کنید. مارتینبررسی اختلاط مداومتغذیه اندازه گیری شده، انتقال، ذوب، مناطق اختلاط پر شده و تخلیه را توصیف می کند. یک نمایه باید این توابع را با هم ارائه دهد. یک توصیه عنصر مستقل، شرایط ورودی و وظیفه فشار پایین دست خود را نامشخص می گذارد.
تعریف کنید که چه چیزی به هر بخش اختلاط می رسد
برای تغییر پیشنهادی، بیان کنید که آیا این ماده به صورت گلوله، پودر، مایع یا کنسانتره وارد می شود و موقعیت تغذیه آن را مشخص کنید. ما میپرسیم قبل از انجام کار پراکندگی مورد نظر، چه شرایط ذوب یا خیس شدن مورد نیاز است. مقایسه اختلاط نباید تغییری را در نحوه ورود مواد تشکیل دهنده به فرآیند پنهان کند.
تغذیه، محدودیت و تهویه را متصل نگه دارید
قبل از افزودن یک عنصر محدود کننده، از طراح فرآیند بخواهید فشار و نیازهای پر کردن اطراف فیدرها و دریچه های جانبی را بررسی کند. ما تغییر را از یک طرح فقط ترکیبی که آن رابط ها را حذف می کند، تایید نمی کنیم. رفتار قابل قبول را در هر افتتاحیه به عنوان بخشی از خلاصه آزمایشی ثبت کنید.
محل اندازه گیری دمای مواد و محل نمونه برداری با کیفیت را مشخص کنید. در غیر این صورت، خوانش گرمتر در یک مکان دیگر می تواند با افزایش دما ناشی از عنصر جدید اشتباه گرفته شود. هنگامی که هدف مقایسه مستقیم است، مکان های اندازه گیری را ثابت نگه دارید.
تعادل اختلاط را با فرمولاسیون مطابقت دهید
هنگام ورود به اکسترودر، ماده تشکیل دهنده را مشخص کنید. یک کنسانتره رنگی از پیش پراکنده و یک رنگدانه خام تجمع یافته کار یکسانی را انجام نمی دهند. ما اطلاعات مادی تامین کننده را درخواست می کنیم و قبل از تصمیم گیری در مورد اینکه آیا نیاز اصلی توزیع مجدد، جداسازی یا هر دو است، فرم دریافتی را بررسی می کنیم.
| مختصر مواد | سوال برای پاسخ | مدارکی که باید در پذیرش گنجانده شود |
|---|---|---|
| مستربچ رنگی از قبل پراکنده شده | آیا دوز و توزیع سازگار است، و آیا آگلومراهای باقی مانده وجود دارد؟ | نمونه برداری زمان/موقعیت، ثبات رنگ و ارزیابی پراکندگی قابل اجرا. |
| رنگدانه آگلومره کننده یا پرکننده معدنی | آیا این ماده خیس شده و آگلومراهای غیرقابل قبولی باقی مانده است؟ | اندازه گیری آگلومرا و خواص محصول مورد نیاز را تعریف کرد. |
| ترکیب الیاف شیشه | آیا این ترکیب الزامات یکنواختی و فیبر حفظ شده را برآورده می کند؟ | مورفولوژی فیبر و خواص مکانیکی مشخص شده |
| ترکیب پلیمری یا ترکیب حساس به حرارت | چه مورفولوژی فازی و محدودیت دما/زمان اعمال می شود؟ | مورفولوژی، شاخص های تخریب و آزمایش های مربوط به محصول نهایی. |
راسلبحث اختلاطاز کربن سیاه منسجم به عنوان نمونه ای از موادی که نیاز به پراکندگی دارند استفاده می کند و بخش های فشرده را با درمان ملایم تری از الیاف در تضاد قرار می دهد. این یک مختصر مختص مواد را پشتیبانی می کند، نه یک قانون که هر ماده پر شده به محدودترین پیکربندی نیاز دارد.
برای هر وظیفه دانه بندی یک نمایه را نقل قول نکنید
ماپیچ دوقلو موازی دانه بندیصفحه تولید گلوله های ترموپلاستیک از جمله PE و PP را فهرست می کند و از مواد بکر و بازیافتی با سفارشی سازی پیکربندی پشتیبانی می کند. برای یک نقل قول، آن دسته بندی های گسترده باید به درجه واقعی، بارگیری افزودنی، شکل خوراک و محصول مورد نیاز محدود شوند.
ما میپرسیم که آیا یک خوراک بازیافتی قبل از نسبت دادن یک نقص جدید به پیچ، ترکیب یا سطح آلودگی را تغییر داده است یا خیر. به همین ترتیب، ما چک فقط رنگ را برای درجه تقویت شده با الیاف که مشخصات خرید آن شامل عملکرد مکانیکی است، نمی پذیریم. آزمون پذیرش باید دلیل وجود افزودنی را دنبال کند.
چگونه به جای حدس زدن کیفیت مخلوط را تأیید کنیم
چرا من قرار گرفتن در معرض استرس را به جای سرعت پیچ به تنهایی مقایسه می کنم
من از مطالعه Jan Philipp Oldemeier و Volker Schöppner به عنوان یک نقطه شروع مفید برای مقایسه پیکربندی های اختلاط استفاده می کنم. تحقیقات آنها عناصر پیچ را با استفاده از شبیهسازی جریان سهبعدی و ردیابی ذرات بررسی کرد، نه اینکه فرض کنیم هر ذره شرایط اختلاط یکسانی را تجربه میکند.
برای هندسه ZSK25 با PP FPH50، محققان دمای مذاب 220 درجه سانتی گراد و توان عملیاتی 20 کیلوگرم در ساعت را مشخص کردند. افزایش سرعت عنصر اختلاط دندانه دار از 200 به 400 دور در دقیقه، میانگین حداکثر تنش برشی ذرات ردیابی شده را از حدود 37900 به 54400 Pa افزایش داد.
این نتایج تنش شبیهسازی شده بودند، نه بهبودهای اندازهگیری شده در کیفیت ترکیب نهایی. نویسندگان همچنین اظهار داشتند که اعتبار سنجی تجربی هنوز در انتظار است.مطالعه اصلی را بخوانید.
نتیجه مهندسی من این است که سرعت به تنهایی یک مشخصات ناقص است. قبل از توصیه هر یک از عناصر برای تولید، من به شواهدی نیاز دارم که نشان دهد قرار گرفتن در معرض تنش آن نقص واقعی را برطرف میکند و به دنبال آن پراکندگی، دمای مذاب، بار محرکه و ویژگیهای مورد نیاز محصول را بررسی میکند.
آزمایشی را انتخاب کنید که متناسب با نمونه باشد
ISO 23900-5:2015که در سال 2025 تأیید شد، آزمایش مقدار فشار فیلتر را برای ارزیابی پراکندگی رنگ در پلیمرهای ترموپلاستیک توصیف می کند. این یک روش مناسب برای در نظر گرفتن کنسانتره رنگ مورد استفاده در اکستروژن و ریسندگی مذاب است. آزمایشگاه باید شرایط آماده سازی و آزمایش قابل اجرا را تعیین کند.
ISO 18553:2025به اندازه ذرات/آگلومرا و رتبه پراکندگی در لولهها، اتصالات و ترکیبات پلی اولفین میپردازد. محدوده بیان شده آن شامل محتوای کربن سیاه زیر 3٪ جرم و محتوای رنگدانه زیر 5٪ است. آن محدوده را به طور خودکار روی یک مستربچ بسیار متمرکز یا برای هر سیستم پرکننده اعمال نکنید.
سابقه کیفیت را از سابقه عملیاتی جدا کنید
برای توزیع، مکان و زمان نمونه برداری و اندازه گیری سازگاری مناسب را مشخص کنید. برای پراکندگی، آماده سازی نمونه و ارزیابی آگلومرا یا مورفولوژی مربوطه را تعریف کنید. به جای انتخاب آستانه قبولی پس از مشاهده نتیجه، معیارهای پذیرش را با مشخصات محصول و آزمایشگاه قبل از آزمایش موافقت کنید.
برای مقایسه انرژی، بیان کنید که آیا مقدار گزارش شده ورودی درایو، توان تخمینی شفت یا اندازهگیری خط گستردهتر است و مبنای جریان جرم را مشخص کنید. برخلاف اعداد «SME» مقایسه نکنید یا یک رقم متوسط انرژی را به عنوان مدرکی برای قرار گرفتن در معرض استرس موضعی تلقی نکنید. ما انرژی و بار را در کنار کیفیت ثبت می کنیم، نه اینکه تست های کیفیت را با آنها جایگزین کنیم.
توصیه ما: ستون های جداگانه را برای کیفیت، خروجی پذیرفته شده پایدار، دمای مذاب و بار مکانیکی حفظ کنید. پیکربندی را فقط زمانی تأیید کنید که الزامات توافق شده در هر ستون مربوطه را برآورده کند.
بررسی پیکربندی پیچ برای ترکیب کیفیت و دوام
از یک بررسی کنترل شده به جای دنباله ای از تنظیمات نامرتبط استفاده کنید. گردش کار زیر روش پیشنهادی ما برای تبدیل شکایت اختلاط به خلاصه پیکربندی است. اجازه عملیات خارج از محدوده ماشین ساز را نمی دهد یا جایگزینی برای رویه های کنترل تغییر و ایمنی کارخانه نمی کند.
-
نقص و هدف پذیرش را تعریف کنید
نقص را با نمونه های معرف و مشخصات محصول مورد نیاز شرح دهید. قبل از تغییر خط، تصمیم بگیرید که کدام توزیع، پراکندگی و اندازهگیری ویژگی نهایی، پذیرش را تعیین میکند.
-
یک خط پایه قابل مقایسه را ثبت کنید
بازنگری فرمولاسیون، فرم مواد تشکیل دهنده، نرخ تغذیه، سرعت پیچ، دمای مذاب اندازه گیری شده، فشارها، بار درایو و خروجی پذیرفته شده پایدار را ثبت کنید. نمونه ها را با همان دوره عملیاتی و مکان های اندازه گیری برچسب بزنید.
-
تغذیه، ذوب و سایش را بررسی کنید
قوام فیدر را بررسی کنید و ذرات موجود در نقص را شناسایی کنید. اگر مشکوک به سایش هستید، قبل از توصیه هندسه اختلاط اصلاح شده، اندازهگیریهای پیچ و بشکهای مطابق با روشهای بازرسی تایید شده را بدست آورید.
-
یک تغییر موجه را انتخاب کنید
مکانیسمی را که تغییر در نظر گرفته شده است را بیان کنید. ابعاد عنصر، جهت، توالی و رابط های تحت تأثیر را مستند کنید. از مهندس فرآیند مسئول بخواهید تغییر و محدودیت های عملیاتی آن را تأیید کند.
-
پس از تثبیت فرآیند مقایسه کنید
از روش تثبیت و نمونه برداری مورد توافق استفاده کنید. فرمولاسیون و روش آزمایش را ثابت نگه دارید، هرگونه تفاوت اجتناب ناپذیر را ثبت کنید و کیفیت را با دما، بار و خروجی پذیرفته شده مقایسه کنید.
-
پذیرش، تجدید نظر یا بازگشت به خط پایه
تغییر را تنها در صورتی بپذیرید که با کیفیت و معیارهای عملیاتی از پیش تعریف شده مطابقت داشته باشد. اگر شکست خورد، یافته ها را حفظ کنید و به جای افزودن محدودیت دیگری بدون فرضیه جدید، از روش بازگردانی یا تجدیدنظر تأیید شده پیروی کنید.
آنچه برای خلاصه کامپوننت نیاز داریم
هویت دستگاه، نقشه پیکربندی، قطر پیچ اسمی، فاصله مرکزی، جزئیات اتصال شفت یا درایو و هر نقشه سایش اندازه گیری شده را ارسال کنید. مواد و سوابق عملیاتی بالا را درج کنید. برای یک سیستم قطعه بندی شده، دنباله عناصر را شناسایی کنید. برای یک پیچ یک تکه، بخش های کاری را روی نقشه کامل مشخص کنید. تناسب مکانیکی و عملکرد اختلاط نیاز به بررسی پذیرش جداگانه دارد.
سوالات متداول
آیا اختلاط توزیعی می تواند آگلومراهای رنگدانه را تجزیه کند؟
اختلاط توزیعی در درجه اول مواد را دوباره توزیع می کند. این به خودی خود نشان نمی دهد که تنش موجود برای شکستن یک آگلومرا کافی است. یک عنصر واقعی می تواند در هر دو حالت اختلاط کمک کند. آگلومراهای باقیمانده را جدا از یکنواختی رنگ یا ترکیب، قبل از تصمیم گیری در مورد اینکه آیا به عملکرد پراکندگی بیشتری نیاز است، بررسی کنید.
آیا افزایش سرعت پیچ همیشه اختلاط را بهبود می بخشد؟
نه. سرعت یک ورودی عملیاتی است، در حالی که اختلاط قابل قبول یک نتیجه محصول اندازه گیری شده است. تغییر سرعت را با شرایط تغذیه، دمای ذوب واقعی، بار درایو و آزمایشهای کیفیت توافق شده مقایسه کنید. اگر دیگر ویژگیهای محصول یا محدودیتهای عملیاتی مورد نیاز را رعایت نمیکنید، تنظیم دور در دقیقه بالاتر را نپذیرید.
آیا بلوک های خمیر 90 درجه همیشه برای پراکندگی بهتر هستند؟
خیر. زاویه تلوتلو تنها یک متغیر هندسی است. عرض دیسک، طول کل بلوک، جهت انتقال، شرایط پر کردن و پیکربندی اطراف نیز نیاز به بررسی دارند. یک بلوک خنثی می تواند مواد را تحت عمل فرآیند اطراف عبور دهد. خنثی به این معنی نیست که مواد ثابت می ماند.
آیا عناصر اختلاط دندانه دار می توانند اختلاط پراکنده را نیز فراهم کنند؟
بله، بسته به هندسه و شرایط عملیاتی. عنصری که به عنوان میکسر توزیعی توصیف می شود هنوز هم می تواند تنش های موضعی ایجاد کند. به جای تلقی نام دسته به عنوان توصیف کاملی از عملکرد آن، مدرکی برای مشخصات واقعی و وظیفه مادی درخواست کنید.
چرا پس از افزودن بلوک های خمیر بیشتر، رگه های رنگی باقی می ماند؟
بلوک های خمیر بیشتر به خودی خود علت را شناسایی یا از بین نمی برند. پایداری دوز، شکل مواد وارده، شرایط ذوب و نمونه های جمع آوری شده تحت عملیات مشابه را بررسی کنید. سپس تعیین کنید که آیا مشکل باقیمانده توزیع فضایی، تودههای پراکنده نشده یا نقص دیگری است قبل از ایجاد تغییر پیکربندی بیشتر.
پیکربندی تیغه پیچ در اکستروژن دو پیچ به چه معناست؟
برای این راهنما، پیکربندی مفید، آرایش محوری بخشهای انتقال، خمیر و اختلاط، از جمله ابعاد و جهت آنها است. از آن اصطلاحات خاص در نقاشی استفاده کنید. نامیدن کل مجموعه یک پیکربندی تیغه، عملکردهای پردازشی آن را مشخص نمی کند یا کدهای عناصر تامین کنندگان مختلف را قابل تعویض نمی کند.