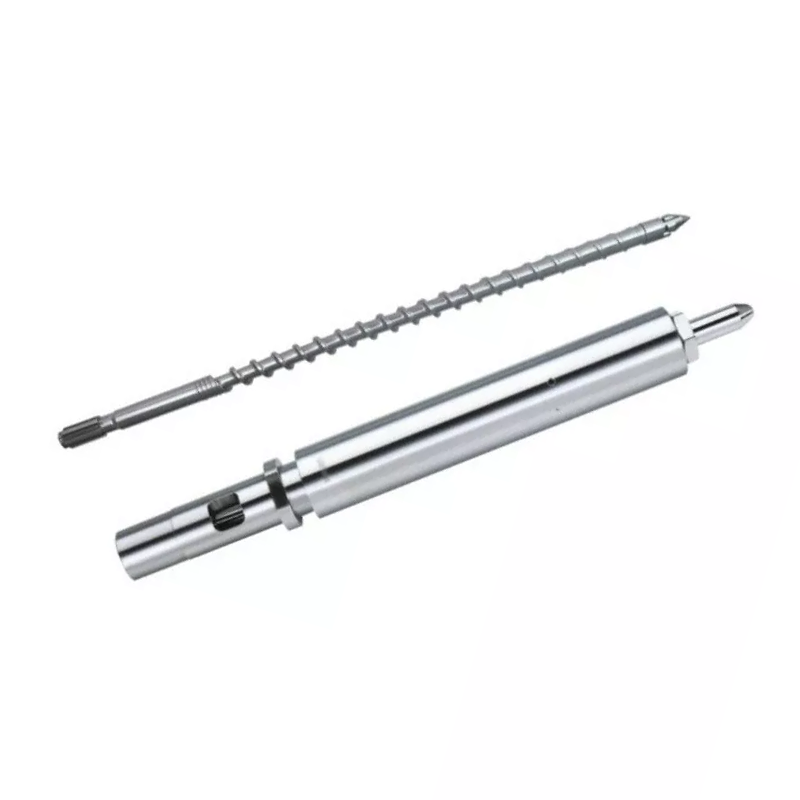
یک نوک پیچ آنقدر کوچک است که بتوان آن را مانند یک قطعه یدکی در نظر گرفت، اما به اندازه کافی دقیق است تا تصمیم بگیرد که آیا هر شات با همان حجم مذاب شروع می شود یا خیر. آن را به عنوان یک مجموعه جریان و آب بندی همسان بخرید، نه به عنوان یک نقطه فلزی رزوه ای.


پاسخ سریع
نوک پیچ قالبگیری تزریقی را با چهار چیز انتخاب کنید: طراحی شیر بدون بازگشت، رابط دقیق پیچ و بشکه، رزین و پرکننده پردازش شده، و الگوی سایش مجموعه موجود. در صورت وجود نسخهها، تعمیرات قبلی یا پیچهای غیراستاندارد، مدل ماشین به تنهایی کافی نیست.
برای سفارش تعویض، طرح اصلی را در صورت موجود بودن ارسال کنید، سپس نخ، شانه، طول نوک، مسیر حلقه، صندلی، قطر بیرونی و گذرگاههای مذاب را در مقابل دستگاه واقعی بررسی کنید. یک نقل قول خوب با هندسه شروع می شود. مواد و عملیات سطح در مرحله بعدی قرار می گیرند.
نوک پیچ جریان را در هر دو جهت کنترل می کند
در طول بازیابی پیچ، شیر برگشت باز می شود و به پلیمر مذاب اجازه می دهد به سمت جلوی پیچ عبور کند. در شروع تزریق، بسته می شود، بنابراین حرکت پیچ و فشار به جای فشار دادن مذاب به سمت عقب در امتداد پیچ، روی شات عمل می کند.
به همین دلیل است که نوک پیچ، حلقه چک و نشیمنگاه متعلق به فرآیند است، نه تنها به تعمیر و نگهداری.آموزش شیرهای برگشت ENGELهمان دو حالت عملیاتی را توصیف می کند و رفتار بسته شدن را مستقیماً به تکرارپذیری تزریق مرتبط می کند.
نمای کارخانه ما:گران ترین اشتباه نوک پیچ به ندرت تفاوت بین دو درجه مواد است. این قسمتی است که روی پیچ رزوه می شود اما به درستی حرکت نمی کند، مهر و موم نمی شود یا تراز نمی شود. یک تست تناسب موفق، ارزشمندتر از یک لیست طولانی از صفت های فروش است.
مونتاژ اطراف وظیفه قالب گیری را انتخاب کنید
طراحی مناسب باید در طول بازیابی آزادانه باز شود، در حین تزریق به طور قابل پیش بینی بسته شود و از محدودیت بیش از حد در مسیر ذوب جلوگیری شود. همچنین باید در برابر بار ساینده، چسبنده و خورنده رزین بدون آسیب رساندن به سطوح جفت آن دوام بیاورد.
| سوال خرید | چرا نوک پیچ را عوض می کند | چه چیزی برای تامین کننده ارسال شود |
|---|---|---|
| چه رزینی در حال قالب گیری است؟ | ویسکوزیته، روانکاری، حساسیت تخریب و وظیفه خوردگی بر گذرگاههای جریان، مواد و عملیات سطح تأثیر میگذارد. | درجه دقیق رزین، سیستم رنگ، بازدارنده شعله و محدوده پردازش معمولی. |
| آیا رزین تقویت شده یا پر شده است؟ | الیاف شیشه، پرکننده معدنی و آلودگی های بازیافتی می توانند سایش ساینده در حلقه، نشیمنگاه و مسیرهای مذاب را تسریع کنند. | نوع پرکننده، درصد وزن و اینکه آیا بر اساس محصول تغییر می کند یا خیر. |
| شات باید چقدر دقیق باشد؟ | قطعات دیواره نازک، چند حفره و وزن محکم، تغییرات جزئی در بسته شدن و نشتی دریچه را نشان می دهند. | وزن قطعه، تعداد حفره، تحمل وزن شات و دادههای روند اخیر. |
| سبک شیر فعلی چیست؟ | حلقه کشویی، چک توپ و طرح های دیگر دارای مناطق جریان، رفتار سفر و بسته شدن متفاوت است. | شماره قطعه اصلی، نقاشی، عکس و مجموعه حذف شده کامل. |
| پیچ قبلا تعویض شده؟ | یک مدل ماشین ممکن است دیگر نخ نصب شده، طول نوک یا هندسه صندلی را شناسایی نکند. | رسم پیچ فعلی و اندازه گیری مستقیم، نه تنها پلاک دستگاه. |
| چرا قطعه در حال تعویض است؟ | رزوه شکسته، مسیر جریان فرسایش یافته و حلقه نشتی نشان دهنده یک اقدام اصلاحی نیست. | لباس پوشیدن، علائم فرآیند، تاریخچه نگهداری و ابعاد ناموفق. |
Nanhaiya الگوهای نخ استاندارد و سفارشی شده، به علاوه گزینه های نوک جریان معکوس را برای پلیمرهای خاص ارائه می دهد. قسمت انتخاب شده را می توان با یک تطبیق دادپیچ قالب گیری تزریقییا به عنوان بخشی از گسترده تر عرضه می شودقالب گیری تزریقی و قطعات یدکی اکستروژن.


قبل از برداشتن مجموعه، سیگنال های فرآیند را بخوانید
یک بالشتک متغیر، وزن شات در حال حرکت یا تکرارپذیری ضعیف انتقال می تواند به نشت شیر اشاره کند، اما هیچ یک به تنهایی آن را ثابت نمی کند. تغییرات رزین، ناپایداری خوراک، کنترل دما، سایش بشکه، هوا در مذاب، تنظیمات فشار و شرایط قالب می توانند علائم مشابهی ایجاد کنند.
ENGEL توصیه می کند که شیر برگشت، پیچ و بشکه پلاستیکی را بررسی کنیدوقتی بالشتک مذاب نوسان می کند. همین دستورالعمل عیبیابی، تغییرات وزن بالشتک و شات را با تنظیمات فرآیند و سایش قطعات مرتبط میکند.
| سیگنال مشاهده شده | اتصال نوک پیچ احتمالی | قبل از سفارش بررسی کنید |
|---|---|---|
| موقعیت بالشتک در عکس های مختلف متفاوت است | حلقه ممکن است در نقطه دیگری بسته شود یا پس از نشستن نشت کند. | روند موقعیت واقعی، فشار و وزن شوت تحت یک فرآیند پایدار. |
| در حالی که تنظیمات ثابت میمانند، وزن قطعه تغییر میکند | جریان برگشتی می تواند حجم موثر تحویل شده به قالب را کاهش دهد. | عوامل تغذیه، دما، مواد و کپک را رد کنید. |
| عکس های کوتاه به طور متناوب ظاهر می شوند | دریچه ممکن است به طور مکرر آب بندی نشود، به خصوص پس از تغییرات بازیابی. | پاسخ انتقال را مقایسه کنید و تست شیر تایید شده سازنده ماشین را اجرا کنید. |
| بازیابی محدود می شود | یک حلقه آسیب دیده، رسوب یا مسیر جریان کمتر ممکن است در برابر جریان مذاب جلو مقاومت کند. | از نظر حرکت آزاد، رسوبات، سنگریزه و انسداد عبور بازرسی کنید. |
| لکه های سیاه به دنبال تغییر مواد می آیند | نقاط مرده یا سطوح آسیب دیده ممکن است پلیمر تخریب شده را حفظ کرده و آزاد کنند. | مسیر ذوب کامل، نازل، جلوی پیچ و روش تمیز کردن را بررسی کنید. |
| صدای فلزی یا تشنج حلقه | ممکن است گند زدگی، تغییر شکل، ناهماهنگی یا مواد خارجی وجود داشته باشد. | تحت روش نگهداری ایمن ماشین ساز متوقف و بازرسی کنید. |
پس از برداشتن مجموعه، قطر بیرونی حلقه چک، هر دو وجه انتهایی، سطح نشیمنگاه، بدنه نوک، مسیرهای مذاب و نخ را بررسی کنید. یکمقاله فنی ARBURGسایش، چسبندگی و خوردگی را به عنوان مکانیزم های سایش شناسایی می کند و نشان می دهد که سایش در قطر حلقه، سطح انتهایی و صندلی آب بندی می تواند حرکت حلقه و پایداری بالشتک را تغییر دهد.
با افزودن فشار نگهدارنده تا زمانی که قطعه پر شود، حلقه چک را تشخیص ندهید.تغییر تنظیمات می تواند نشتی را بدون اصلاح آن پنهان کند. یک خط پایه پایدار بگیرید، روش تست تایید شده سازنده ماشین را دنبال کنید و قبل از تغییر مشخصات جایگزین، سخت افزار را بررسی کنید.
فقط زمانی که قطعات جفت شونده هنوز خوب هستند، یک قطعه را تعویض کنید
هنگامی که نوک جفت و نشیمنگاه آن در ابعاد تایید شده باقی می ماند، سطوح آب بندی سالم هستند و حلقه جدید می تواند آزادانه در طول مسیر کامل خود حرکت کند، یک حلقه چک را می توان به تنهایی جایگزین کرد. این تعمیر با هزینه کمتر است، اما فقط زمانی که بازرسی از آن پشتیبانی کند.
نوک، حلقه و صندلی منطبق را هنگامی که چندین سطح نشان میدهند سایش میشوند، حلقهای روی اجزای دیگری گیر کرده یا بریده میشود، قطعات قدیمی در بین ماشینها مخلوط شدهاند یا هیچ ابعاد اصلی قابل اعتمادی باقی نمیماند، تعویض کنید. ترکیب یک قطعه آب بندی جدید با دو قطعه جفت فرسوده می تواند یک مسیر نشتی جدید ایجاد کند.
نمای کارخانه ما:یک نمونه فرسوده مدرک است، نه یک طراحی اصلی. اگر یک صندلی فرسوده، حلقه کوتاه شده یا نخ آسیب دیده را دقیقا کپی کنیم، قسمت جدید می تواند مشکل قدیمی را با یک سطح تمیزتر بازتولید کند. ما رابطه مورد نظر را از نقشه، اجزای جفت گیری و نقاط مرجع فرسوده بازسازی می کنیم.


داده های نوک پیچ قالب گیری تزریقی Nanhaiya
رانوک پیچ قالب گیری تزریقی Nanhaiyaبه عنوان رابط بین پیچ و مسیر مذاب سمت نازل ساخته شده است. این دستگاه برای قطرهای مختلف پیچ و مارک های ماشین تزریق، با رزوه های سفارشی و هندسه قطعات برای کار تعویض موجود است.
| مشخصات | داده های محصول Nanhaiya | ارتباط خرید |
|---|---|---|
| مواد پایه | D2 | مطالب واقعی را روی اسناد نقل قول و بازرسی ثبت کنید. |
| سختی | HRC45-62 | مقدار انتخاب شده باید با عملیات حرارتی، فرسودگی و مواد جفت گیری مطابقت داشته باشد. |
| صراط مستقیم | 0.02 میلی متر بر متر | هندسه و هم ترازی در رابط پیچ جلو اهمیت دارد. |
| صورت زره پوش | دو فلزی | یک گزینه مقاوم در برابر سایش در سطوح کاری در معرض دید ارائه می دهد. |
| تنظیمات فیبر شیشه ای | 30٪ / 60٪ | درصد واقعی الیاف شیشه و درجه رزین را در RFQ بیان کنید. |
| وزن قسمت | 1 کیلوگرم | مقدار مرجع صفحه محصول؛ وزن نهایی از هندسه تایید شده پیروی می کند. |
| مسیر تولید | ماشینکاری CNC، عملیات حرارتی و پرداخت دقیق | این عملیات فرم، وضعیت سطح و تناسب نهایی را کنترل می کند. |
| برنامه های کاربردی استاندارد | قالب گیری ترموپلاستیک PE، PP، ABS و PVC | همچنین افزودنی ها، رنگ ها، محتوای بازیافتی و داده های پرکننده را ارسال کنید. |
برای واحد کامل پلاستیک سازی، Nanhaiya نیز تولید می کندپیچ های قالب گیری تزریقی جهش یافته, پیچ های قالب گیری تزریقی تدریجیو همسان بشکه های جایگزین. مجاورنازل تزریقهنگامی که مشکلات نشتی، تراز یا جریان مذاب فراتر از نوک پیچ گسترش می یابد، می تواند همزمان بررسی شود.
ابعادی که تعیین می کند که آیا قطعه مناسب است یا خیر
یک ماشین ساز و مدل می تواند جستجو را محدود کند، اما نمی تواند جایگزین یک نقاشی شود. خانوادههای مدل ممکن است از چندین اندازه واحد تزریق استفاده کنند و یک دستگاه ممکن است قبلاً یک پیچ جایگزین داشته باشد که با ساختار اصلی آن متفاوت است.
- پیچ نصب شده را شناسایی کنید.سازنده دستگاه ضبط، مدل، تعیین واحد تزریق، قطر پیچ، اطلاعات سریال و هرگونه تعویض پیچ قبلی.
- موضوع را به طور کامل تعریف کنید.قطر اصلی و فرعی، گام، جهت نخ، طول نخ، موقعیت شروع، تسکین و محل شانه را شامل شود.
- پشته محوری را اندازه گیری کنید.طول کلی نوک، طول حلقه، طول صندلی، حرکت حلقه و هر شانه ای که موقعیت بسته شدن را کنترل می کند را ثبت کنید.
- رابط های شعاعی را اندازه گیری کنید.قطر بدنه نوک، قطر بیرونی و داخلی حلقه، قطر صندلی، مرجع سوراخ بشکه و فاصله کاری مورد نیاز را ثبت کنید.
- مسیر ذوب را نقشه برداری کنید.تعداد فلوت، عرض گذر، عمق عبور، مشخصات دماغه و هر شعاع که بر جریان یا تمیز کردن تأثیر می گذارد را نشان دهید.
- سطوح آب بندی و سایش را علامت گذاری کنید.مشخص کنید که کدام چهره ها در حین بسته شدن با هم تماس دارند و کدام ابعاد از منابع فرسوده نشده اندازه گیری می شوند.
عدم قطعیت را در یک مدارا پنهان نکنید.اگر سطح قدیمی فرسوده شده است، مقدار اندازه گیری شده را به عنوان یک بعد فرسوده واقعی برچسب بزنید. بعد نهایی پیشنهادی را جدا نگه دارید. این تمایز به مهندسی اجازه میدهد تا به جای تایید کپی دقیق آسیب، قطعه را تصحیح کند.
جایگزینی را قبل از ورود به تولید بررسی کنید
بازرسی ورودی باید هویت، ابعاد و حرکت را قبل از قرار گرفتن مجموعه در معرض گرما و فشار تأیید کند. نقشه تایید شده، سوابق مواد و نتیجه بازرسی را در همان شماره قطعه نگه دارید.
- شماره قطعه و ویرایش نقشه با سفارش خرید مطابقت دارد
- سوابق مواد و عملیات حرارتی با نقل قول مطابقت دارد
- قطرهای بحرانی و طول محوری در محدوده تحمل کششی قرار دارند
- گیج های نخ یا بررسی های جفت گیری اتصال را تایید می کنند
- بررسی کنید که حلقه آزادانه حرکت می کند بدون تکان دادن یا تشنج قابل مشاهده
- تماس حلقه و صندلی با سطوح آب بندی مورد نظر
- مسیرهای مذاب تمیز، صاف و عاری از فرز هستند
- سطوح جلا داده شده هیچ آسیبی در حمل و نقل یا نقص پوشش نشان نمی دهند
- جهت مونتاژ و ترتیب اجزاء مستند شده است
- وزن شات پایه و بالشتک پس از نصب ثبت می شود
پس از نصب، از یک روش راه اندازی تایید شده استفاده کنید و فرآیند را با خط پایه حفظ شده مقایسه کنید. یک نوک جدید ممکن است بازیابی، پاسخ رفع فشار یا رفتار بسته شدن دریچه را تغییر دهد، بنابراین فرض نکنید که همه تنظیمات قدیمی باید دست نخورده باقی بمانند.
آنچه که کارخانه باید کنترل کند
کیفیت نوک پیچ از رابطه بین قطعات ناشی می شود. تمرکز رزوه، موقعیت شانه، حرکت حلقه، هندسه سطح آب بندی، پایان مسیر جریان و شرایط عملیات حرارتی باید با هم کار کنند. یک عدد سختی قابل توجه نمی تواند طول پشته نادرست یا سطح آب بندی ناهموار را جبران کند.
نانهایاتجهیزات تولیدشامل ارههای CNC با خطای تغذیه کمتر از 0.1 میلیمتر، تراشهای CNC برای قطعات کار تا 6 متر و تجهیزات حفاری و فرز با دقت موقعیتیابی 0.02 میلیمتر. ماشینکاری پنج محوره برای پروازهای نامنظم و سازه های فلنجی خاص استفاده می شود.

برای خریداران، سوال عملی این نیست که آیا یک تامین کننده صاحب یک ماشین ابزار است یا خیر. بپرسید که چگونه نقشه بررسی می شود، چه ابعادی بررسی می شود، چگونه مواد و عملیات حرارتی ردیابی می شود، و چگونه حرکت حلقه تمام شده بررسی می شود. Nanhaiya از طریق خود بررسی نقشه و پشتیبانی فنی پیش از فروش را ارائه می دهدتیم خدمات.
چک لیست RFQ برای نوک پیچ جایگزین
به جای یک سری پیام های جزئی، یک بسته شفاف ارسال کنید. اطلاعات زیر به تامین کننده اجازه می دهد تصمیم بگیرد که آیا کار جایگزین استاندارد، یک قطعه مهندسی معکوس یا طراحی مجدد است.
- ماشین ساز، مدل، شماره سریال و اندازه واحد تزریق
- قطر پیچ و نقشه پیچ نصب شده
- شماره قطعه نوک پیچ اصلی و ویرایش نقشه
- مونتاژ قدیمی کامل با قطعات مرتب نگه داشته شده است
- عکس از جلو، کنار، نخ و چهره آب بندی
- ابعاد نخ، شانه، حلقه، نشیمنگاه و گذر
- درجه رزین، نوع پرکننده و درصد پرکننده
- رنگ، محتوای بازیافتی و افزودنی های خورنده
- دمای ذوب معمولی و اندازه شات
- وزن قسمت، تعداد حفره و تنوع پذیرفته شده
- کوسن، انتقال و روند بازیابی قبل از حذف
- سایش مشاهده شده، حالت شکست و مقدار مورد نیاز
اگر نقشه از دست رفته است، هر سطح اندازه گیری شده را علامت بزنید و از تنظیمات اندازه گیری عکس بگیرید. یک قطر خارجی را ارسال نکنید و از کارخانه بخواهید که نخ، صندلی و حرکت را از آن استنباط کند.
سوالات متداول
نوک پیچ قالب گیری تزریقی چه کاری انجام می دهد؟
مجموعه نوک پیچ دارای یک شیر بدون بازگشت است. در هنگام بازیابی پیچ باز می شود تا مذاب بتواند جلوی پیچ حرکت کند، سپس در حین تزریق بسته می شود تا جریان برگشتی را محدود کرده و فشار را به داخل قالب منتقل کند.
نشانه های ساییده شدن حلقه چک یا نوک پیچ چیست؟
سیگنالهای فرآیند متداول شامل بالشتک ذوب متغیر، وزن شلیک ناسازگار، تکرارپذیری فشار ضعیف، شاتهای کوتاه پس از حذف علل دیگر، و پاسخ انتقال طولانیتر یا کمتر پایدار است. سایش را با تست نشت کنترل شده و بازرسی ابعادی تایید کنید.
آیا می توانم نوک پیچ تعویض را فقط با مدل ماشین سفارش دهم؟
سازنده و مدل ماشین نقطه شروع مفیدی هستند، اما یک سفارش تعویض قابل اعتماد باید شامل قطر پیچ، ابعاد رزوه و شانه، طول نوک، ابعاد حلقه و صندلی، مسیر جریان، رزین، محتوای پرکننده، طراحی و عکسهای واضح باشد.
آیا باید فقط حلقه چک یا مجموعه کامل نوک پیچ را تعویض کنم؟
هنگامی که نوک جفت، نشیمنگاه و نخ در ابعاد و شرایط سطح تایید شده باقی می مانند، فقط قطعه فرسوده را تعویض کنید. هنگامی که چندین سطح آب بندی فرسوده شده اند، ابعاد نامشخص است یا قطعات قدیمی و جدید مخلوط شده نمی توانند حرکت و آب بندی قابل اعتمادی ایجاد کنند، مجموعه همسان را تعویض کنید.
Nanhaiya از کدام ماده برای نوک پیچ های قالب گیری تزریقی استفاده می کند؟
Nanhaiya نوک پیچهای قالبگیری تزریقی D2 را با محدوده سختی منتشر شده HRC45-62، صافی 0.02 میلیمتر بر متر و گزینه زرهدار دو فلزی ارائه میکند. پیکربندی نهایی با رزین، پرکننده، رابط دستگاه و سایش مطابقت دارد.
آیا نوک پیچ سخت تر همیشه بیشتر دوام می آورد؟
خیر. سختی تنها بخشی از عملکرد سایش است. شیمی آلیاژ، عملیات حرارتی، مقاومت در برابر خوردگی، مواد جفت شونده، پرداخت سطح، تراز، ترخیص و رزین فرآوری شده همگی بر عمر مفید تاثیر می گذارند.
برای نقل قول نوک پیچ چه چیزی باید برای Nanhaiya ارسال کنم؟
دستگاه سازنده و مدل، قطر پیچ، درصد رزین و پرکننده، شماره قطعه یا نقشه اصلی، ابعاد جفت گیری کامل، عکس از چندین زاویه، علائم سایش، روند وزن شات و مقدار مورد نیاز را ارسال کنید.
افشای تجاری: Nanhaiya نوکهای پیچ قالبگیری تزریقی و اجزای مرتبط مرتبط در این راهنما را تولید میکند. توصیه های فنی باید با رویه های ایمنی ماشین ساز و نقشه پروژه تایید شده اعمال شود.