دور پیچ به خودی خود یک چرخش خروجی نیست. تغییر سرعت انتقال جامدات، زمان ذوب، برش، تولید فشار و زمان ماند را تغییر می دهد، بنابراین نتیجه مفید باید با دمای مذاب، بار موتور، فشار و کیفیت محصول قضاوت شود.

پاسخ سریع
افزایش سرعت پیچ معمولا باعث افزایش جریان درگ و سرعت ورود مواد به فرآیند می شود، اما این رابطه نامحدود یا کاملا خطی نیست. دور بیشتر در دقیقه همچنین میتواند گرمای برشی را اضافه کند، زمان ماندگاری را کوتاه کند و بخش تغذیه یا ذوب ضعیف را در معرض دید قرار دهد.
هر بار یک متغیر کنترل شده را تغییر دهید، منتظر شرایط پایدار باشید، سپس خروجی، مشخصات دمای مذاب، فشار، بار موتور و کیفیت محصول را مقایسه کنید. هنگامی که یکی از این موارد به حد مجاز خود رسید، توقف کنید، حتی اگر درایو سریعتر بچرخد.
اکسترودر را به عنوان یک سیستم متصل بخوانید
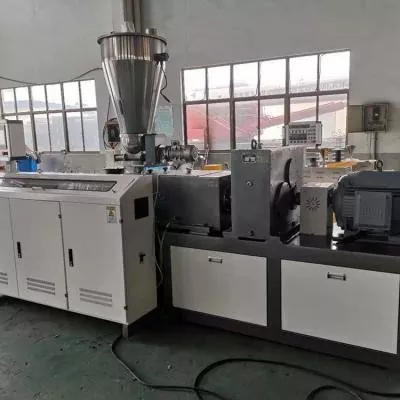
مواد به صورت جامد توده ای وارد می شوند، به یک بستر فشرده تبدیل می شوند، ذوب می شوند، مخلوط می شوند و از طریق یک مسیر جریان محدود خارج می شوند. موتور انرژی مکانیکی را تامین می کند در حالی که بخاری های بشکه ای و مدارهای خنک کننده با فرآیند تبادل گرما می کنند. پیچ و قالب وظیفه فشار را به اشتراک می گذارند.
یک مطالعه در مقیاس صنعتی در سال 2016 سه پلیمر، سه هندسه پیچ، پنج سرعت و سه شرایط دما را برای 135 موقعیت عملیاتی آزمایش کرد. نویسندگان تقاضای انرژی و تغییرات دمای مذاب را با هم اندازه گرفتند. نتایج آنها با مواد، پیچ و شرایط تغییر کرد، به همین دلیل است که یک قانون جهانی دور در دقیقه به خروجی قابل اعتماد نیست.
نمای کارخانه ما:بهترین نقطه عملیاتی، بالاترین دور در دقیقه ای نیست که اینورتر می پذیرد. این بالاترین شرایط تولید پایدار است که در داخل موتور، گیربکس، فشار، دما و محدودیت های کیفیت محصول تایید شده باقی می ماند. اگر یک محدودیت زودتر رسید، قبل از سفارش یک درایو سریعتر یا یک پیچ جدید، آن گلوگاه را شناسایی کنید.
با افزایش سرعت پیچ چه چیزی تغییر می کند
دور بیشتر در دقیقه سطح پیچ را نسبت به بشکه سریعتر حرکت می دهد. در یک محدوده پایدار، این می تواند انتقال جامدات و انتقال مذاب را افزایش دهد. همچنین نرخ برش، انرژی مکانیکی ورودی، زمان در دسترس برای ذوب و تعداد چرخش های پیچ را که یک ماده تجربه می کند را تغییر می دهد.
جهت تغییر دمای مذاب جهانی نیست. یک مطالعه HDPE در سال 2014 از سه ویسکوزیته رزین، سه هندسه پیچ و چندین سرعت و درجه حرارت استفاده کرد. این نشان داد که نوع پیچ، ویسکوزیته رزین، دمای تنظیم شده و سرعت همگی بر مصرف انرژی و قوام مذاب تأثیر میگذارند.
پیچ های تک پرواز سرعت بحرانی را در جایی که کیفیت ذوب بدتر می شود نشان دادند، در حالی که پیچ مانع آزمایش شده یکنواختی دمایی بهتری را حفظ کرد.


دمای تنظیم شده بشکه دمای مذاب نیست
کنترل کننده یک هدف منطقه گرمکن و معمولاً دمایی را در نزدیکی دیواره بشکه نمایش می دهد. پلیمر داخل کانال نیز انرژی مکانیکی را از تغییر شکل و اصطکاک دریافت می کند. خنکسازی میتواند بخشی از آن گرما را از بین ببرد، اما مذاب نهایی میتواند داغتر، سردتر یا کمتر یکنواختتر از آنچه که یک کنترلکننده نشان میدهد باقی بماند.
دمای مذاب را در یک مکان مشخص اندازه گیری کنید و روش سنسور را بیان کنید. مطالعه مهندسی و علوم پلیمر در سال 2006 از یک شبکه ترموکوپل در سراسر جریان مذاب استفاده کرد. نواحی دمای پایین را با توان عملیاتی بالا با پیچ های تک پرواز پیدا کرد، در حالی که پیچ مانع آزمایش شده با مخلوط کن Maddock به ذوب بهتر و تغییرات کمتری دست یافت.
هر منطقه بخاری را فقط به این دلیل که مذاب اندازهگیری شده داغ است پایین نیاورید.اگر پیچ بیشتر گرما را ایجاد کند، کاهش شدید می تواند بستر جامد را سردتر کند در حالی که برش زیاد است. قبل از تغییر کل مشخصات، محل وقوع ذوب، خروجی بخاری، پاسخ خنک کننده و بار موتور را بررسی کنید.
چرا خروجی به دنبال دور در دقیقه در یک خط مستقیم متوقف می شود
در سرعت کمتر، یک اکسترودر با تغذیه خوب ممکن است یک رابطه نزدیک به خطی بین دور در دقیقه و جریان جرمی نشان دهد. این رابطه زمانی ضعیف می شود که گلوله ها دیگر کانال را به طور متناسب پر نمی کنند، چگالی ظاهری تغییر می کند، گلوگاه تغذیه می لغزد، ذوب عقب می افتد، یا مقاومت پایین دست تعادل فشار و جریان را تغییر می دهد.
یک مطالعه در دانشگاه اشتوتگارت در سال 2022، مناطق تغذیه صاف، شیاردار مارپیچ و شیار محوری را در سرعتهای پیچ بالا مقایسه کرد. آستانه ای پیدا کرد که فراتر از آن توان عملیاتی غیرخطی شد و شکل و اندازه گلوله بر آن آستانه تأثیر گذاشت. این یک قانون عملی کارخانه را پشتیبانی می کند: ذخیره اولیه و همچنین نام پلیمر را ثبت کنید.



نحوه خواندن سرعت و محدوده خروجی منتشر شده Nanhaiya
Nanhaiya جدول خانواده زیر را در هر دو خود منتشر می کنددسته تک پیچو صفحه پر سرعت PE/PP. برای شناسایی محدوده محصول اعلام شده شرکت مفید است. این ضمانت عملیاتی برای مواد و قالب نامشخص نیست.
| مدل | L/D | خروجی منتشر شده | سرعت منتشر شده | موتور محرکه |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 تا 5 کیلوگرم در ساعت | 10 تا 60 دور در دقیقه | 1.1 / 1.5 / 2.2 کیلو وات |
| NHYZS25 | 25:1 | 5 تا 8 کیلوگرم در ساعت | 10 تا 60 دور در دقیقه | 2.2 / 3.0 / 4.0 کیلو وات |
| NHY30 | 25:1 | 5 تا 10 کیلوگرم در ساعت | 10 تا 60 دور در دقیقه | 2.2 / 3.0 / 4.0 کیلو وات |
| NHY45 | 25:1 تا 36:1 | 10 تا 120 کیلوگرم در ساعت | 10 تا 150 دور در دقیقه | 5.5 تا 22 کیلو وات |
| NHY65 | 25:1 تا 36:1 | 60 تا 300 کیلوگرم در ساعت | 20 تا 150 دور در دقیقه | 22 تا 75 کیلو وات |
| NHY75 | 25:1 تا 36:1 | 200 تا 450 کیلوگرم در ساعت | 20 تا 150 دور در دقیقه | 30 تا 132 کیلو وات |
| NHY90 | 25:1 تا 36:1 | 180 تا 600 کیلوگرم در ساعت | 20 تا 110 دور در دقیقه | 30 تا 185 کیلو وات |
| NHY120 | 25:1 تا 36:1 | 320 تا 1000 کیلوگرم در ساعت | 20 تا 90 دور در دقیقه | 75 تا 280 کیلو وات |
| NHY150 | 25:1 تا 36:1 | 400 تا 1300 کیلوگرم در ساعت | 20 تا 75 دور در دقیقه | 90 تا 400 کیلو وات |
منبع: وبسایت Nanhaiya، بررسی شده در 31 اوت 2026. هر ردیف حاوی مقادیر سری گسترده است. بالاترین خروجی، سرعت و عدد موتور را در یک پیکربندی فرضی ماشین ترکیب نکنید.
ادعای وب سایت Nanhaiya:صفحه سرعت بالا PE/PP بیان می کند که ساختار پیچ بهینه و گیربکس با گشتاور بالا می تواند کارایی را در مقایسه با تجهیزات سنتی دو برابر کند و طراحی آن می تواند دمای اکستروژن PP را کاهش دهد.
در صفحه دستگاه مقایسه، رزین، قالب، روش تست یا پنجره پذیرش ذکر نشده است. هر دو اظهارات را به عنوان ادعاهای تامین کننده تلقی کنید که قبل از وارد کردن ROI یا ضمانت خرید، به پروتکل آزمایشی خاص پروژه نیاز دارند.
ترکیبات را تفسیر کنید، نه قرائت های مجزا
| روند پس از افزایش دور در دقیقه | تفسیر احتمالی | بررسی بعدی |
|---|---|---|
| خروجی افزایش می یابد، فشار و بار ثابت می ماند، کیفیت حفظ می شود | ممکن است خط همچنان در پنجره عملیاتی مفید خود باشد | یکنواختی دمای مذاب و ظرفیت خنک کننده پایین دست را تأیید کنید |
| دور در دقیقه افزایش می یابد اما افزایش تولید کاهش می یابد | ظرفیت خوراک، ذوب یا مقاومت پایین دست ممکن است محدود کننده باشد | قوام خوراک، خروجی خاص، فیلتر و فشار قالب را بررسی کنید |
| دمای مذاب و بار موتور به سرعت افزایش می یابد | انرژی مکانیکی و مقاومت در حال افزایش است | ویسکوزیته رزین، هندسه پیچ، وضعیت فیلتر و مشخصات حرارتی را بررسی کنید |
| میانگین دمای مذاب کاهش می یابد اما تغییرات افزایش می یابد | ممکن است ذوب دیر یا ناقص وجود داشته باشد | عیوب محصول را بررسی کرده و با ظرفیت ذوب پیچ مقایسه کنید |
| چرخه فشار با خروجی و بار موتور | مشکل ممکن است تغذیه، ذوب، کنترل دما یا محدودیت باشد | استفاده کنیدراهنمای تشخیصی افزایشی |
| بار پس از تعویض فیلتر یا قالب افزایش می یابد | مقاومت پایین دست نقطه عملیاتی را تغییر داد | فشار تمیز و کثیف را با همان ماده و نرخ مقایسه کنید |


به جای تعقیب کنترل ها از یک تست گام کنترل شده استفاده کنید
- یک مقدار مواد و محصول پایدار را انتخاب کنید.درجه رزین، شکل گلوله یا دوباره آسیاب، مواد افزودنی، رطوبت و توالی مواد اخیر را ثبت کنید.
- یک خط پایه ایجاد کنید.پس از تثبیت خط، دور واقعی، خوراک، خروجی، دمای مذاب، فشار، بار موتور، خوانش منطقه و کیفیت محصول را ثبت کنید.
- تغییر یک متغیر تایید شدهاز زمان افزایش و تثبیت تعریف شده توسط رویه خط استفاده کنید. سرعت، تغذیه و دما را با هم تغییر ندهید.
- میانگین و تنوع را مقایسه کنید.میانگین قابل قبول می تواند فشار چرخه یا مشخصات دمای مذاب ناهموار را پنهان کند.
- اولین شرط محدود کننده را علامت بزنید.ممکن است بار موتور، فشار، کیفیت مذاب، پایداری ابعادی، ظرفیت خنک کننده یا نقص سطح باشد.
- فقط در محدوده های تایید شده تکرار کنید.حداکثر مفید زمانی حاصل می شود که افزایش دیگری خروجی بسیار کمی داشته باشد یا شرایط اندازه گیری شده را به خارج از پذیرش سوق دهد.
نمای کارخانه ما:مشتری که پنج نقطه عملیاتی پایدار ارسال می کند، نسبت به مشتری که یک حداکثر دور در دقیقه ارسال می کند، شواهد طراحی مفیدتری به ما می دهد. روند نشان می دهد که کجا کارایی خط را از دست می دهد و آیا تغییر بعدی مربوط به بخش تغذیه، هندسه پیچ، وضعیت سایش یا تجهیزات پایین دست است.
وقتی روند فرآیند به سخت افزار برمی گردد
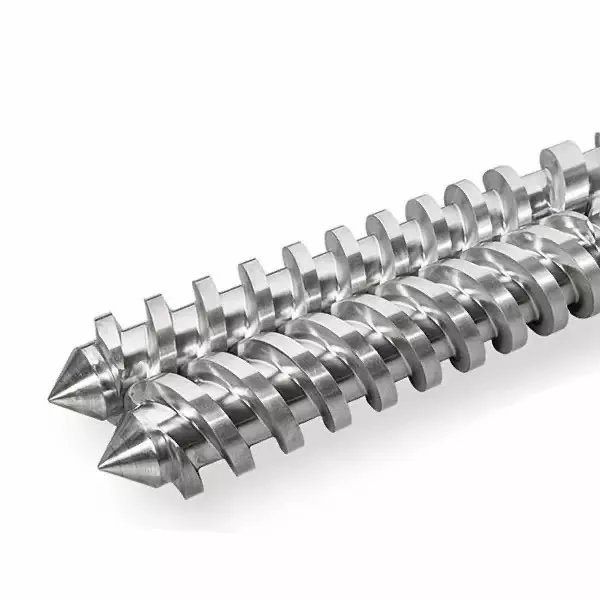
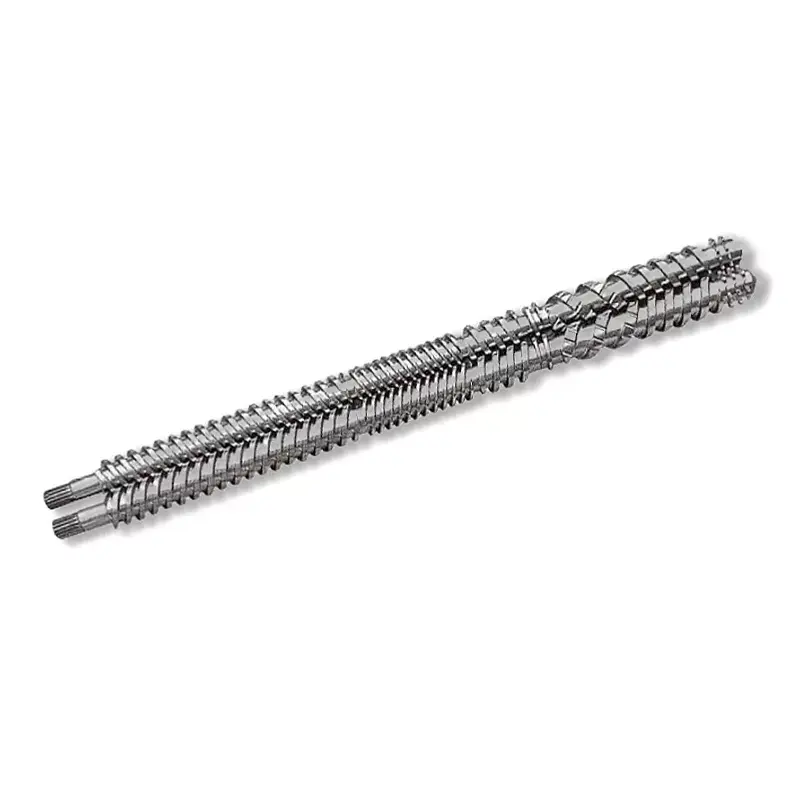
دور بیشتر در دقیقه نمی تواند فاصله بیش از حد پیچ به بشکه، بخش تغذیه کم اندازه، بخش ذوب عقب افتاده یا میکسری که افت فشار زیادی ایجاد می کند را تعمیر کند. می تواند این محدودیت ها را آسان تر کند. قبل از کپی کردن اجزای فرسوده آنها را تمیز و اندازه گیری کنید.
استفاده کنیدمقایسه موانع، مرسوم و اختلاط پیچهنگامی که یکنواختی مذاب با سرعت تغییر می کند. استفاده کنیدراهنمای اندازه گیری سایشهنگامی که خروجی خاص با یک مسیر جریان تمیز و مواد پایدار کاهش می یابد.
نانهایاصفحه تجهیزاتبیان می کند که تراش های CNC آن می توانند قطعات کار را تا 6 متر ماشینکاری کنند و تجهیزات حفاری و فرز آن دارای دقت موقعیت یابی 0.02 میلی متر است. اینها قابلیت های منتشر شده در سطح کارخانه هستند. نقشه تایید شده همچنان باید ابعاد و نقاط بازرسی سفارش را مشخص کند.

داده ها برای بررسی تک پیچ با خروجی بالا
- ماشین ساز، مدل و قطر پیچ
- اندازه گیری پیچ و بشکه اصلی و فعلی
- درجه رزین، فرم پلت، آسیاب مجدد و مواد افزودنی
- خروجی معمولی و هدف با کیفیت قابل قبول
- داده های موتور، نسبت گیربکس و گشتاور نامی
- دور واقعی، بار موتور و روند انرژی
- نقطه تنظیم بشکه و قرائت منطقه واقعی
- مکان دمای مذاب و روش سنسور
- روند فشار، فیلتر و جزئیات قالب
- محدودیت های خنک کننده، حمل و نقل و پایین دست
- عکس عیوب و نمونه های باقی مانده
- طراحی اصلی و ابعاد اتصال
سوالات متداول
آیا افزایش سرعت پیچ همیشه خروجی اکسترودر را افزایش می دهد؟
نه. خروجی ممکن است با سرعت پیچ در یک پنجره عملیاتی پایدار افزایش یابد، اما ظرفیت تغذیه، شکل گلوله، هندسه پیچ، ظرفیت ذوب، مقاومت قالب، بار موتور و سایش می تواند نتیجه را محدود کند. در سرعت بالا، خروجی خاص می تواند کاهش یابد یا مذاب می تواند کمتر یکنواخت شود.
آیا دمای تنظیم شده بشکه با دمای مذاب یکسان است؟
نقاط تنظیم بشکه مناطق گرمکن را کنترل می کند، در حالی که پلیمر نیز انرژی مکانیکی را از چرخش پیچ و برش دریافت می کند. مذاب را در یک مکان مشخص با یک سنسور مناسب اندازه گیری کنید و روش را به جای در نظر گرفتن نقطه تنظیم کنترل کننده به عنوان دمای ذوب واقعی ثبت کنید.
چرا با افزایش سرعت پیچ ممکن است دمای مذاب افزایش یابد؟
سرعت بالاتر پیچ می تواند نرخ برش و انرژی مکانیکی ورودی را افزایش دهد. اینکه دمای مذاب چقدر تغییر می کند به ویسکوزیته رزین، هندسه پیچ، پر کردن، پروفیل بشکه و مقاومت پایین دست بستگی دارد. برخی از ترکیبات پیچ و مواد ممکن است در عوض ذوب ضعیف یا ناقص را فراتر از سرعت بحرانی نشان دهند.
چرا حتی زمانی که دور در دقیقه افزایش می یابد خروجی می تواند متوقف شود؟
بخش تغذیه ممکن است به طور متناسب پر شدن متوقف شود، لغزش گلوله می تواند تغییر کند، چگالی ظاهری می تواند متفاوت باشد، ممکن است به ظرفیت ذوب برسد، یا مقاومت در برابر مرگ و فیلتر ممکن است سیستم را محدود کند. پیچ و بشکه فرسوده نیز می تواند نشت را افزایش داده و پمپاژ مفید را کاهش دهد.
اپراتورها پس از تغییر سرعت پیچ چه چیزی را باید ثبت کنند؟
سرعت واقعی پیچ، نرخ تغذیه، خروجی، دما و تغییرات مذاب، فشار و تغییرات مذاب، بار موتور، دمای منطقه، پاسخ خنککننده، کیفیت محصول و زمان مجاز برای رسیدن به یک شرایط ثابت جدید را ثبت کنید.
چه داده هایی را باید برای بررسی تک پیچ با خروجی بالا به Nanhaiya ارسال کنم؟
درجه و فرم رزین، مواد افزودنی و پرکنندهها، خروجی مورد نیاز، دور در دقیقه، دادههای موتور و گیربکس، مشخصات بشکه، روند دمای مذاب و فشار، جزئیات قالب و فیلتر، نقشههای پیچ و بشکه، اندازهگیریهای سایش و نقص محصول یا محدودیت تولید را که باید حل کنید، ارسال کنید.
یادداشت تحریریه: مشخصات و ادعاهای محصول Nanhaiya به عنوان اطلاعات منتشر شده توسط شرکت شناسایی می شود. تحقیقات مستقل از روابط فرآیند پشتیبانی می کند، نه تضمینی برای هر مدل Nanhaiya. محدودیت های نهایی و شرایط پذیرش نیازمند مواد، ماشین، نقشه تایید شده و طرح تست پروژه است.