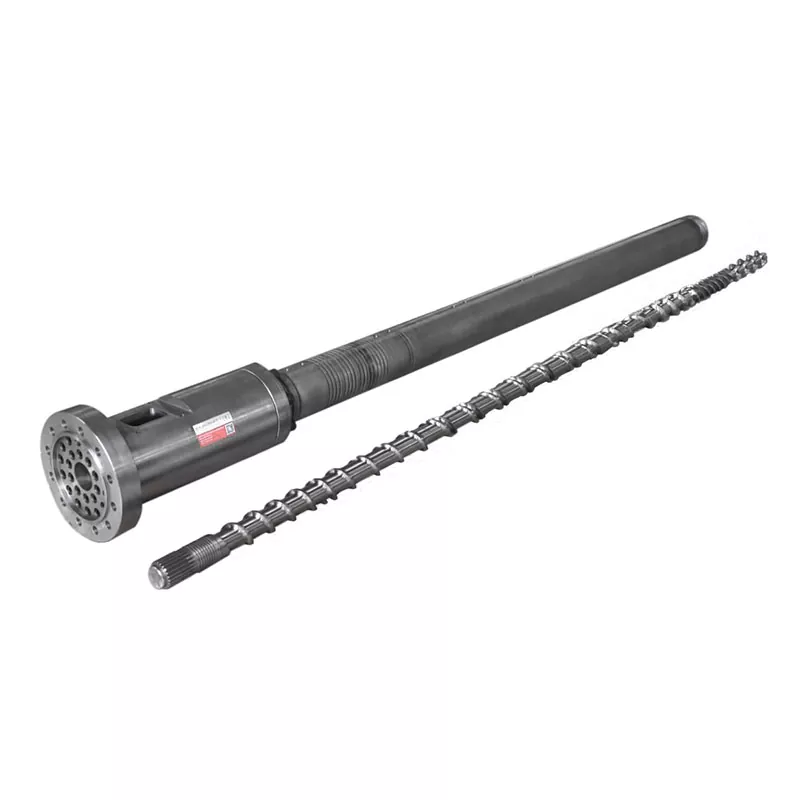
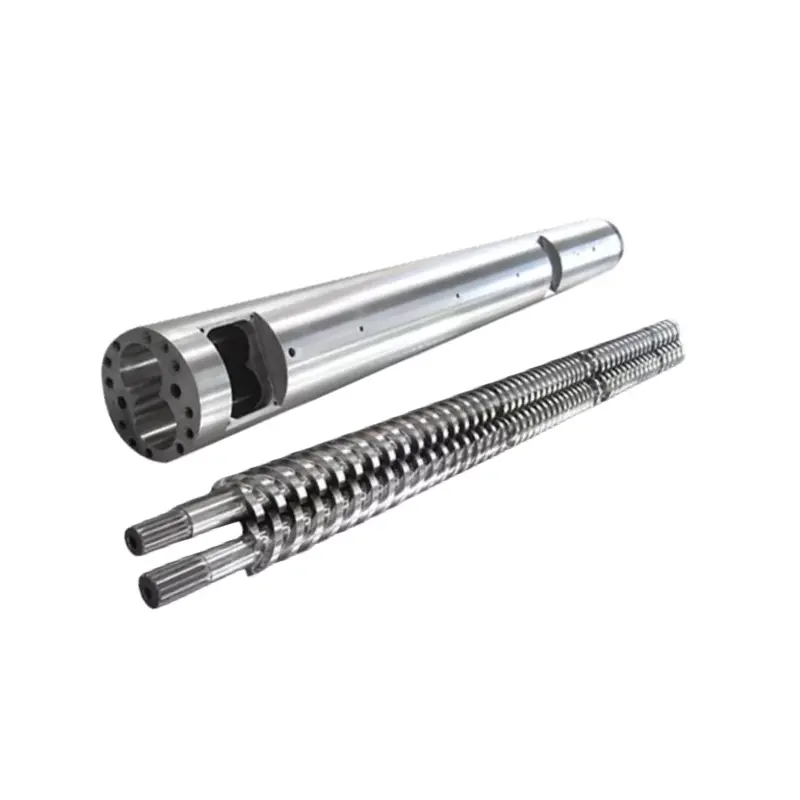
فلنج بشکه تا زمانی که قطعه جدید به دستگاه برسد ساده به نظر می رسد. سپس یک خطای کوچک در رجیستر، دایره پیچ، صفحه آب بندی یا گذرگاه مذاب می تواند نصب را متوقف کند. این راهنما به تیم های خرید و نگهداری نشان می دهد که چگونه یک نمونه قدیمی، رابط ماشین و وظیفه عملیاتی را به مشخصات فلنج کنترل شده تبدیل کنند.



پاسخ سریع
برای خرید یکفلنج بشکه اکسترودر، یک نقشه کنترل شده ارسال کنید که حفره، قطر خارجی، ضخامت، ثبت مکان، الگوی پیچ، سطح آب بندی، مواد، عملیات سطح و قطعات جفت را مشخص می کند. پایه دما و فشار واقعی، مدل اکسترودر یا دای هد، مقدار و الزامات بازرسی را اضافه کنید.
فلنج ماشین سفارشی را فقط با کلمات "ANSI"، "DIN"، "JIS" یا "PN16" سفارش ندهید. این مراجع تنها زمانی می توانند فلنج لوله استاندارد را تعریف کنند که نام استاندارد کامل و مبنای خدمات ذکر شده باشد. یک اتصال اکسترودر معمولاً به ترسیم رابط خاص خود نیاز دارد، حتی زمانی که یک طرف از یک الگوی فلنج شناخته شده پیروی می کند.
ابتدا مشخص کنید که چه نوع فلنجی را می خرید
خطاهای تدارکات اغلب زمانی شروع می شوند که سه جزء مختلف همه فلنج نامیده می شوند. یک فلنج لوله استاندارد، یک فلنج بشکه ای اکسترودر سفارشی و یک آداپتور انتقال می تواند در یک عکس مشابه به نظر برسد. آنها به یک شکل مشخص نشده اند.
| جزء | چه چیزی آن را تعریف می کند | ریسک خرید اصلی |
|---|---|---|
| فلنج لوله استاندارد | استاندارد دقیق، نسخه، اندازه اسمی، کلاس یا PN، روکش، متریال، سوراخ و نوع اتصال | یک برچسب کوتاه مانند "فلنج DIN" می تواند به بیش از یک سیستم بعدی و رتبه بندی اشاره کند |
| فلنج بشکه اکسترودر سفارشی | نقشه کشی ماشین کنترل شده، بشکه یا آداپتور جفت گیری، رجیستر، الگوی پیچ، سوراخ مذاب، ویژگی آب بندی و وظیفه سرویس | استفاده از یک جدول لوله-فلنج برای رابط ماشین آلات که دارای مکان یابی و ویژگی های جریان سفارشی است |
| فلنج آداپتور دای هد | دو رابط به علاوه انتقال ذوب داخلی، جهت گیری، پشتیبانی و حسگر یا بسته صفحه نمایش مورد نیاز | هر دو انتها جداگانه قرار می گیرند، اما مسیر جریان مونتاژ شده، خط مرکزی یا جهت پیچ اینطور نیست |
جریان نانهایامحدوده فلنج بشکهفلنج های فولادی گرد را با اتصالات فلنجی و اندازه پورت های قابل تنظیم می پوشاند. الگوهای ANSI، DIN و JIS به همراه ابعاد کاملاً سفارشی برای کاربردهای پلاستیک، شیمیایی، دانه بندی و ماشین آلات در دسترس هستند.
نمای کارخانه ما:نام استاندارد یک مکالمه فنی را شروع می کند. نقاشی را تمام نمی کند ابتدا میپرسیم قطعه کجا مینشیند، چه چیزی آن را قرار میدهد، چه چیزی آن را مهر و موم میکند و چه چیزی از آن عبور میکند. هنگامی که این توابع مشخص شدند، کنترل ابعاد صحیح بسیار آسان تر می شود.


ابعادی که تعیین می کنند که آیا فلنج مناسب است یا خیر
یک نقاشی مفید اندازه را از عملکرد جدا می کند. سوراخهای پیچ نیروی گیره ایجاد میکنند، رجیستر قطعات را تعیین میکند، صفحه مهر و موم را حمل میکند و سوراخ حامل مذاب یا محیط فرآیند است. درخواست یک ویژگی برای جبران ویژگی دیگر، مونتاژ دشوار و آب بندی نامطمئن را ایجاد می کند.
| ویژگی طراحی | چرا اهمیت دارد | آنچه خریدار باید بیان کند |
|---|---|---|
| قطر بیرونی | پاکت، دسترسی ابزار و فاصله نزدیک بخاری، محافظ یا تکیه گاه را کنترل می کند | اندازه اسمی، تحمل و هر بخش محدود |
| سوراخ مرکزی یا گذرگاه مذاب | تداوم جریان و گام داخلی در محل اتصال را کنترل می کند | قطر، تحمل، شکل انتقال، جهت و سطح مورد نیاز |
| ضخامت کلی و موضعی | بر درگیری پیچ، سفتی، تراز و طول مونتاژ شده تأثیر می گذارد | وجه های مبنا، ضخامت ها، سوراخ های متقابل و طول هاب |
| مکان یابی ثبت یا اسپیگوت | به جای تکیه بر خلاص شدن از سوراخ پیچ، مونتاژ متحدالمرکز را ایجاد می کند | ویژگی نر یا ماده، قطر، عمق، تناسب و سرب |
| الگوی پیچ | اتصال گیره را فراهم می کند و جهت زاویه ای را ثابت می کند | مقدار، قطر دایره، اندازه سوراخ، نخ، عمق و داده زاویه ای |
| صورت آب بندی | تماس مورد نظر را با یک واشر، حلقه، شیار یا صفحه فلزی ایجاد می کند | نوع روکش، ابعاد، پرداخت، مشخصات مهر و موم و آسیب های مجاز |
| کنترل های هندسی | سوراخ، رجیستر و صورت آب بندی را به درستی مرتبط نگه دارید | مبناها به اضافه مسطح بودن، عمود بودن، موقعیت، هم محوری یا خروجی مورد نیاز است |
| ویژگی های جهت گیری | هیترها، پورتهای حسگر، راههای کلید، محافظها یا قطعات جفت نامتقارن را تراز کنید | زاویه ساعت از یک مبحث بدون ابهام |
ISO 286-1 یک سیستم بینالمللی برای تلورانسها و تناسبهای اندازه خطی، از جمله ویژگیهای سیلندر و مفاهیم پایه سوراخ و محور پایه ارائه میکند. ISO 1101 زبان نماد را برای کنترلهای فرم، جهت، مکان و خروجی ارائه میکند. این استانداردها به بیان نیاز کمک می کنند، اما طراح همچنان باید مبادی عملکردی و مقادیر مجاز را انتخاب کند.
خلاصی از سوراخ پیچ یک سیستم مکان یابی نیست.اگر سر قالب یا آداپتور متصل باید با سوراخ بشکه متحد شود، یک رجیستر یا یک ویژگی مکان یابی کنترل شده دیگر را تعریف کنید. سفت کردن پیچ و مهره ها در حالی که دو سوراخ ناهم تراز را به هم فشار می دهند می تواند به صورت، مهر و موم یا بست ها آسیب برساند و یک گام داخلی مضر ایجاد کند.

ANSI، DIN، JIS و PN توضیحات کامل خرید نیستند
Nanhaiya گزینه های ANSI، DIN و JIS یا یک استاندارد سفارشی را ارائه می دهد. این محدوده زمانی مفید است که یک فلنج به لولهکشی تاسیسات کارخانه میپیوندد یا باید با الگوی منطقهای موجود مطابقت داشته باشد. نقل قول هنوز به سند دقیق، نسخه، اندازه اسمی، رتبه بندی، چهره، مواد و هرگونه اصلاح پروژه نیاز دارد.
به عنوان مثال، ASME B16.5 برای فلنج های لوله و اتصالات فلنجی از NPS 1/2 تا NPS 24 عنوان شده است. دامنه آن به رتبه بندی های فشار-دمای، مواد، ابعاد، تحمل ها، علامت گذاری و آزمایش می پردازد. این یک چارچوب قوی برای قطعات در محدوده خود است، اما عنوان آن هر اتصال اکسترودر را به یک فلنج B16.5 تبدیل نمی کند.
تمایز عملی:اگر فلنج بخشی از مرز لوله فشار است، از قوانین لوله کشی قابل اجرا و بررسی مهندسی واجد شرایط استفاده کنید. اگر یک رابط ماشین سفارشی است، آن را با ترسیم تجهیزات و وظیفه عملیاتی تایید شده کنترل کنید. اگر هر دو نقش را انجام دهد، بسته خرید باید هر دو مجموعه الزامات را برآورده کند.
الگوی استاندارد
شماره استاندارد، سال یا نسخه، اندازه، کلاس یا PN، رو به رو، گروه مواد و جزء جفت را بیان کنید. هرگونه انحراف را به صراحت فهرست کنید.
الگوی سفارشی
رسم امضا شده را مرجع قرار دهید. ارجاع به یک استاندارد همچنان می تواند رشته ها، تناسب ها، نمادها یا روش های تست انتخاب شده را تعریف کند.
رابط ترکیبی
نشان دهید کدام چهره از یک استاندارد پیروی می کند و کدام چهره سفارشی شده است. انتقال داخلی و رابطه زاویه ای بین هر دو انتها را تعریف کنید.
نمای کارخانه ما:"همان فلنج قدیمی" زمینه مفیدی است، اما یک نیاز قابل بازرسی نیست. ما رابط کاربری دقیق را روی نقشه قرار می دهیم و از خریدار می خواهیم که آن را تأیید کند. این به تیم های تولید، بازرسی و نصب پاسخ یکسانی را در هنگام زیر سوال بردن اندازه گیری می دهد.
کلاس فشار را نمی توان از دما و مواد جدا کرد
صفحه فلنج بشکه ای Nanhaiya گزینه های PN6، PN10، PN16، PN25، PN40 و PN63 را فهرست می کند. اینها را به عنوان دسته های مشخصات موجود در نظر بگیرید، نه به عنوان یک بیانیه فشار کاری جهانی. امتیاز قابل استفاده به استاندارد حاکم، مواد، دما، هندسه، پیچ و مهره، آب بندی و طراحی سیستم بستگی دارد.
پردازش پلیمری شرایطی را اضافه می کند که برچسب فلنج کوتاه نمی تواند توصیف کند. این اتصال ممکن است چرخه های ذوب داغ، گرمایش و سرمایش، ارتعاش دستگاه، وزن هد، بارهای مونتاژ و تمیز کردن را مشاهده کند. شرایط عادی و حداکثر را بیان کنید، اما شرایط طراحی را جدا از تنظیمات فرآیند معمول نگه دارید.
| ورودی وظیفه | چرا سازنده به آن نیاز دارد | شواهدی برای پیوست |
|---|---|---|
| دمای معمولی و حداکثر | بر رفتار مواد، انتخاب مهر و موم، حرکت حرارتی و مبنای رتبه بندی تأثیر می گذارد | برگه فرآیند، تنظیمات بخاری و محدوده عملکرد اندازه گیری شده |
| فشار معمولی و حداکثر | وظیفه مکانیکی و آب بندی را تحت روش طراحی قابل اجرا تعریف می کند | محدوده ابزار دقیق، سوابق عملیاتی و الزامات طراحی |
| فشار متوسط | لولهکشی پلیمر، گاز، مایع یا کارخانه مذاب میتواند به طراحی و کنترلهای تمیزکننده متفاوتی نیاز داشته باشد | نام مواد، فرمول، داده های ایمنی و نمودار فرآیند |
| بار خارجی | یک سر قالب سنگین یا لوله های بدون پشتیبانی می تواند بار خمشی را در فلنج اضافه کند | وزن مونتاژ، مرکز ثقل، تکیه گاه ها و نقشه نصب |
| چرخه های حرارتی | انبساط و انقباض مکرر می تواند بر پیش بارگذاری، تراز و آب بندی تأثیر بگذارد | فرکانس شروع و توقف به اضافه ترتیب گرمایش و سرمایش |
| کد قابل اجرا یا قانون مشتری | محاسبات، سوابق مواد، علامت گذاری، تست و مسئولیت تایید را تعیین می کند | سند، ویرایش و مشخصات پروژه دقیق |
یک عدد PN بالاتر را به عنوان یک درمان مستقل برای نشت انتخاب نکنید.نشتی می تواند ناشی از آسیب صورت، آب بندی اشتباه، اعوجاج، آلودگی، تراز نامناسب، پیچ و مهره نامناسب یا حرکت حرارتی باشد. مکانیسم خرابی را قبل از تغییر کلاس یا روش سفت کردن پیدا کنید.


مواد و عملیات سطح را برای محیط واقعی انتخاب کنید
Nanhaiya فلنج های بشکه ای را از فولاد کربنی، فولاد ضد زنگ و فولاد آلیاژی تولید می کند. درمانهای سطحی موجود شامل سندبلاست، گالوانیزه و آبکاری نیکل و سایر درمانهای موجود برای نیاز مشتری است. نقشه تایید شده باید یک درجه دقیق و دامنه درمان را بیان کند، نه فقط یک خانواده گسترده مواد.
| گزینه | چرا یک خریدار ممکن است آن را در نظر بگیرد | سوالاتی که قبل از تایید باید حل شوند |
|---|---|---|
| فولاد کربن | استحکام ماشین آلات عمومی و ساخت اقتصادی در جایی که محیط کنترل می شود | درجه دقیق، حفاظت در برابر خوردگی، جوش پذیری، پایه دما و سطوح در معرض |
| فولاد ضد زنگ | مقاومت در برابر خوردگی یا یک سطح در معرض تمیزتر برای یک محیط فرآیند تعریف شده | درجه دقیق، قرار گرفتن در معرض مواد شیمیایی، خطر گندزدایی، مواد جفت گیری و مسیر ساخت |
| فولاد آلیاژی | وظیفه مکانیکی یا حرارتی که نیازمند یک آلیاژ و مسیر تصفیه مشخص است | درجه، عملیات حرارتی، سختی، چقرمگی، ماشین کاری و سوابق بازرسی |
| سطح سندبلاست | آماده سازی سطح یا پوشش خارجی مشخص شده | کدام چهره ها تحت درمان قرار می گیرند و کدام چهره های دقیق یا آب بندی باید محافظت شوند |
| سطح گالوانیزه یا نیکل اندود | حفاظت از سطح اضافی برای یک محیط مورد توافق | مواد پوشش، معیار ضخامت، مناطق پوشانده شده، اندازه مجاز و روش تعمیر |
یک پوشش، مواد پایه نامناسب، هندسه ضعیف یا سطح آب بندی آسیب دیده را اصلاح نمی کند. همچنین در صورتی که نقشه سطوح پوشانده شده و ابعاد نهایی را مشخص نکند، میتواند یک رجیستر مناسب را تغییر دهد. تصمیم بگیرید که آیا تحمل قبل از درمان اعمال می شود یا برای قسمت تمام شده آماده برای مونتاژ.
نمای کارخانه ما:ما چهره های کاری را از چهره های خارجی محافظت شده جدا می کنیم. زمین آب بند، قطر محل یا سوراخ تنگ نباید به طور تصادفی پوششی دریافت کند. علامت گذاری مرزهای درمان روی نقشه بسیار ایمن تر از رفع آنها پس از رسیدن قطعات نهایی است.



نحوه اندازه گیری فلنج بشکه جایگزین
یک بخش قدیمی شواهد فیزیکی ارزشمندی را ارائه می دهد، اما ممکن است دیگر هندسه مورد نظر را نشان ندهد. یک رجیستر میتواند فرسوده شود، یک صورت میتواند در حین تعمیر از بین برود و گرما میتواند صفحه را مخدوش کند. ماشین اصلی یا نقشه مونتاژ بهترین مرجع شروع در صورت موجود بودن باقی می ماند.
- از مجموعه نصب شده عکس بگیرید.جهت جریان، ترتیب اجزا، خط مرکزی، ساپورت ها، بخاری ها، سنسورها و دسترسی را قبل از جداسازی ضبط کنید.
- هر دو جزء جفت گیری را شناسایی کنید.به لوله، آداپتور، تعویض صفحه، هسته تلاقی، ساختار سمت جعبه دنده یا سر قالب متصل به هر وجه توجه کنید.
- بدون تغییر شواهد پاک کنید.پلیمرها و آلودگی های شل را بدون گرد کردن لبه ها یا براق کردن علائم ساییدگی که خرابی را توضیح می دهند، پاک کنید.
- داده ها را ایجاد کنید.قبل از ثبت ابعاد، صفحه آب بندی یا نصب اولیه، محور سوراخ یا ثبت و یک ویژگی زاویه ای را انتخاب کنید.
- هر رابط را اندازه گیری کنید.سوراخ ها، قطر بیرونی، ضخامت، هر مرحله و عمق، الگوی پیچ، رزوه ها، سوراخ های متقابل، ویژگی های صورت و جهت را ثبت کنید.
- قطعات جفت گیری را اندازه گیری کنید.یک فلنج فرسوده کپی شده می تواند خطای قدیمی را بازتولید کند. رجیسترهای نر و ماده واقعی، درگیری پیچ موجود و محل مهر و موم را بررسی کنید.
- تضادهای موجود در طراحی جدید را حل کنید.نمونه، طراحی اصلی و اندازهگیریهای جفتگیری را مقایسه کنید، سپس بعد را تأیید کنید که عملکرد مورد نظر را بازیابی میکند.
حداقل مجموعه عکس:یک نمای کلی نصب شده، هر دو وجه فلنج، نمای جانبی، پلاک بشکه یا سر قالب، هر علامت یا شماره قطعه، مهر و موم، و نمای نزدیک آسیب. برای جهت یابی، یک ترازو در کنار قسمت قرار دهید، اما هرگز ابعاد مهم را از روی عکس های پرسپکتیو محاسبه نکنید.
برای پروژه های دو پیچ یا چند جزئی، جهت زاویه ای را به دقت بررسی کنید. یک الگوی پیچ ممکن است متقارن باشد در حالی که دهانه مذاب، ترمینال بخاری، پورت سنسور یا تکیه گاه متقارن نباشد. مجموعه می تواند به هم بچسبد و همچنان در موقعیت غیرقابل استفاده چرخانده شود.
خانواده محصول مرتبط را به اشتراک بگذارید تا تامین کننده سیستم را درک کند. Nanhaiya پشتیبانی می کندتک پیچ, پیچ دوقلو موازیوبشکه پیچ دوقلو مخروطیبرنامه های کاربردی، به علاوههسته های تلاقی اکسترودرو رابط های قالب سفارشی شده.
قابلیت ماشینکاری از نقشه پشتیبانی می کند، اما جایگزین آن نمی شود
نانهایاتجهیزات تولیدصفحه دقت موقعیت یابی حفاری و فرز CNC 0.02 میلی متر را فهرست می کند. همچنین ماشینکاری پنج محوره را برای پروازهای پیچی نامنظم و سازه های فلنج ویژه شناسایی می کند. این قابلیت ها به الگوهای سوراخ پیچیده و ویژگی های فلنج مربوط می شود.
قابلیت تعیین موقعیت منتشر شده یک ماشین به طور خودکار تحمل هر فلنج تمام شده نیست. پذیرش واقعی از نقشه کشی، مسیر فرآیند، نصب، وضعیت مواد، عملیات حرارتی یا توالی پوشش و روش بازرسی توافق شده حاصل می شود.
| مرحله ساخت | سوال کنترلی | سابقه خریدار مفید |
|---|---|---|
| رسید مواد | آیا مواد با درجه و فرم دقیق ذکر شده در سفارش مطابقت دارد؟ | گواهی مواد زمانی که در قرارداد مشخص شده باشد |
| ماشینکاری مبدا | کدام صورت و محور ویژگی های بعدی را کنترل می کند؟ | طراحی تایید شده با طرح مبنا واضح |
| ماشینکاری حفاری و ثبت | آیا قطر، عمق و تناسب جفت گیری به ترتیب درست تولید می شوند؟ | گزارش ابعادی برای ویژگی های مهم رابط |
| تولید سوراخ | آیا دایره گام، جهت زاویه ای، نخ و عمق به درستی ارجاع داده شده اند؟ | نتایج بازرسی الگو و تأیید نخ |
| تکمیل چهره | آیا هندسه مهر، صافی و الزامات سطح محافظت می شود؟ | بازرسی چهره و رکورد سطح مشخص شده |
| عملیات حرارتی یا سطحی | آیا درمان اندازه، صافی، سختی یا مناطق محافظت شده را تغییر می دهد؟ | گواهی درمان و بازرسی نهایی نهایی در صورت نیاز |
| علامت گذاری و بسته بندی نهایی | آیا گیاه می تواند اصلاح، جهت گیری و مجموعه جفت گیری را شناسایی کند؟ | علامت گذاری قطعات، انتشار بازرسی و بسته بندی محافظت شده |



نمای کارخانه ما:یک تلورانس باید دلیل و روش بازرسی داشته باشد. ما ویژگی های مکان یابی، آب بندی و تراز را در جایی که مونتاژ نیاز به کنترل دارد، محکم می کنیم. اعمال کوچکترین تلورانس ممکن برای هر بعد فقط هزینه میافزاید و میتواند توجه را از ویژگیهایی که واقعاً مناسب هستند منحرف کند.
مشکلات رایج فلنج به شما چه می گوید
مشکل اتصال به ندرت با یک عکس تشخیص داده می شود. زمانی که علامت ظاهر می شود، تغییر آن با دما یا فشار، و دقیقاً جایی که نشت، حرکت یا آسیب شروع می شود، یادداشت کنید. هر بار یک متغیر کنترل شده را تغییر دهید.
| مشکل مشاهده شده | علل احتمالی برای بررسی | درس تدارکات |
|---|---|---|
| فلنج جدید وارد رجیستر نمی شود | قطر یا تناسب نامناسب، پوشش روی صورت محل، سوراخ، کثیفی، شرایط حرارتی یا اعوجاج قسمت جفت | ابعاد عملیات نهایی، تناسب، دمای ورودی و بازرسی را بیان کنید |
| سوراخ های پیچ در یک راستا قرار نمی گیرند | دایره گام نادرست، تعداد حفره ها، مبنا زاویه ای، دستی، نخ یا اصلاح نقشه | الگوی کامل را از یک ویژگی جهت قابل مشاهده ابعاد دهید |
| نشت در هنگام گرم شدن ظاهر می شود | حرکت حرارتی، مهر و موم نامناسب، اعوجاج صورت، از دست دادن پیش بار یا دمای خارج از مبنای تایید شده | سیکل حرارتی، مشخصات آب بندی و روش پیچ و مهره را در بررسی سیستم لحاظ کنید |
| نشت در یک بخش ادامه دارد | آسیب موضعی صورت، آلودگی، صافی ناهموار، ناهماهنگی یا بار خمشی خارجی | کنترلهای چهره را مشخص کنید و از مجموعه متصل پشتیبانی کنید |
| پلیمر در محل اتصال تجزیه می شود | پله داخلی، جیب مرده، آسیب ناهموار، مسیر نشتی یا اقامت بیش از حد در نزدیکی رابط | مسیر مذاب مونتاژ شده را کنترل کنید، نه تنها ابعاد فلنج خارجی |
| بست ها به طور مکرر شل یا خراب می شوند | مشخصات بست نادرست، مونتاژ ناهموار، چرخه حرارتی، لرزش، اضافه بار یا چهره های اعوجاج | از مهندس مسئول بخواهید که پیچ و مهره و سفت کردن اتصال کامل را تعریف کند |
| خوردگی از محل اتصال شروع می شود | مواد نامناسب، پوشش آسیب دیده، آلودگی به دام افتاده، محیط ناسازگار یا شرایط گالوانیکی | قبل از انتخاب مواد و تصفیه، محیط شیمیایی و تمیز کردن واقعی را توصیف کنید |
گشتاور بیشتر یک تشخیص نیست.سفت شدن بیش از حد می تواند به رزوه ها، پیچ ها، صورت ها، مهر و موم ها یا تجهیزات متصل آسیب برساند. دستگاه را ایزوله کرده و ایمن کنید، سپس از پرسنل واجد شرایط بخواهید که مفصل کامل را بازرسی کرده و رویه مونتاژ تایید شده را دنبال کنید.
اگر فلنج به a متصل شودسر قالب اکستروژن لوله، تکیه گاه و خط مرکزی و همچنین مفصل را بررسی کنید. اگر نزدیک a وصل شودگیربکس اکسترودر پلاستیکییا پشتیبانی بشکه، بررسی کنید که ساختار دستگاه رابط را از تراز خارج نمی کند.
چک لیست RFQ فلنج بشکه اکسترودر
یک RFQ کامل به تأمینکننده اجازه میدهد همان قسمتی را که خریدار انتظار نصب آن را دارد، نقل قول کند. هر زمان که ممکن است یک نقشه با بازبینی را ضمیمه کنید و هر موردی را که هنوز نیاز به تایید مهندسی دارد علامت بزنید.
- عملکرد فلنج و موقعیت دقیق نصب
- سازنده ماشین، مدل و زمینه سریال
- هر دو نقشه اجزای جفت یا شماره قطعه
- قطر خارجی و تمام محدودیت های پاکت محلی
- حفره مرکزی و هندسه گذار داخلی
- ضخامت کلی، توپی ها، پله ها و فرورفتگی ها
- قطرها، عمق ها، تناسب ها و ورودی ها را ثبت کنید
- مقدار پیچ، دایره گام و داده زاویه ای
- جزئیات سوراخ، سوراخ یا رزوه
- مشخصات آب بندی صورت، شیار، واشر یا مهر و موم
- فرم، جهت و کنترل موقعیت مورد نیاز
- درجه دقیق مواد و عملیات حرارتی
- عملیات سطحی، پوشش و ابعاد نهایی
- اطلاعات دمای معمولی و طراحی
- اطلاعات فشار عادی و طراحی
- فرمول متوسط، پلیمری و نوردهی تمیزکننده
- بارهای خارجی، پشتیبانی و چرخه های حرارتی
- استاندارد، ویرایش و قوانین پروژه قابل اجرا
- مقدار، استراتژی قطعات یدکی و علامت گذاری
- اسناد مواد، درمان و بازرسی
- بررسی تناسب مورد نیاز یا تست سیستم مورد توافق
- عکس ها و گزارش وضعیت برای تعویض
نمای کارخانه ما:عکسها به ما میگویند کجا نگاه کنیم، نمونهها به ما میگویند در حال حاضر چه چیزی وجود دارد و نقشهها به ما میگویند چه چیزی بسازیم. یک سفارش جایگزین قوی در صورت وجود از هر سه استفاده می کند. در صورت مخالفت، به جای انتخاب راحتترین اندازهگیری، در گرفتن تأییدیه متوقف میشویم.
ایجاد پذیرش در اطراف رابط جفت گیری
بازرسی باید خطرات شناسایی شده در طول بررسی نقشه را دنبال کند. یک فلنج صاف ساده ممکن است به گزارش ابعادی کوتاه نیاز داشته باشد. یک قطعه مرز فشار، آداپتور ویژه یا جایگزینی نزدیک میتواند به سوابق بیشتر، بازرسی شاهد یا آزمایش سیستم تحت رویه مهندسی مسئول نیاز داشته باشد.
| دروازه پذیرش | شواهد | انتشار سوال |
|---|---|---|
| تاییدیه رسم | بازبینی امضا شده با داده ها، ابعاد، تحمل ها، مواد، درمان و یادداشت ها | آیا نقشه مجموعه جفت گیری مورد نظر را بدون تکیه بر فرضیات توصیف می کند؟ |
| مواد و درمان | گواهی های مورد نیاز مرتبط با قطعه یا قطعه تولید | آیا سوابق با درجه و درمان ذکر شده در سفارش مطابقت دارد؟ |
| بازرسی ابعادی | نتایج برای سوراخ، ثبت، ضخامت، الگوی پیچ، هندسه مهر و موم و کنترل های هندسی مشخص | آیا ویژگی های عملکردی پس از تمام پردازش ها در محدوده های تایید شده است؟ |
| وضعیت بصری | عکس و بازرسی از چهره ها، نخ ها، پوشش، لبه ها و علامت گذاری | آیا سطوح آب بندی و مکان یابی تمیز، محافظت شده و عاری از آسیب غیرقابل قبول هستند؟ |
| جفت گیری چک | با قطعات جفت گیری، گیج ها یا تجهیزات بازرسی توافق شده که توسط خریدار عرضه می شود، مناسب باشد | آیا مجموعه همانطور که در نظر گرفته شده است بدون فشار قرار می گیرد، جهت می دهد و می بندد؟ |
| تست سیستم یا فشار | رویه مورد توافق، تایید مسئول و نتیجه ثبت شده در صورت لزوم | آیا آزمایش درستی برای محدوده واقعی فلنج و قوانین حاکم انجام شد؟ |
| انتشار حمل و نقل | شناسایی قطعه، حفاظت، لیست بسته بندی و بسته اسناد | آیا کارخانه دریافت کننده می تواند بازبینی صحیح را شناسایی، حفظ و نصب کند؟ |
برای پشتیبانی نصب یا برنامه ریزی تعمیر و نگهداری، Nanhaiya را بررسی کنیدخدمات فنی. انتخاب تامین کننده همچنین می تواند شامل موارد زیر باشدمشخصات شرکت, تجهیزات تولیدو جاریگواهینامه ها.
سوالات متداول
چه اطلاعاتی برای نقل قول فلنج بشکه اکسترودر مورد نیاز است؟
یک نقشه کنترل شده یا ابعاد واضح برای قطر بیرونی، سوراخ، ضخامت، ثبت مکان، مقدار پیچ، سوراخ پیچ یا اندازه رزوه، قطر دایره، جهت سوراخ، سطح آب بندی و جزء جفت ارسال کنید. مدل اکسترودر، مواد، درجه حرارت و فشار عملیاتی، عملیات سطح، مقدار و اسناد بازرسی مورد نیاز را اضافه کنید.
آیا ANSI، DIN یا JIS برای تعیین فلنج بشکه کافی است؟
خیر. شماره استاندارد دقیق، نسخه، اندازه، درجه بندی، روکش، مواد و اجزای جفت برای فلنج لوله استاندارد مورد نیاز است. یک اکسترودر سفارشی یا فلنج هد دایک ممکن است به نقشه ماشین کنترل شده نیاز داشته باشد زیرا رجیستر، گذر مذاب، جهت پیچ و هندسه کلی آن ممکن است خارج از استاندارد فلنج لوله باشد.
PN6، PN10، PN16، PN25، PN40 و PN63 در صفحه فلنج Nanhaiya به چه معناست؟
آنها گزینه های کلاس فشار هستند که برای فلنج های بشکه Nanhaiya فهرست شده اند. آنها یک تضمین فشار کاری جهانی برای هر ماده و دما نیستند. مشخصات خرید باید کلاس PN انتخاب شده را به استاندارد دقیق، ابعاد، مواد، پایه دما، پیچ و مهره، مهر و موم و قوانین طراحی سیستم قابل اجرا متصل کند.
کدام ماده را برای فلنج بشکه انتخاب کنم؟
Nanhaiya گزینه های فولاد کربنی، فولاد ضد زنگ و فولاد آلیاژی را ارائه می دهد. انتخاب باید بار، دما، قرار گرفتن در معرض خوردگی، تماس با پلیمر یا مواد افزودنی، الزامات جوشکاری، مواد جفت شده، عملیات سطح و قوانین طراحی حاکم را در نظر بگیرد. به جای سفارش فقط بر اساس خانواده مواد، نمره دقیق را در نقشه تایید شده بیان کنید.
چگونه فلنج اکسترودر جایگزین را اندازه گیری کنم؟
سوراخ، قطر بیرونی، ضخامت کلی، قطر و عمق ثبت، مقدار پیچ، اندازه سوراخ یا رزوه، قطر دایره گام، جهت زاویه ای و ویژگی های آب بندی را اندازه گیری کنید. قسمت جفت گیری، جهت جریان و موقعیت مونتاژ را ثبت کنید. اندازه گیری ها را با نقشه اصلی ماشین مقایسه کنید زیرا ممکن است قسمت حذف شده فرسوده، اعوجاج یا قبلا تعمیر شده باشد.
چرا فلنج اکسترودر پس از نصب نشت می کند؟
علل احتمالی شامل صفحه آب بندی آسیب دیده یا نامناسب، واشر یا آب بند نادرست، اعوجاج صفحه فلنج، تراز نامناسب رجیستر، آلودگی، پیچ و مهره ناهموار، بست های نامناسب، حرکت حرارتی یا شرایط فشار و دمای خارج از طرح تایید شده است. قبل از اعمال نیروی سفت کننده بیشتر علت را پیدا کنید.
آیا تامین کننده می تواند فلنج بشکه فرسوده را از نمونه کپی کند؟
یک نمونه فیزیکی مفید است، اما نباید تنها مرجع باشد. سایش، خوردگی، ماشینکاری مجدد، تعمیر و اعوجاج حرارتی می تواند ابعاد بحرانی را تغییر دهد. در صورت موجود بودن از نقشه اصلی استفاده کنید، اجزای جفت را اندازه بگیرید و توافق کنید که کدام ابعاد قبل از تایید نقشه جایگزین بازیابی شوند.
فلنج بشکه ای سفارشی را چگونه باید پذیرفت؟
ابتدا نقشه را تأیید کنید، سپس سوابق مواد و درمان مورد نیاز سفارش را تأیید کنید. سوراخ، رجیستر، ضخامت، الگوی پیچ، هندسه آب بندی و فرم یا موقعیت مشخص شده را در برابر نقشه بررسی کنید. در صورت عملی بودن، تناسب را با قطعات جفت شده تأیید کنید و فقط سیستم مورد توافق یا آزمایش فشار را تحت روش مهندسی قابل اجرا انجام دهید.
مراجع فنی
- فلنج بشکه ای Nanhaiya: مواد شخص اول، استانداردها، عملیات سطح، گزینه های PN، برنامه ها و تصاویر محصول.
- تجهیزات تولید Nanhaiya: قابلیتهای ماشینکاری شخص اول و دادههای موقعیتیابی تجهیزات منتشر شده.
- نمای کلی ASME B16.5-2020: محدوده و محتویات رسمی ASME برای فلنج های لوله و اتصالات فلنجی.
- ISO 286-1:2010: شرح رسمی ISO سیستم کد برای تلورانس ها در اندازه های خطی و تناسب.
- ISO 1101:2017: شرح رسمی ISO زبان تحمل هندسی برای فرم، جهت، مکان و خروجی.
استانداردها باید از طریق ناشران مجاز آنها خریداری شوند یا در صورت نیاز کامل به آنها دسترسی داشته باشند. مهندس مسئول باید نسخه قابل اجرا، حوزه قضایی و قوانین پروژه را قبل از ساخت یا آزمایش تأیید کند.
یادداشت تحریریه: این راهنما گزینه های محصول فعلی Nanhaiya را از تصمیمات مهندسی خاص برنامه جدا می کند. طراحی فشار نهایی، پیچ و مهره، آب بندی، درجه مواد، تلورانس ها و الزامات پذیرش باید در مشخصات خرید تایید شده تایید شود.