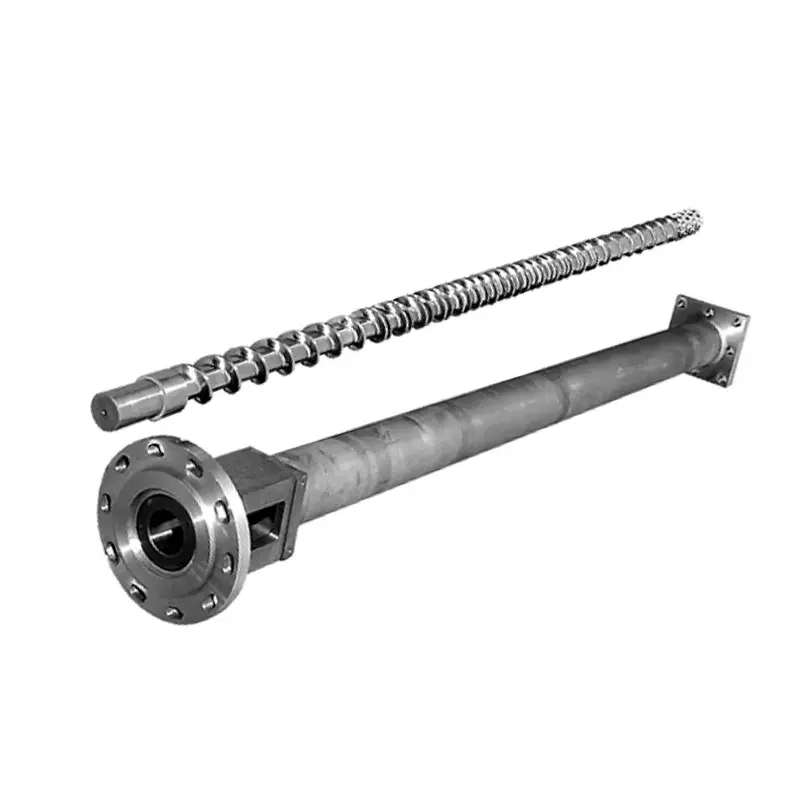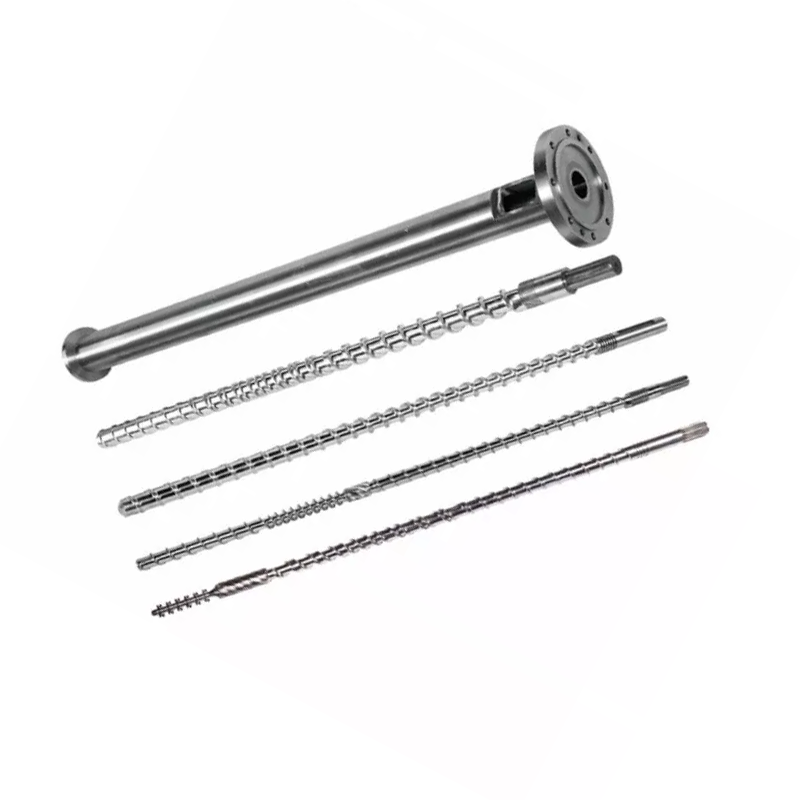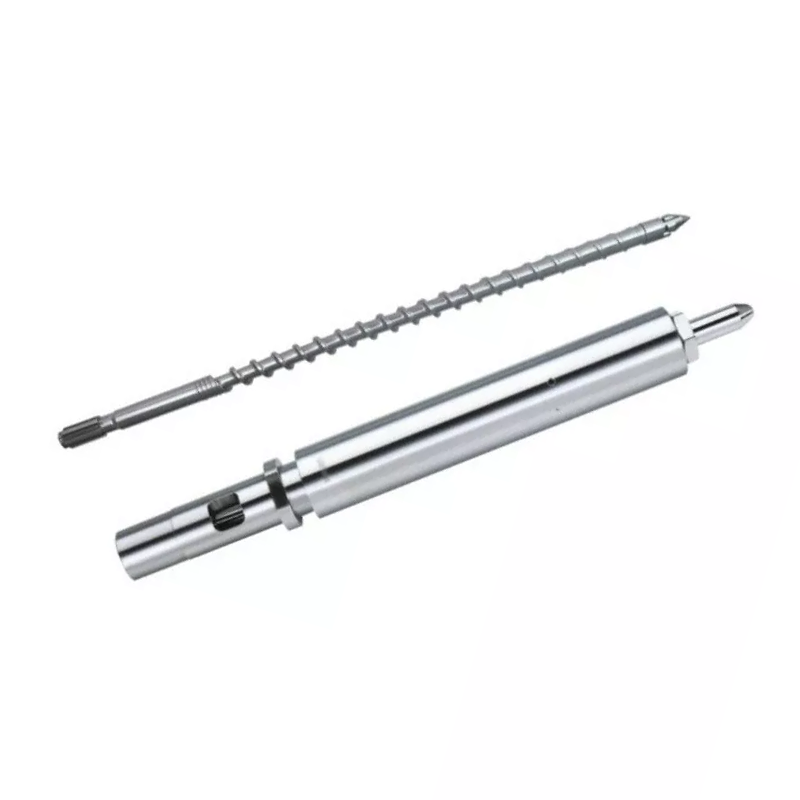
نسبت L/D پیچ تزریقطول کار تقسیم بر قطر پیچ است و اکثر پیچ های تزریق 18:1 تا 25:1 کار می کنند. در اینجا چیزی است که هیچ برگه مشخصات به شما نمی گوید: شما نمی توانید L/D را در ماشینی که قبلاً دارید تغییر دهید. طول توسط بشکه ثابت می شود. آنچه شما می توانید تغییر دهید این استقطر پیچو در یک لوله ثابت که یک انتخاب L/D، ظرفیت شلیک و فشار تزریق را با هم در جهت مخالف حرکت می دهد. یک پیچ کوچکتر L/D بالاتر، شات کوچکتر و فشار بیشتری می دهد. آن معامله را با رزین و قسمت خود مطابقت دهید و اکثر سوالات L/D خود به خود پاسخ می دهند.
معنی نسبت L/D در پیچ تزریق
L/D طول کار پیچ (L) تقسیم بر قطر خارجی آن (D) است. یک پیچ 22 برابر بیشتر از عرض آن دارای L/D 22:1 است.
نسبت با اندازه مقیاس می شود. یک پیچ 40 میلیمتری در 22:1 طول کار 880 میلیمتر دارد. پیچ 80 میلیمتری در ابعاد 22:1، 1760 میلیمتر طول دارد. نسبت یکسان، ماشین های بسیار متفاوت.
آنچه که این نسبت در واقع توصیف می کند این استچقدر پیچ باید کار خود را انجام دهد. تغذیه، ذوب و اندازه گیری همه در این طول اتفاق می افتد. طول بیشتر به معنای ظرفیت ذوب بیشتر و اختلاط بیشتر است. طول کمتر به معنای کمتر هر دو و زمان کمتری برای گرم نشستن مواد است.
بیشتر پیچهای تزریق بین 18:1 تا 25:1 فرود میآیند، با 20:1 تا 22:1 نقطه مشترک در ماشینهای همه منظوره. راهنمای ستون تصویر کامل را در ما پوشش می دهدراهنمای بشکه پیچ قالب گیری تزریقی.
چرا L/D تزریقی کوتاهتر از L/D اکستروژن است؟
اکسترودرها معمولاً 25:1 تا 33:1 هستند. پیچ های تزریق کوتاه تر می مانند و دلیل آن چرخه است نه سنت.
یک پیچ اکسترودر به طور مداوم می چرخد. مواد در یک انتها وارد می شوند، از آن عبور می کنند و از طرف دیگر خارج می شوند. هیچ چیز منتظر نیست.
یک پیچ تزریق به صورت انفجاری کار می کند. می چرخد تا یک شات پلاستیکی شود، جمع می شود و سپس متوقف می شود. تزریق می کند و قالب خنک می شود. در تمام این مدت، مذاب موجود در بشکه ثابت می ماند و داغ می ماند.
این انتظار تمام تفاوت است. یک بشکه طولانیتر مذاب بیشتری را نگه میدارد و در دستگاه تزریق، مذاب بیشتر به معنای انتظار مواد بیشتر در چرخههای بیشتر است. برای یک رزین حساس به حرارت، طول اضافی ظرفیت اضافی نیست. تاریخچه حرارتی اضافی است.
بنابراین طراحی تزریق ظرفیت ذوب را در مقابل زمان ماند متعادل می کند، در حالی که اکستروژن بیشتر فقط ظرفیت ذوب را خریداری می کند.
چیزی که هیچ کس به شما نمی گوید: شما نمی توانید L/D را تغییر دهید
مقالههای مربوط به L/D طوری صحبت میکنند که گویی میتوانید عددی را انتخاب کنید. در دستگاهی که قبلاً مالک آن هستید، ندارید.
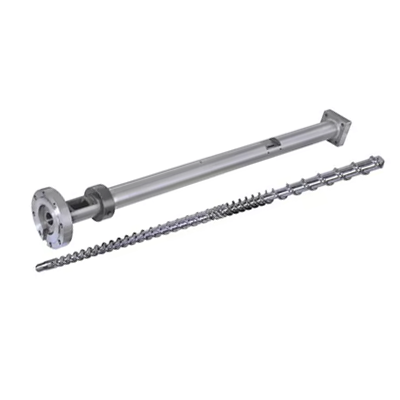
L توسط بشکه ثابت می شود.بشکه یک مخزن فشار ماشینکاری شده است که در قاب دستگاه پیچ شده است، با مناطق گرم کننده، گلوگاه تغذیه و نصب که همگی در یک طول ساخته شده اند. هیچ کس یک بشکه را طولانی تر نمی کند.
بنابراین تنها متغیر باقی مانده در L/D D است، قطر پیچ. قطر را تغییر دهید، و نسبت با آن تغییر می کند، زیرا طول بالای خط هرگز حرکت نمی کند.
به همین دلیل است که ماشین سازان دو یا سه قطر پیچ را برای یک دستگاه ذکر می کنند. آنها سه اندازه شات را به شما پیشنهاد نمی کنند. آنها سه امتیاز را در یک منحنی مبادله به شما پیشنهاد می کنند و اندازه شات تنها یکی از چیزهایی است که حرکت می کند.
قطر پیچ: اهرمی که همه چیز را حرکت می دهد
در یک بشکه ثابت، یک انتخاب چهار چیز را همزمان جابجا می کند. این جدول را درک کنید و L/D تزریق را درک کنید.
| اگر شما یک ... | قطر پیچ کوچکتر | قطر پیچ بزرگتر |
|---|---|---|
| نسبت L/D | بالاتر(همان L، D کوچکتر) | پایین تر(همان L، D بزرگتر) |
| ظرفیت شلیک | کوچکتر(حجم کمتر به ازای هر میلی متر ضربه) | بزرگتر |
| فشار تزریق موجود است | بالاتر(همان نیرو در ناحیه کوچکتر) | پایین تر |
| ظرفیت ذوب در هر شات | بهتر است(L/D بیشتر برای مواد کمتر) | کمتر سخاوتمند |
| زمان اقامت برای یک قسمت معین | کوتاه تر(شات بیشتر از یک بشکه کوچکتر استفاده می کند) | طولانی تر |
| کت و شلوار | قطعات دقیق کوچک، دیواره های نازک، رزین های با ویسکوزیته بالا و حساس به حرارت | عکس های بزرگ، رزین های کالایی، بخش های ضخیم |
ردیف فشار را دوباره بخوانید، زیرا مشاغل بیشتری از آنچه مردم انتظار دارند تعیین می کند. درایو هیدرولیک یا الکتریکی دستگاه نیروی ثابتی را به پشت پیچ وارد می کند. فشار نیرو تقسیم بر مساحت است. یک پیچ کوچکتر سطح کمتری دارد، بنابراین همان نیرو فشار مذاب بالاتری ایجاد می کند.
به همین دلیل است که کار با دیواره نازک و ویسکوزیته بالا اغلب روی پیچ کوچک قرار می گیرد: می تواند مذاب را به داخل حفره محکمی که یک پیچ بزرگ نمی تواند پر کند فشار دهد. L/D بالاتری که همراه آن است یک امتیاز است، نه تصادفی.
و ردیف اقامت را نیز بخوانید. این یکی است که بی سر و صدا تصمیم می گیرد که آیا کامپیوتر شما زرد شود یا خیر.

چگونه L/D بر اندازه شات تأثیر می گذارد
به طور دقیق، L/D اندازه شات را تعیین نمی کند. قطر و ضربه انجام می شود: حجم شات، سطح مقطع پیچ ضرب در مسافتی است که آن را طی می کند.
اما در یک ماشین واقعی نمی توانید آنها را از هم جدا کنید، زیرا همان قطری که شات شما را تنظیم می کند L/D شما را نیز تنظیم می کند. پیچ کوچک را برای یک قطعه دقیق کوچک انتخاب کنید، و در همان لحظه یک L/D بالاتر را انتخاب کرده اید.
نتیجه عملی یک نتیجه خوشحال کننده است. پیچی که به شما شات کوچک می دهد همچنین طول ذوب بیشتر در هر گرم ماده و فشار تزریق بالاتر را به شما می دهد. این سه ملک مناسب مشاغل یکسانی هستند، به همین دلیل است که تجارت بیشتر اوقات به خوبی انجام می شود.
جایی که دیگر خوشحال نمی شود زمانی است که قطعه ای را روی پیچ اشتباهی فشار می دهید. یک شات خیلی کوچک را روی یک پیچ با قطر بزرگ اجرا کنید و بدترین هر دو را دریافت خواهید کرد: L/D کم، حجم بشکه بسیار زیاد نسبت به شلیک شما، و موادی که برای مدت طولانی در گرما می چرخند.
زمان اقامت: قاتل با کیفیتی که می توانید محاسبه کنید
زمان ماندن عبارت است از مدت زمانی که یک قطعه پلیمری قبل از تزریق در داخل بشکه گرم می ماند. این کمترین عدد در قالب گیری تزریقی است و شما می توانید آن را در 30 ثانیه تخمین بزنید.
زمان اقامت ≈ (ظرفیت شلیک بشکه ÷ اندازه شلیک شما) × زمان چرخه
هر دو ظرفیت در یک واحد ظرفیت شات را از امتیاز دستگاه بگیرید.
نمونه کار کنید ماشینی با ظرفیت 200 گرمی که یک قطعه 20 گرمی را در یک چرخه 30 ثانیه ای اجرا می کند. این نسبت 10 است، بنابراین مذاب تقریباً در ده چرخه می نشیند. زمان اقامت حدود 300 ثانیه یا پنج دقیقه است.
پنج دقیقه در دمای مذاب برای PC، POM، PET یا PVC زمان زیادی است. هیچ چیز در مورد تنظیمات شما اشتباه نیست. این قطعه برای بشکه خیلی کوچک است و مواد در حال پختن هستند در حالی که منتظر نوبت خود هستند.
حالا آن کار را به یک پیچ کوچکتر منتقل کنید. ظرفیت شلیک به مثلاً 80 گرم کاهش می یابد. همان قطعه 20 گرمی اکنون از یک چهارم بشکه استفاده می کند، مذاب به جای ده چرخه در چهار چرخه می نشیند و زمان ماند تقریباً به دو دقیقه کاهش می یابد.
شما هیچ تنظیمی را تغییر ندادید. شما قطر پیچ را تغییر دادید و مشکل تخریب با آن همراه شد.
باند ظرفیت شلیک 20 تا 80 درصد
راهنمایی صنعت معمولاً این است که شات خود را در حدود 20٪ تا 80٪ ظرفیت شات امتیازی دستگاه نگه دارید. نوار را در دستورالعمل دستگاه خود تأیید کنید، اما منطق پشت آن در همه جا برقرار است.
زیر باند، زمان اقامت طولانی می شود. مواد سفرهای زیادی را از طریق گرما انجام می دهند و رزین های حساس به حرارت تخریب می شوند. این شکست فرمول بالا است.
بالای باند، دو چیز می شکند. لوله کافی برای نگه داشتن یک بالشتک مناسب باقی نمانده است، بنابراین بسته بندی تیر به شلیک ناسازگار می شود. و پیچ زمان و طول کمتری برای ذوب یک بشکه تقریباً پر از مواد دارد، بنابراین کیفیت ذوب دقیقاً زمانی که بیشتر از آن درخواست میکنید کاهش مییابد.
در وسط باند فرود بیایید و دستگاه جای کار دارد. اگر قطعه شما خارج از آن قرار دارد، تعمیر صحیح یک قطر پیچ متفاوت یا یک ماشین متفاوت است، نه مجموعه ای قهرمانانه از تنظیمات فرآیند.
چگونه L/D بر کیفیت ذوب اثر می گذارد
طول ظرفیت ذوب است و ظرفیت ذوب کیفیت است.
L/D بیشتر ذوب کامل تری می دهد.گلوله های جامد باید در برابر دیواره بشکه داغ حرکت کنند، بنابراین تعداد کمتری از آنها به صورت ذوب نشده زنده می مانند. لکه های سخت و آخال های عدسی شکل در قطعه، خرابی های ذوب هستند و طول با آنها مبارزه می کند.
L/D بیشتر مذاب همگن بیشتری می دهد.دما یکنواخت میشود، رنگ و پرکننده بهتر توزیع میشوند و مذابی که به حلقه چک میرسد از شات به شات سازگارتر است. که به عنوان یک پنجره فرآیند گسترده تر نشان داده می شود.
L/D بیشتر نیز تاریخچه حرارتی بیشتری می دهد.همان طولی که کاملاً ذوب میشود، مواد را طولانیتر نگه میدارد، و برای PVC، PC، POM و PET، این یک هزینه است، نه سود.
بنابراین کیفیت مذاب موردی از بیشتر نیست بهتر است. این یک تعادل است: طول کافی برای ذوب شدن کامل، نه حجم بشکه ای که مواد برای استفاده طولانی مدت صبر کنند. هنگامی که ظرفیت ذوب محدودیت خاص شما است، یک پیچ مانع بدون افزودن یک میلی متر بشکه آن را بالا می برد.
انتخاب L/D و قطر توسط رزین و قطعه
معاملات را کنار هم بگذارید و انتخاب از رزین و قطعه خارج می شود.
| وضعیت شما | به سمت خم شوید | چرا |
|---|---|---|
| قطعات دقیق با دیواره نازک | پیچ کوچکتر، L/D بالاتر | فشار تزریق بالاتر بخش های نازک را پر می کند. ذوب خوب در هر گرم؛ اقامت کوتاه |
| رزین حساس به حرارت (PC، POM، PET، PVC) | پیچ کوچکتر برای شات؛ انتهای کوتاهتر باند L/D | زمان اقامت دشمن است. شلیک را نسبت به ظرفیت بشکه بزرگ نگه دارید |
| رزین مهندسی با ویسکوزیته بالا | پیچ کوچکتر، L/D بالاتر | نیاز به فشار برای پر شدن و طول دارد تا کاملا ذوب شود |
| عکس های بزرگ، رزین کالا (PE، PP، PS) | پیچ بزرگتر، L/D پایین تر | سرنخ های ظرفیت؛ این رزین ها طول ذوب کاهش یافته را تحمل می کنند |
| قطعات دیواره ضخیم، چرخه کند | پیچ بزرگتر، محل اقامت ساعت | چرخه های طولانی مدت زمان اقامت را چند برابر می کند. قبل از تعهد دوباره محاسبه کنید |
| ترکیب پر از شیشه یا ساینده | قطر هر قطعه؛ را تغییر دهیدسطح | L/D قسمت را دنبال می کند. پاسخ سایش یک سوراخ دو فلزی است، نه طول متفاوت |
| در خروجی بالا ذوب نمی شود | قطر یکسان؛ پیچ مانع | شما به ظرفیت ذوب نیاز دارید، نه طول بشکه. بشکه به هر حال تغییر نمی کند |
به دو ردیف آخر توجه کنید. دو مورد از رایجترین مشکلاتی که قالبگیرها برای ما به ارمغان میآورند، مشکلات L/D نیستند و خرید یک قطر پیچ متفاوت برای حل آنها باعث هدر رفتن پول میشود.
اشتباهات رایج L/D در قالب گیری تزریقی
- کپی کردن یک L/D اکستروژن.یک عدد 30:1 از جدول اکسترودر که بر روی یک پیچ تزریق اعمال میشود، مشکل زمان ماندگاری را که قالبگیری تزریقی را تعریف میکند نادیده میگیرد. این دو ماشین کارهای متفاوتی انجام می دهند.
- با فرض طولانی تر بهتر است.طول بیشتر ذوب شدن بیشتر استوتاریخچه حرارتی بیشتر در رزین حساس به حرارت، رزین دوم برنده می شود و مواد تخریب می شود.
- نادیده گرفتن نسبت شلیک به ظرفیت.رایج ترین مشکل کیفیتی که در هندسه می بینیم، پختن یک قطعه کوچک در بشکه بزرگ است. هیچ کس آن را بررسی نمی کند، زیرا در صفحه تنظیمات نیست.
- باور L/D را می توان در یک ماشین موجود تغییر داد.نمی تواند. بشکه L را تنظیم می کند. فقط قطر را انتخاب می کنید.
- سرزنش L/D برای مشکل ذوب.اگر ذوب نشده فقط در خروجی بالا ظاهر می شود، ظرفیت ذوب شما کوتاه است، نه بشکه شما. یک پیچ مانع آن را در همان بشکه ثابت می کند.
- سرزنش L/D برای مشکل سایش.خروجی سقوط با همان سرعت پیچ، فاصله فرسوده است، نه هندسه. قبل از طراحی مجدد هر چیزی آن را اندازه گیری کنید.

نحوه سفارش پیچ راست
یک سازنده پیچ از آنچه شما به آنها می گویید طراحی می کند. این ها را بفرستید و قطر و هندسه توصیه می شود.
- مارک ماشین، مدل و قطر پیچ فعلی.یک عکس پلاک نام بیشتر آن را پوشانده است و طول بشکه ای که در داخل آن کار می کنید را به ما می گوید.
- ظرفیت شات امتیازی دستگاه،اگر شما آن را می دانید، و وزن واقعی خود را.
- زمان چرخه.با دو عدد بالا می توان زمان اقامت را برای شما محاسبه کرد.
- رزین، درجه و محتوای پرکننده.این پروفیل فشرده سازی و عملیات سطح را به اندازه قطر هدایت می کند.
- نقصی که می خواهی از بین رفتنقاط زرد در محل سکونت نقطه ذوب نشده در ظرفیت ذوب. شوت های کوتاه به سمت فشار یا روی حلقه چک نشانه می رود. هر کدام پاسخ متفاوتی دارند.
- یک نقاشی، یا پیچ فرسوده شما.یا به ما اجازه می دهد در دستگاه شما بسازیم. یک قطعه فرسوده روی تجهیزات CMM تا 0.01 ± میلیمتر اندازهگیری میشود و هندسه آن بازسازی میشود.
چرا با نانهایا کار کنیم؟
وزن قطعه، زمان چرخه و مدل ماشین را برای ما ارسال کنید، و ما قبل از نقل قول از شما، محاسبات زمان اقامت را اجرا خواهیم کرد. گاهی اوقات پاسخ، قطر پیچ متفاوت است. گاهی اوقات این یک پیچ مانع در بشکه ای است که از قبل دارید. گاهی اوقات کار شما به دستگاه دیگری تعلق دارد و ما این را خواهیم گفت.
وقتی یک پیچ جدید جواب می دهد، نانهایا ساخته استپیچ های قالب گیری تزریقیو بشکه ها برای بیش از بیست سال، در 38CrMoAlA، 42CrMo، SKD-61، و فولاد ضد زنگ، نیترید یا دو فلزی با یک لایه آلیاژ تنگستن دار 2.5-3 میلی متر تا حداکثر 62 HRC در جایی که خوراک نیاز دارد.
ما به طراحی، مدل ماشین یا نمونه فرسوده شما، باجایگزین هاسازگار با مارک های اصلی ماشین آلات، حداقل سفارش یک مجموعه، و قیمت در عرض 12 ساعت.
مبارزه با زرد شدن، ذوب نشدن، یا ضربات کوتاه؟ مدل دستگاه، وزن قطعه، زمان چرخه و رزین خود را ارسال کنید. ما به شما خواهیم گفت که آیا L/D، قطر، ظرفیت ذوب یا سایش است و ظرف 12 ساعت قیمت گذاری می شود.
یک توصیه پیچ دریافت کنیدسوالات متداول
نسبت L/D معمولی برای پیچ قالب گیری تزریقی چیست؟
بیشتر پیچهای تزریق بین 18:1 تا 25:1 کار میکنند و 20:1 تا 22:1 در ماشینهای همه منظوره رایج است. رزینهای حساس به حرارت، انتهای کوتاهتری دارند زیرا مواد زمان کمتری را گرم میکنند. پلاستیک های مهندسی که نیاز به ذوب کامل دارند، انتهای طولانی تری دارند.
آیا می توانم نسبت L/D را در دستگاه قالب گیری تزریقی خود تغییر دهم؟
نه مستقیم. طول توسط بشکه ثابت می شود که در دستگاه ماشین کاری می شود. چیزی که می توانید تغییر دهید قطر پیچ است و از آنجایی که L ثابت می ماند، قطر کوچکتر به طور خودکار L/D بالاتری می دهد. این انتخاب واحد ظرفیت شات و فشار تزریق موجود را نیز تغییر میدهد.
آیا نسبت L/D بر اندازه شات تأثیر می گذارد؟
غیر مستقیم و غیرقابل تفکیک. حجم شات از قطر پیچ و ضربه به دست می آید، نه از L/D. اما در یک لوله ثابت، قطری که شلیک شما را تنظیم می کند، L/D شما را نیز تنظیم می کند. یک پیچ کوچکتر را برای یک شات کوچکتر انتخاب کنید، و همزمان L/D بالاتر و فشار تزریق بالاتری خواهید داشت.
چگونه زمان اقامت در قالب گیری تزریقی را محاسبه کنم؟
ظرفیت شات امتیازی دستگاه را بر اندازه شات واقعی خود تقسیم کنید، سپس در زمان چرخه ضرب کنید. یک دستگاه 200 گرمی که یک قطعه 20 گرمی را در یک چرخه 30 ثانیه ای اجرا می کند تقریباً 300 ثانیه یا پنج دقیقه اقامت می دهد. این مدت زمان زیادی برای نگهداری PC، POM، PET یا PVC در دمای مذاب است.
چرا L/D تزریق کوتاهتر از L/D اکستروژن است؟
زیرا یک پیچ تزریق به صورت انفجاری کار می کند. یک شات را پلاستیک می کند، سپس در حالی که دستگاه تزریق می کند و قالب خنک می شود، متوقف می شود، و مذاب در بشکه تمام مدت گرم می ماند. یک اکسترودر به طور مداوم کار می کند و چیزی منتظر نمی ماند. طول بشکه اضافی در دستگاه تزریق، تاریخچه حرارتی اضافی است، نه فقط ظرفیت ذوب اضافی، بنابراین پیچ های تزریق کوتاه تر می مانند.
شلیک من باید از چند درصد ظرفیت بشکه استفاده کند؟
راهنمایی که معمولاً ذکر می شود تقریباً 20٪ تا 80٪ ظرفیت امتیازی شات است و کتابچه راهنمای ماشین شما معتبر است. در زیر آن باند، زمان ماند طولانی است و مواد حساس به حرارت تخریب میشوند. در بالای آن، جایی برای یک بالشتک مناسب و زمان کمتری برای ذوب یک بشکه تقریبا پر وجود ندارد.
آیا L/D بالاتر برای قالب گیری تزریقی بهتر است؟
به صورت خودکار نیست. طول بیشتر باعث ذوب کامل تر و ذوب یکنواخت تر می شود که کیفیت را بهبود می بخشد. همچنین مواد بیشتری را برای مدت طولانیتری گرم نگه میدارد، که رزینهای حساس به حرارت را تخریب میکند. L/D مناسب مواد شما را به طور کامل ذوب می کند بدون اینکه آن را بیش از آنچه نیاز دارد نگه دارد.
قسمت هایم زرد می شود. آیا این مشکل L/D است؟
معمولاً این یک مشکل زمان اقامت است که یک مشکل اندازه شلیک به ظرفیت بشکه است. ابتدا محاسبه سکونت را اجرا کنید. اگر قسمت کوچکی در بشکه بزرگی در حال پخت و پز باشد، هیچ تنظیم دما و هندسه پیچ آن را برطرف نمی کند. قطر پیچ کوچکتر یا دستگاه کوچکتر این کار را انجام می دهد.