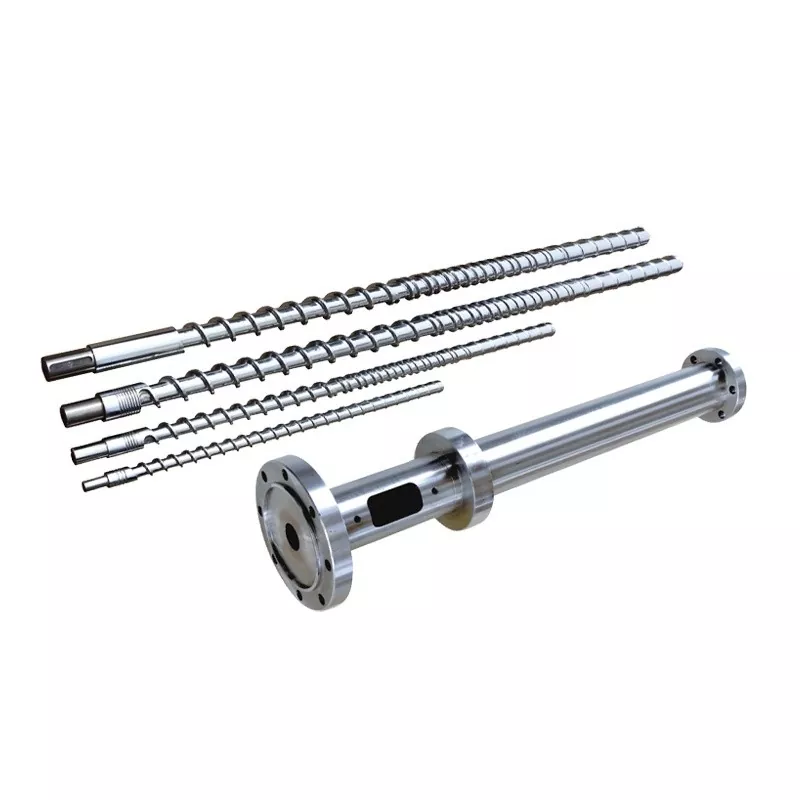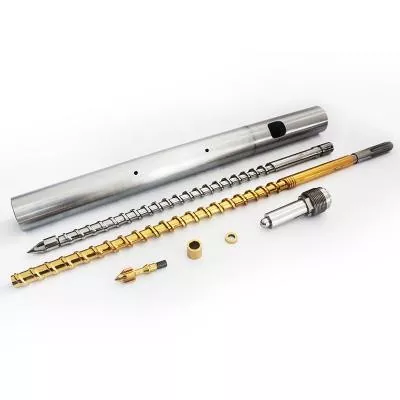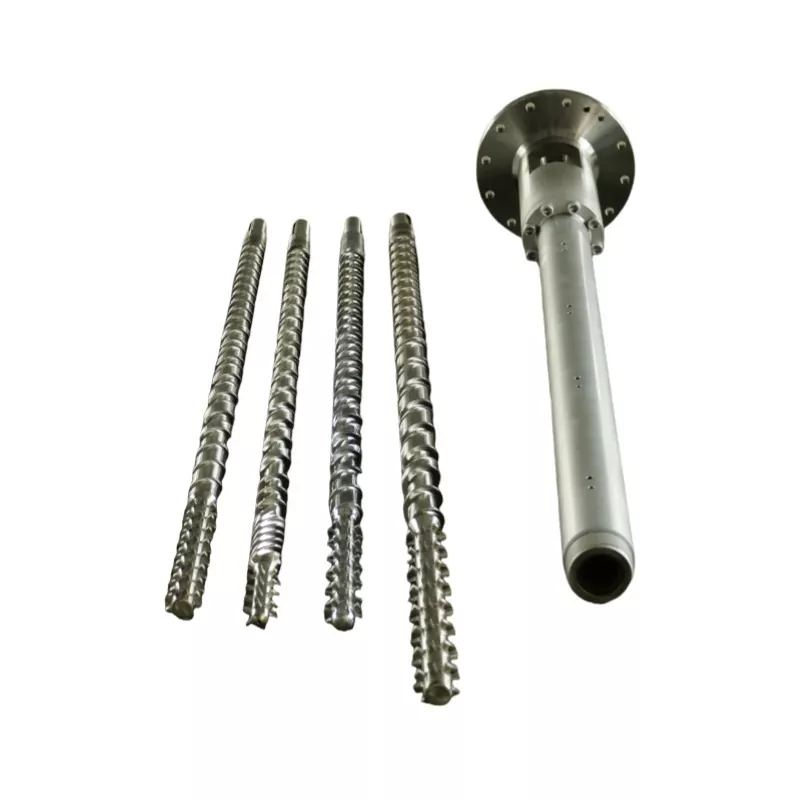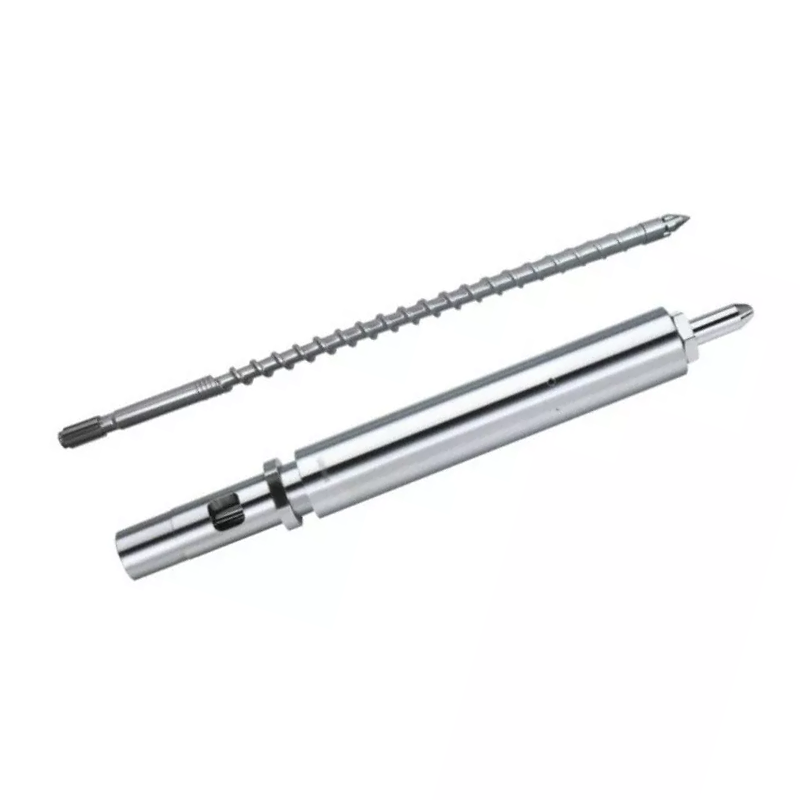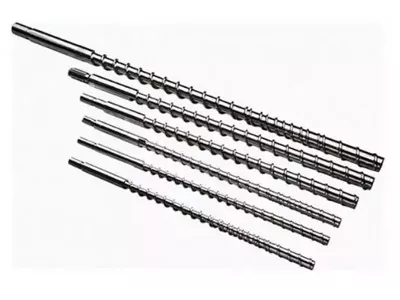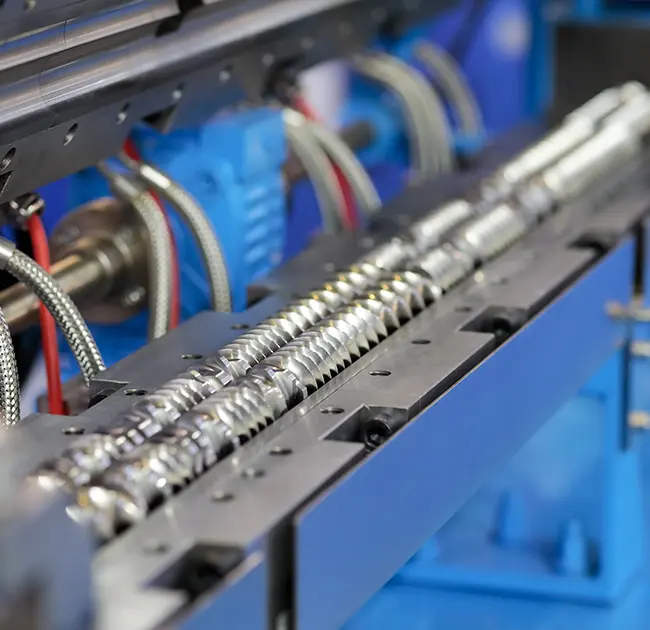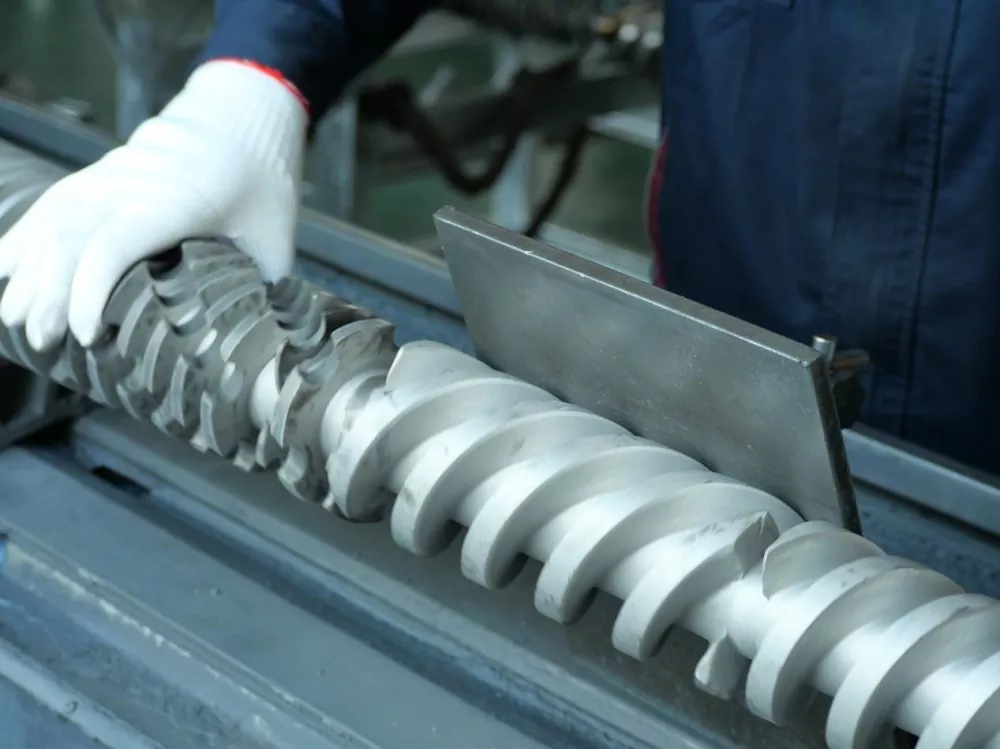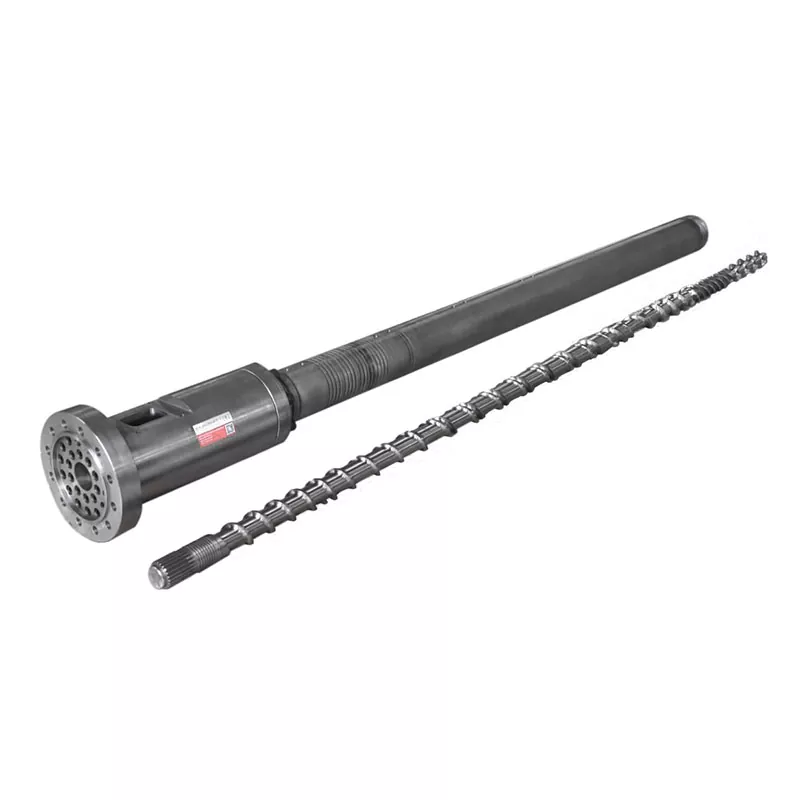

آنچه که بشکه پیچ در واقع انجام می دهد
پیچ و بشکه به صورت یک جفت همسان کار می کنند. دنباله هر چرخه در اینجا آمده است:
- تغذیه- گلوله های پلاستیکی از قیف به منطقه تغذیه می ریزند.
- ذوب شدن- پیچ دوار گرمای برشی تولید می کند. همراه با بخاری های بشکه ای، گلوله ها ذوب و فشرده می شوند.
- اندازه گیری- مذاب قبل از تزریق از نظر دما و فشار یکنواخت می شود.
- تزریق- پیچ مانند یک پیستون به جلو حرکت می کند و پلاستیک مذاب را به داخل قالب فشار می دهد.
هر متغیر طراحی - هندسه، نسبتهای ناحیه، عملیات سطحی - بر میزان موفقیت آن چهار مرحله تأثیر میگذارد. عدم تطابق در هر یک از آنها به عنوان یک مشکل تولید نشان داده می شود.
تصمیم 1: نسبت L/D
نسبت L/D (طول پروازی پیچ تقسیم بر قطر آن) مهمترین عدد در برگه مشخصات است. زمان اقامت، کیفیت اختلاط و توزیع گرما را کنترل می کند.اکثر برنامه های کاربردی قالب گیری تزریقی همه منظوره از 20:1 استفاده می کنند.
| رزین | L/D توصیه شده |
|---|---|
| PP، PE، PS (استاندارد) | 18:1 - 20:1 |
| ABS، کامپیوتر | 20:1 - 24:1 |
| پی وی سی (حساس به حرارت) | 16:1 - 20:1 |
| PET | 20:1 - 22:1 |
| نایلون (PA) | 18:1 - 20:1 |
| مواد تقویت شده با GF | 20:1 - 24:1 |
تصمیم 2: نسبت تراکم
نسبت تراکم (CR) اندازهگیری میکند که کانال پیچ از ناحیه تغذیه به ناحیه اندازهگیری چقدر باریک میشود. CR بالاتر مذاب را با شدت بیشتری فشرده می کند - برای رزین های آمورف که به تدریج نرم می شوند خوب است. CR پایین تر ملایم تر است، که برای مواد حساس به حرارت یا پر از فیبر به آن نیاز دارید.
| رزین | نسبت تراکم |
|---|---|
| ABS، PC، PMMA (بی شکل) | 3.0 - 3.5:1 |
| PP، PE، نایلون (نیمه کریستالی) | 2.5 - 3.0:1 |
| پی وی سی | 2.0 - 2.5:1 |
| PET | 2.3 - 2.6:1 |
| تقویت شده با GF (≥15%) | 2.0 - 2.5:1 |
تصمیم 3: تناسب منطقه
یک پیچ تزریق استاندارد به سه ناحیه تقسیم می شود. نسبت هر منطقه به اندازه کل L/D اهمیت دارد.
- منطقه خوراک (L1):کانال های عمیقی که گلوله های جامد را از قیف می گیرند. طولانی تر = ظرفیت توان بیشتر.
- منطقه فشرده سازی (L2):عمق کانال به تدریج کاهش می یابد. بیشتر ذوب در اینجا اتفاق می افتد.
- منطقه اندازه گیری (L3):کانال های کم عمق و ثابت دمای مذاب و فشار یکنواخت را قبل از تزریق تضمین می کند.
| رزین | فید (L1) | فشرده سازی (L2) | اندازه گیری (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| نایلون (PA) | 35-45٪ | 35-40٪ | 20-25٪ |
| پی وی سی | 35% | 50% | 15% |
تصمیم 4: مواد بشکه پیچ
38CrMoALA - خط پایه استاندارد
پیچ های قالب گیری تزریقی Nanhaiya از تولید شده استفولاد آلیاژی 38CrMoALA، عملیات حرارتی و خاموش شده است. این ماده پایه، ترموپلاستیک های استاندارد مانند PE، PP، PS و ABS را با طول عمر تقریبی به خوبی اداره می کند.10000-20000 ساعتتحت شرایط عملیاتی عادی
نیتریدینگ
نیترید کردن گاز در دمای 500-560 درجه سانتیگراد یک لایه نیترید شده را تشکیل می دهدضخامت 0.5-0.8 میلی متربا سختی950–1050 HV (~62 HRC). این مقاومت در برابر سایش را 30 تا 40 درصد در مقایسه با فولاد تصفیه نشده بهبود می بخشد. استاندارد برای اکثر کاربردهای قالب گیری تزریقی که مواد پر نشده یا کم پر شده را اجرا می کنند.

پیچ قالب گیری تزریقی جهش یافته Nanhaiya - مناسب برای رزین های کریستالی مانند PP، PE و نایلون.
دو فلزی - برای کاربردهای ساینده
بشکه های دو فلزی دارای روکش مقاوم در برابر سایش آلیاژ بالا هستند که به صورت متالورژیکی به سوراخ بشکه متصل شده است. فرآیند دو فلزی Nanhaiya به یکسختی سوراخ داخلی 62 HRCاز طریق جوشکاری اسپری آلیاژی سخت در اطراف نواحی با سایش زیاد داخلی بشکه.
| برنامه | مواد پیچ | درمان بشکه ای |
|---|---|---|
| PE، PP، PS (پر نشده) | 38CrMoALA نیترید شده | نیترید استاندارد |
| ABS، PC، نایلون (پر نشده) | 38CrMoALA نیترید شده | نیترید استاندارد |
| PA + GF ≤30٪ | 38CrMoALA، خاموش + معتدل | نیترید یا دو فلزی |
| محتوای GF 15-50٪ | لبه های پرواز دو فلزی / TC | دو فلزی |
| پی وی سی / رزین های خورنده | آلیاژ مقاوم در برابر خوردگی | دو فلزی (گرید CR) |
| فیبر کربن پر شده است | کاربید تنگستن | سوراخ TC اسپری شده |
تصمیم 5: قطر پیچ و اندازه شات
شات واقعی شما باید بین این دو قرار بگیرد35% و 70%حداکثر ظرفیت شلیک پیچ زیر 35٪، مواد برای مدت طولانی در بشکه می نشینند و خطر تخریب را دارند. بیش از 70٪، پیچ نمی تواند به اندازه کافی سریع در چرخه بازیابی شود.
در زیر پیکربندی های رایج موجود از Nanhaiya آمده است:
| مقدار تزریق (گرم) | پیچ Ø × طول (میلی متر) | بشکه Ø × طول (میلی متر) |
|---|---|---|
| 30-90 | 900×30 | ف85×860 |
| 60-125 | Φ35×910 | ف85×860 |
| 100-150 | 935×38 | ف95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

پیچ قالب گیری تزریق تدریجی Nanhaiya - برای رزین های آمورف مانند ABS، PC و PMMA بهتر است.
علائم هشدار دهنده نشان می دهد که پیچ فعلی شما برای کار اشتباه است
- لکه های سیاه یا جای سوختگی- موادی که به دلیل زمان اقامت بیش از حد یا یک نقطه داغ تخریب می شوند. مناطق دمای بشکه و فاصله پیچ را بررسی کنید.
- وزن شلیک ناسازگار- اغلب یک شیر بدون بازگشت فرسوده یا فاصله بیش از حد از پیچ به بشکه که امکان جریان برگشتی را فراهم می کند.
- علائم را روی سطح پخش کنید- رطوبت یا گاز در مذاب. ممکن است نشان دهنده خشک شدن ناکافی یا هندسه پیچ باشد که به درستی هواگیری نمی کند.
- بازیابی آهسته / چرخه طولانی مدت- ظرفیت پلاستیک سازی کافی نیست. قطر پیچ احتمالاً باید افزایش یابد.
- ضایعات زیاد در تغییر رنگ- اختلاط ضعیف در منطقه اندازه گیری. یک ماده مخلوط کننده Maddock یا مانع اضافه شده به پیچ اغلب این مشکل را حل می کند.
در هنگام درخواست قیمت به سازنده خود چه بگویید
- مارک و مدل ماشین- یا قطر سوراخ و ابعاد فلنج برای ماشین های غیر استاندارد
- رزین(های) اولیه- در صورت وجود، نوع پرکننده و درصد را در نظر بگیرید
- محدوده اندازه شات- حداقل و حداکثر بر حسب گرم
- زمان چرخه هدف
- مشکلات فعلی که در حال تلاش برای حل آنها هستید- در صورت وجود
یک توصیه فنی از Nanhaiya دریافت کنید
ما ظرف 12 ساعت پاسخ می دهیم. تیم مهندسی ما میتواند هندسه پیچ، درجه مواد و ابعاد مناسب را برای دستگاه و رزین شما مشخص کند - قبل از اینکه به یک قیمتگذاری متعهد شوید.