یک تایمر بازیابی کند می تواند به مشکل تغذیه، تغییر فرآیند یا سخت افزار فرسوده اشاره کند. تشخیص مفید به شما می گوید که کدام یک، و اینکه آیا واقعاً برای شما هزینه چرخه دارد یا خیر.
اگر بازیابی پیچ قالب تزریق بیش از حد طول بکشد، ابتدا تأیید کنید که چرخه را به تاخیر می اندازد. سپس تداوم تغذیه، سرعت واقعی پیچ، فشار برگشتی و دما را در برابر یک اجرای مرجع پایدار بررسی کنید. هندسه را بررسی کنید و زمانی که این چک ها ضرر را توضیح نمی دهند، سایش کنید. قطعات را تنها پس از شناسایی عملکرد محدود کننده تعویض کنید.

ابتدا تعیین کنید که آیا بازیابی در مسیر بحرانی چرخه قرار دارد یا خیر
بازیابی پیچ مرحله پلاستیک سازی و اندازه گیری است: پیچ می چرخد، شات بعدی را آماده می کند و با تجمع مذاب در جلوی آن جمع می شود. زمانی که پیچ برای ارسال آن شات به جلو حرکت می کند، با تزریق متفاوت است. تعریف تایمر کنترلر خود را بررسی کنید، به خصوص اینکه آیا شامل تاخیر یا رفع فشار است.
بازیابی اغلب با بخشی از توالی خنک کننده همپوشانی دارد. بنابراین تأثیر آن بر کل زمان چرخه به زمان شروع بازیابی و اینکه کدام عملکرد دستگاه باید منتظر پایان آن باشد بستگی دارد. به جای اینکه فرض کنید هر ثانیه حذف شده از بازیابی، یک ثانیه از چرخه حذف می شود، دنباله دنباله را بخوانید.
| مدت زمان بهبودی | آن سوی پنجره صبر کن | تغییر به چه معناست |
|---|---|---|
| 12 ثانیه | 2 ثانیه | بازیابی اقدام بعدی را به تاخیر می اندازد. |
| 9 ثانیه | 0 ثانیه | بهبود بازیابی 3 ثانیه ای 2 ثانیه انتظار را حذف می کند. |
| 7 ثانیه | 0 ثانیه | بازیابی 2 ثانیه دیگر باعث کاهش بیشتر چرخه در این مثال نمی شود. |
اولین سوال ما این است که آیا دستگاه منتظر ذوب است یا به سادگی عددی را گزارش می دهد که می خواهید کاهش دهید. اگر بازیابی از قبل به راحتی در پنجره موجود قرار می گیرد، قبل از توصیه یک پیچ با خروجی بالاتر، روی ثبات و کیفیت ذوب تمرکز می کنیم.
برای توضیح گسترده تر از مجمع، به ما مراجعه کنیدراهنمای بشکه پیچ قالب گیری تزریقی. در اینجا، هدف محدودتر است: مشخص کنید که چرا بهبودی تغییر کرد و شواهد از چه اقدامی پشتیبانی میکنند.
تغییر ناگهانی و کاهش تدریجی به نقاط شروع متفاوتی نیاز دارد
قبل از تنظیم دستگاه یک مرجع ذخیره کنید. همان درجه رزین، نسبت دوباره آسیاب، تنظیم شات، شرایط قالب و دما را مقایسه کنید. چرخه های فردی و همچنین میانگین را ثبت کنید. بهبود گاه به گاه بسیار آهسته می تواند تولید را مختل کند حتی زمانی که میانگین آن قابل قبول به نظر می رسد.
| الگوی مشاهده شده | ابتدا بررسی کنید | شواهدی که ارزش ثبت دارند |
|---|---|---|
| افزایش ناگهانی پس از تغییر مواد یا دستور پخت | فرم خوراک، آسیاب مجدد، شرایط خشک کردن و تنظیمات انتقال داده شده | مقدار مواد، نسبت ترکیب، وضعیت ذرات و سوابق قبل/بعد از فرآیند |
| چرخه های آهسته متناوب با چرخه های عادی بین آنها | قطع تغذیه، پل زدن و تغییرات سرعت واقعی | ردیابی بازیابی، فعالیت لودر و RPM واقعی برای همان چرخه ها |
| بهبودی به تدریج تحت یک وظیفه پایدار بدتر می شود | شرایط عملیاتی را بررسی کنید، سپس سایش را بررسی کنید | داده های بازیابی تاریخی و ابعاد پیچ / بشکه اندازه گیری شده |
| بار بالا و RPM واقعی زیر فرمان | درایو ماشین، حد گشتاور و شرایط حرارتی | آلارمهای RPM واقعی در مقابل فرمان، روند بار و دستگاه |
| مشکل بلافاصله پس از تعویض قطعه شروع می شود | هویت قطعه نصب شده، ابعاد، هندسه و مونتاژ | بازبینی نقشه، اجزای نصب شده و تنظیمات راه اندازی تایید شده |
این الگوها دستور تحقیق را تعیین می کنند. هیچکدام به خودی خود دلیل نیست یک خطای ناگهانی همراه با نویز، امتیازدهی یا بار غیرعادی نیاز به توجه فوری دستگاه-سرویس دارد، حتی اگر زمانبندی در ابتدا شبیه یک مشکل فرآیند باشد.
اطمینان حاصل کنید که گلوله ها به طور مداوم به پیچ می رسند
یک قیف پر نشان نمی دهد که پیچ در حال تغذیه است. لودر، اسلاید خاموش کننده، مسیر مواد و خنک کننده دهانه ورودی را بررسی کنید. قبل از تغییر بخش فشرده سازی یا سفارش یک پیچ جدید، به دنبال وقفه ای باشید که همزمان با چرخه های کند باشد.
آساهی کاسیراهنمای Asaclean در مورد پل زدن خوراک گلوتوضیح می دهد که چگونه گرما در نزدیکی منطقه بشکه عقب می تواند گلوله ها را زودتر از موعد نرم کند. گلوله ها می توانند انباشته شوند و مسیر عبور را مسدود کنند و پیچ را با مواد کم کنند، حتی اگر رزین بالای آن باقی بماند.
بررسی کنید چه چیزی در خود فید تغییر کرده است. نسبت دوباره آسیاب متفاوت، ریزدانه های بیشتر یا ذرات نامنظم شایسته توجه است. Celanese به طور خاص کیفیت ذرات مجدد را به مسائل مربوط به تغذیه و بازیابی مرتبط می کندراهنمای پردازش Vectra® LCP. توصیههای آن برای مواد خاص است، اما آنها به جای نام رزین، دلیل مشخصی برای ثبت وضعیت ذرات ارائه میدهند.
اگر بازیابی پس از تغییر مجدد خراب شود، قبل از تغییر سخت افزار آن را با یک خوراک مرجع تایید شده مقایسه می کنیم. اگر رفتار بازیابی قدیمی بازگردد، بررسی خوراک اولویت دارد. این نتیجه به کارخانه جهت بسیار بهتری نسبت به درخواست «پیچ سریعتر» می دهد.
خشک کردن هنوز باید نیازهای تامین کننده رزین را برآورده کند. فرض نکنید که رطوبت توضیحی برای هر مشکل زمان بندی است، یا اینکه بازیابی قابل قبول ثابت می کند که رزین به اندازه کافی خشک است. قابلیت پردازش و کیفیت قطعه نهایی نیاز به بررسی جداگانه دارد.
سرعت واقعی، فشار برگشتی و دمای مذاب را با هم بررسی کنید
RPM واقعی را بخوانید، نه فقط نقطه تنظیم
اگر فرمان تغییر نکرده است اما پیچ کندتر میچرخد، محدودیتهای عملیاتی و رفتار درایو دستگاه را بررسی کنید. یک توصیه هندسی نمی تواند یک شکاف غیرقابل توضیح بین سرعت درخواستی و تحویل داده شده را برطرف کند. سرعت واقعی را از طریق استروک بازیابی ثبت کنید، مخصوصاً در جایی که کاهش سرعت شروع می شود.
RPM همچنین به قطر پیچ به معنای زیاد نیاز دارد. مامحدوده پیچ قالب گیری تزریقیشامل قطرهای 30 تا 170 میلی متر است. انتقال یک تنظیم سرعت چرخشی بین قطرهای مختلف باعث تغییر سرعت محیطی در سطح پیچ می شود.
سرعت محیطی، m/s = π × قطر، mm × RPM ÷ 60000
در 100 RPM، یک پیچ 40 میلی متری دارای سرعت محیطی حدود 0.209 متر بر ثانیه است. یک پیچ 60 میلی متری به حدود 0.314 متر بر ثانیه می رسد. اینها نمونه های محاسبه شده هستند، تنظیمات توصیه نمی شود یا محاسبات مستقیم نرخ برش مذاب.
برای قضاوت در مورد سرعت، از راهنمای پردازش درجه رزین واقعی و محدودیتهای دستگاه استفاده کنید. افزایش RPM تنها در صورتی مفید است که دستگاه بتواند آن را تحویل دهد و مذاب حاصل قابل قبول باقی بماند.
دریابید که چرا فشار برگشتی در جایی که هست تنظیم شده است
فشار برگشتی در برابر عقب نشینی پیچ در حین بازیابی مقاومت می کند و بر نحوه پلاستیکی شدن مواد تأثیر می گذارد. اگر برای اصلاح یک نگرانی اختلاط یا اندازه گیری افزایش یافته است، کاهش آن صرفاً برای بهبود تایمر ممکن است آن مشکل کیفیت را بازگرداند. قبل از مقایسه ماشین آلات، اطمینان حاصل کنید که فشار نمایش داده شده هیدرولیک یا فشار پلاستیک خاص است.
توصیه جهانی فشار برگشتی به ویژه مفید نیست. برای Vectra LCP،Celanese حداقل فشار برگشتی را مشخص می کند، 5-15 بار خاصو در مورد گرمای بیش از حد و آسیب فیبر با فشار زیاد هشدار می دهد. این یک راهنمایی برای Vectra است، نه تنظیمی برای کپی کردن در یک فرآیند PP، ABS یا PC.
قبل از پذیرش گیرش سریعتر، ذوب را بررسی کنید
نقطه تنظیم بشکه به طور کامل شرایط حرارتی مذاب را توصیف نمی کند. یک روش تایید شده اندازه گیری دمای مذاب را دنبال کنید، سیستم گرم کن و سنسور را بررسی کنید و کیفیت قطعه را پس از یک تغییر کنترل شده مقایسه کنید. زمان بازیابی کوتاهتر با تغییر رنگ، مواد ذوب نشده یا قوام ضعیف تر، تنظیم موفقیت آمیزی نیست.
هر بار یک متغیر مربوطه را تغییر دهید و اجازه دهید فرآیند تثبیت شود. راراهنمای عیب یابی Vectraاز همین رویکرد مرحلهای استفاده میکند. آزمایش را در پنجره عملیاتی تایید شده برای موادی که واقعاً اجرا می کنید نگه دارید.
یک بخش انتقال فرسوده را از حلقه چک نشتی جدا کنید
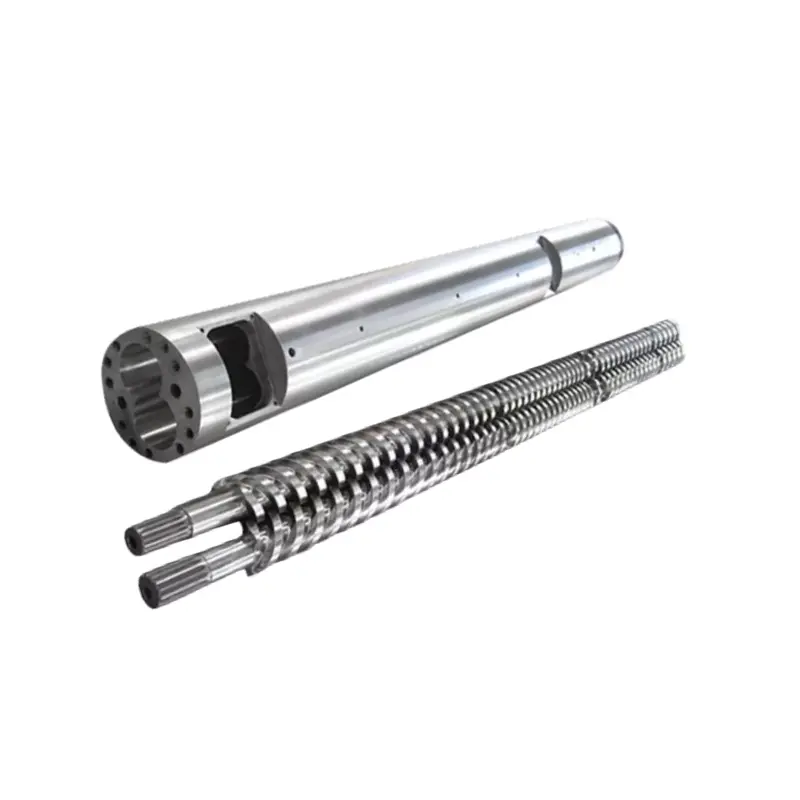
هنگامی که شرایط تغذیه و عملکرد قابل مقایسه است اما بازیابی همچنان رو به وخامت است، وضعیت پیچ و بشکه مستحق بررسی است. قطر بیرونی پرواز و سوراخ بشکه را در موقعیتهای تعریفشده در برابر نقشه یا محدودیتهای بازرسی تعیینشده اندازهگیری کنید. آسیب های سطحی و همچنین ابعاد را بررسی کنید.
مجموعه جلو پیچ نیاز به آزمایش متفاوتی دارد. در طول بازیابی، شیر بدون بازگشت اجازه می دهد تا مذاب به جلو حرکت کند. در طول تزریق، باید در برابر جریان معکوس آب بندی شود. دریچه نشتی می تواند بر قوام شات تأثیر بگذارد، اما این نشان نمی دهد که بخش پلاستیک سازی پیچ فرسوده شده است.


اگر وزن بالشتک یا گلوله نیز متفاوت است، آزمایش شیر بدون بازگشت سازنده ماشین را در بررسی لحاظ کنید. ماراهنمای انتخاب نوک پیچابعاد حلقه، صندلی و جفت گیری را با جزئیات بیشتری پوشش می دهد.
ما اجازه تعویض کامل پیچ و بشکه را تنها در یک تایمر کند نمی دهیم. برعکس، یک پیچ جدید نباید بدون بررسی تناسب حاصل وارد بشکه فرسوده شود. یک گزارش ابعادی بخواهید که موقعیت های اندازه گیری و محدودیت های سایش مورد استفاده برای رسیدن به توصیه را مشخص کند.
طراحی پیچ متفاوت چه زمانی معنا پیدا می کند؟
بررسی طراحی زمانی مفید می شود که هندسه فعلی نتواند وظیفه مورد نظر را در شرایط عملیاتی قابل قبول برآورده کند. این ممکن است به دنبال تغییر رزین، نیاز به شات بزرگتر یا یک پنجره بازیابی کوتاهتر در دسترس باشد. آن را از بازیابی یک فرآیند موفق قبلی که به سادگی بدتر شده است جدا نگه دارید.
دو خانواده محصول پیچ تزریق ما یک انتخاب طراحی مرتبط را نشان می دهند:
| طراحی نانهایا | بخش فشرده سازی | چگونه از آن در بررسی استفاده کنیم |
|---|---|---|
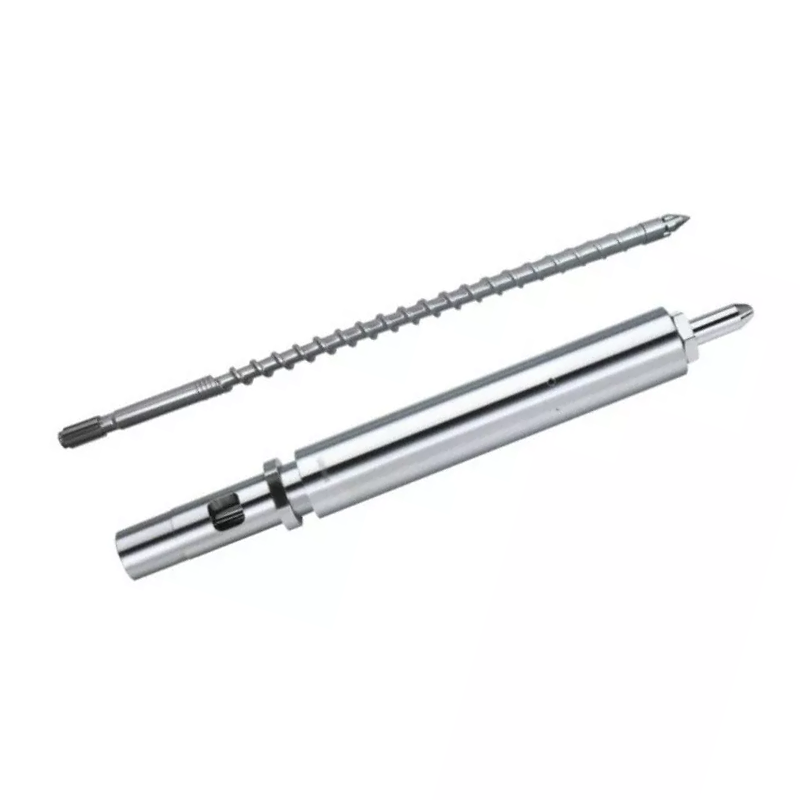
| پیچ قالب گیری تزریقی تدریجی | به طور معمول 40٪ - 60٪ از طول کل پیچ، تقریبا 50٪ در توضیحات محصول | کاهش تدریجی و طولانیتر عمق کانال برای وظایفی که نیاز به پلاستیکسازی کنترل شده دارند. رزین، شات و رفتار حرارتی دقیق را ارزیابی کنید. |
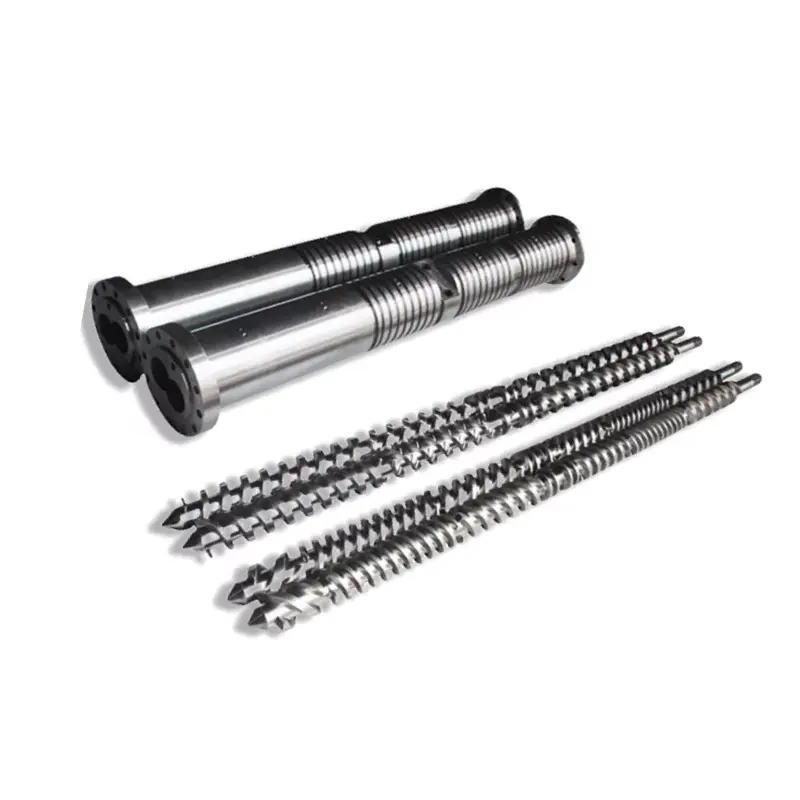
| پیچ قالب گیری تزریقی جهش یافته(طراحی فشرده سازی ناگهانی) | تقریباً 5 تا 15 درصد طول کل پیچ | انتقال کوتاهتر با کاهش شدیدتر در عمق کانال. قبل از انتخاب آن برای رفع محدودیت ظرفیت، وظیفه ذوب و یکنواختی حرارتی را ارزیابی کنید. |
طراحی تدریجی ما برنامه هایی از جمله PS، PC و ABS را پوشش می دهد. خانواده فشرده سازی ناگهانی شامل برنامه هایی مانند PE و PP است. این مسیرهای محصول به شروع بحث کمک می کند. آنها جایگزین درجه رزین و بررسی ماشینی نمی شوند، به خصوص با پرکننده ها، سنگ زنی مجدد یا مشخصات کیفی درخواستی.

درمان سطحی به سایش میپردازد، نه مسدود شدن گلو خوراک
هر دو خانواده محصول از فولاد 38CrMoAlA استفاده می کنند. مشخصات جزییات محصول آنها شامل گزینه های درمانی زیر می باشد که در هنگام بازرسی سایش را در بحث جایگزینی قرار می دهند:
| اموال | ارزش جزئیات محصول | معنای آن برای پرس و جو چیست |
|---|---|---|
| سختی نیتریدینگ | HV900-1100 | سطوح تحت درمان و نیازهای بازرسی را مشخص کنید. |
| عمق نیتریدینگ | 0.5-0.8 میلی متر | درمان انتخابی را شناسایی کنید؛ عمر مفید را تنها از عمق استنباط نکنید. |
| سختی آلیاژ نیکل تنگستن | HRC55-62 | آلیاژ را با رزین واقعی، پرکننده و الگوی سایش بررسی کنید. |
| عمق لایه آلیاژی | 0.8-2.0 میلی متر | مناطق تقویت شده را در مشخصات قطعه مورد توافق تعریف کنید. |
ماجزئیات محصول مارپیچ تدریجیتقویت مناطق آسیب پذیر با آلیاژ نیکل- تنگستن را شرح دهد. از منظر کارخانه، ما می خواهیم حفاظت پیشنهادی با سایش اندازه گیری شده مطابقت داشته باشد. سطح گرانتر تغذیه ناکافی را ترمیم نمیکند یا نشان نمیدهد که هندسه پیچ با رزین مطابقت دارد.


تشخیص را به یک اقدام خاص تبدیل کنید
توصیه را تا جایی که شواهد اجازه می دهد محدود نگه دارید. قطع تغذیه نیاز به اصلاح سیستم تغذیه دارد. فرمان سرعتی که دستگاه نمی تواند برای بازبینی دستگاه تماس بگیرد. نشت تایید شده دریچه نیاز به ارزیابی دریچه و رابط دارد. سایش پیچ یا بشکه اندازهگیری شده، از جایگزینی قطعه یا ارزیابی بازسازی واجد شرایط پشتیبانی میکند.
اگر مونتاژ در شرایط قابل قبولی است اما وظیفه تولید جدید بیش از ظرفیت عملی پلاستیک سازی آن است، خلاصه طراحی را ارسال کنید. Nanhaiya طراحی پیچ سفارشی، ماشینکاری و جوشکاری اسپری آلیاژی را ارائه می دهد. ماتجهیزات تولیدشامل تراش CNC برای قطعات کار تا 6 متر طول و ماشینکاری پنج محور برای پروازهای پیچیده و سازه های فلنجی.

رکوردی را ارسال کنید که مشکل را توضیح دهد
- ماشین ساز و مدل، قطر پیچ، نقشه مونتاژ و جزئیات نوک پیچ نصب شده.
- درجه رزین، بارگذاری پرکننده، نسبت آسیاب مجدد و وضعیت ذرات.
- زمان بازیابی بر حسب چرخه، RPM واقعی و دستوری، فشار برگشتی با پایه فشار آن، و سوابق بار یا هشدار.
- تنظیم شات، بالشتک، وزن قطعه و دونده، رکوردهای دما و پنجره بازیابی موجود.
- تغییرات قبلاً آزمایش شده، تأثیر آنها بر کیفیت قطعه و هرگونه گزارش سایش ابعادی.
برای راه اندازی، روی رزین، شات، پنجره عملیاتی و کیفیت قطعه قابل قبول توافق کنید. سپس تکرارپذیری بازیابی و زمان کل چرخه واقعی را مقایسه کنید. اگر قالب تولیدی همچنان منتظر بماند یا قطعات بازرسی نشوند، آزمایش پلاستیسازی جدا شده سریعتر کافی نیست.

برای محدودیت بازیابی تایید شده به پیشنهاد پیچ یا بشکه نیاز دارید؟
سوابق طراحی و عملیات را به نانهایا ارسال کنید، از جمله آنچه که تغییر کرده است و خط شما باید به آن دست یابد. به ما بگویید که آیا وظیفه اصلی را بازیابی می کنید یا برای مواد یا چرخه مورد نیاز دیگری آماده می شوید.
داده های طراحی و پردازش خود را ارسال کنیدمشاهده پیچ های قالب گیری تزریقیدر واتس اپ بحث کنید
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
ایمیل:info@nhyscrew.com
تلفن:+86-13505809643| موبایل:+86-13587082002
بلوک C، بخش غربی شماره 2، خیابان Xingzhou، منطقه Dinghai، شهر Zhoushan، استان ژجیانگ، چین.
با نانهایا تماس بگیرید
سوالات متداول
زمان بازیابی پیچ قالب گیری تزریقی معمولی چقدر است؟
هیچ شماره جهانی وجود ندارد. زمان بازیابی به رزین، نیاز شات، هندسه پیچ، قابلیت دستگاه و تنظیمات عملیاتی بستگی دارد. آن را با زمان موجود در دنباله ماشین واقعی و با یک اجرای مرجع پایدار با استفاده از مواد و عکس مشابه مقایسه کنید.
آیا بازیابی سریع تر پیچ همیشه زمان چرخه را کوتاه می کند؟
خیر. فقط زمانی چرخه را کوتاه می کند که بازیابی ناتمام، اقدام مجاز بعدی دستگاه را به تأخیر بیندازد. اگر بازیابی از قبل در پنجره همپوشانی موجود به پایان برسد، سریعتر کردن آن ممکن است زمان کل چرخه را بدون تغییر باقی بگذارد.
چرا پیچ می چرخد اما خیلی آرام جمع می شود؟
بررسی کنید که آیا رزین به پیچ می رسد یا خیر، آیا فشار برگشتی تغییر کرده است یا خیر، و آیا سرعت واقعی پیچ با فرمان مطابقت دارد یا خیر. پل زدن تغذیه، سنگ زنی مجدد ناسازگار، شرایط فرآیند و اجزای فرسوده شاخه های احتمالی برای بررسی هستند. چرخش به تنهایی ثابت نمی کند که پیچ مواد کافی را منتقل می کند.
آیا برای رفع کندی ریکاوری باید RPM را افزایش داد؟
فقط پس از بررسی تغذیه، سرعت واقعی، فشار برگشتی و محدودیت های پردازش رزین. هر گونه تغییر را با کیفیت مذاب، دمای واقعی مذاب و تکرارپذیری و همچنین زمان بازیابی قضاوت کنید. از سرعت بیشتر برای پنهان کردن مشکل تغذیه یا سایش حل نشده استفاده نکنید.
آیا حلقه چک نشتی ثابت می کند که کل پیچ فرسوده شده است؟
خیر. آب بندی حلقه چک و انتقال پیچ بشکه عملکردهای متفاوتی دارند. تغییرات بالشتک یا وزن شات را با آزمایش شیر سازنده ماشین بررسی کنید و از بازرسی ابعادی برای تعیین سایش پیچ و بشکه استفاده کنید.
نانهایا برای ارزیابی یک جایگزین به چه چیزی نیاز دارد؟
مدل دستگاه، قطر پیچ و نقشه، درجه رزین و پرکننده، جزئیات دوباره آسیاب، سوابق بازیابی واقعی، تنظیمات سرعت پیچ و فشار برگشتی، سوابق دما و هرگونه اندازه گیری سایش را ارسال کنید. چرخه مورد نیاز و معیارهای جزئی کیفیت را در نظر بگیرید تا جایگزینی کار مشخصی داشته باشد.
با را ادامه دهیدراهنمای انتخاب بشکه پیچ قالب گیری تزریقی، یا بررسی کنیدچک لیست تعویض نوک پیچ و حلقه چکاگر شواهد به مونتاژ جلویی اشاره دارد.