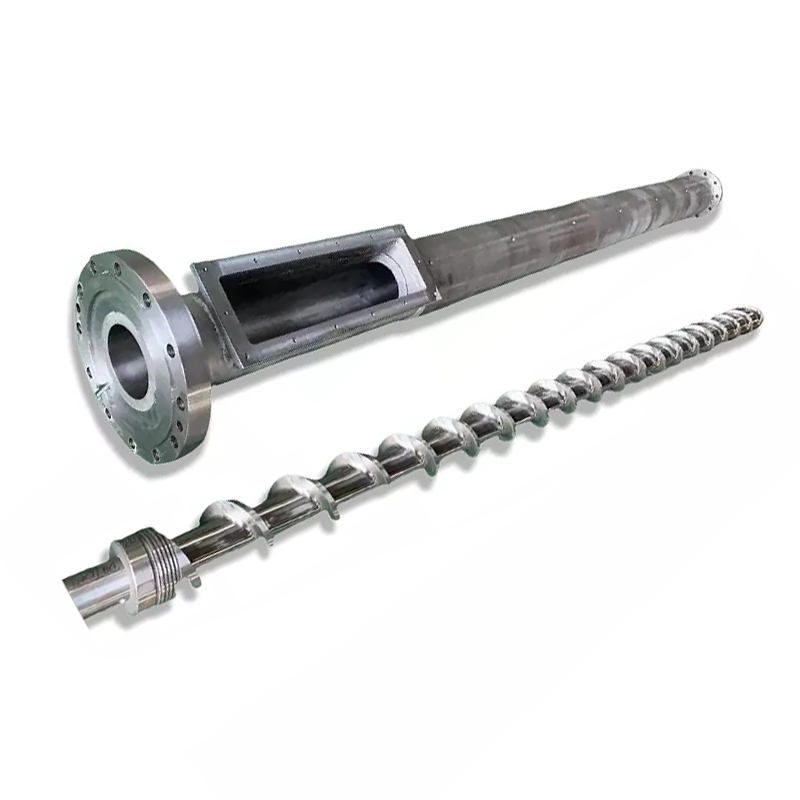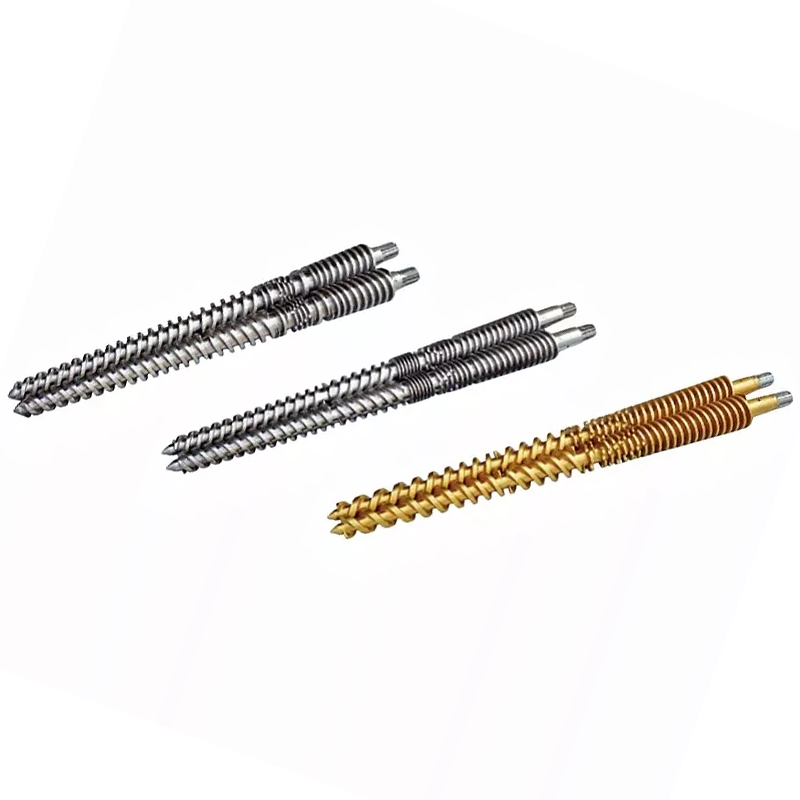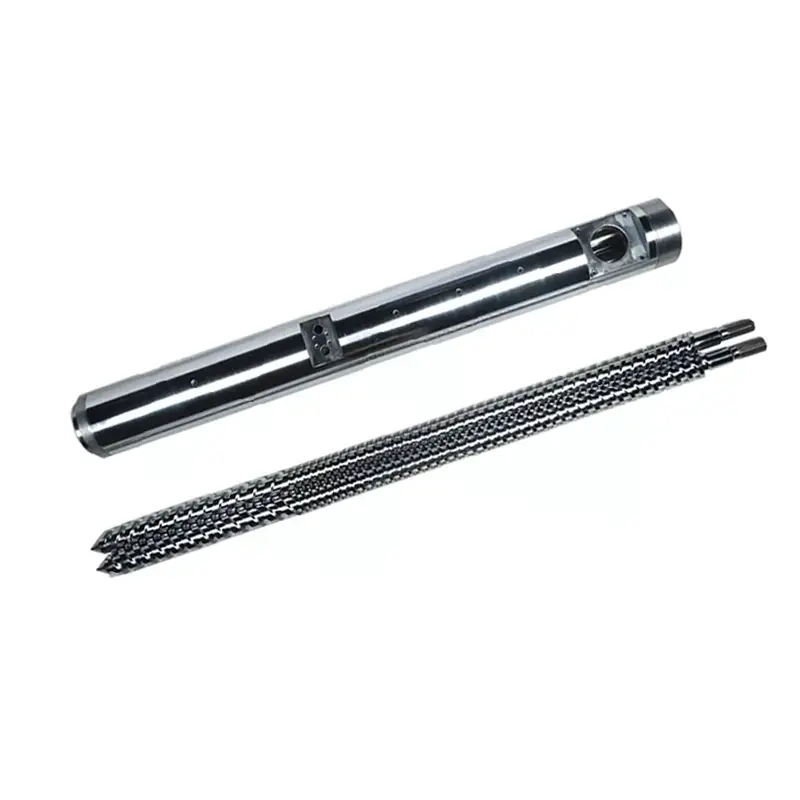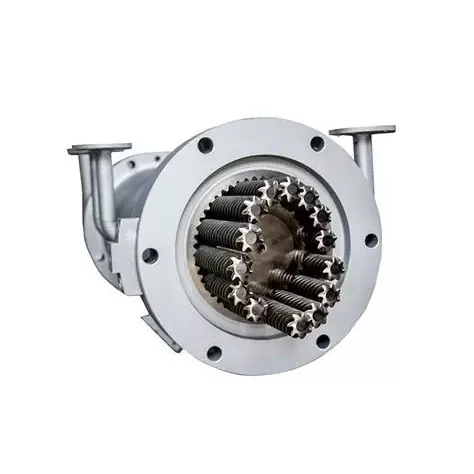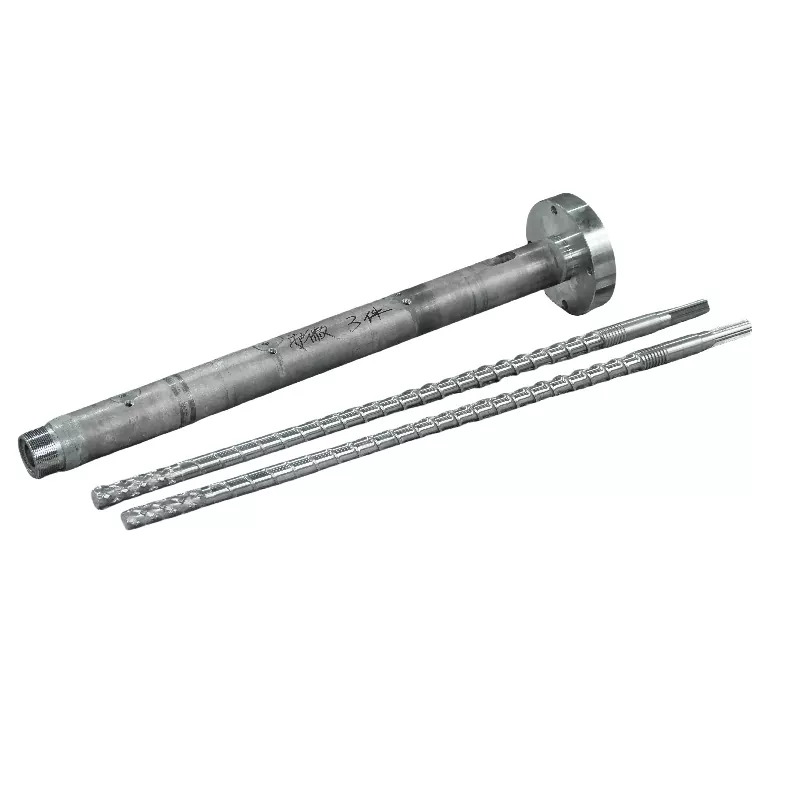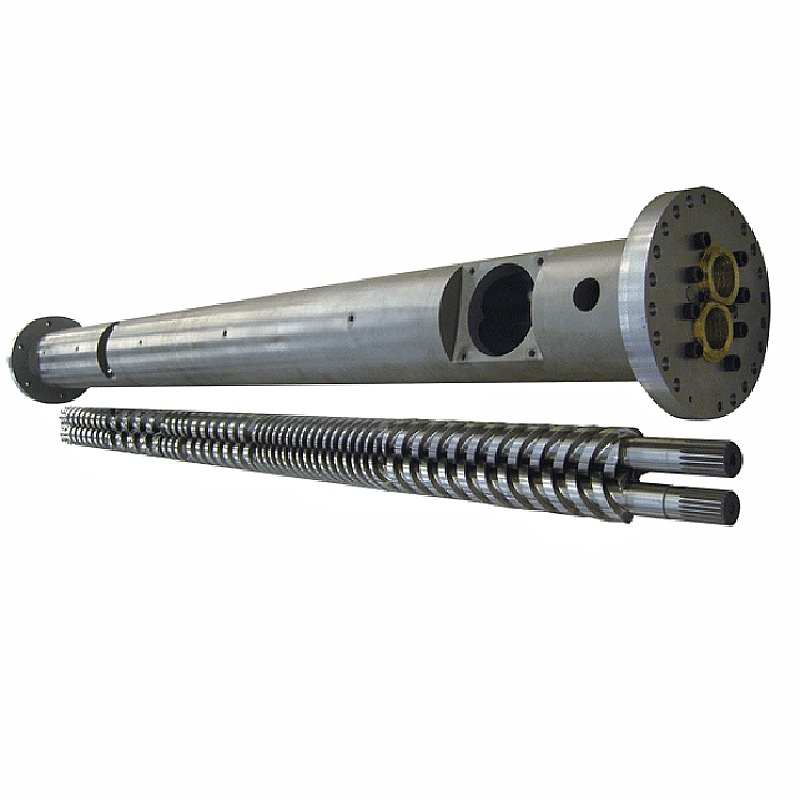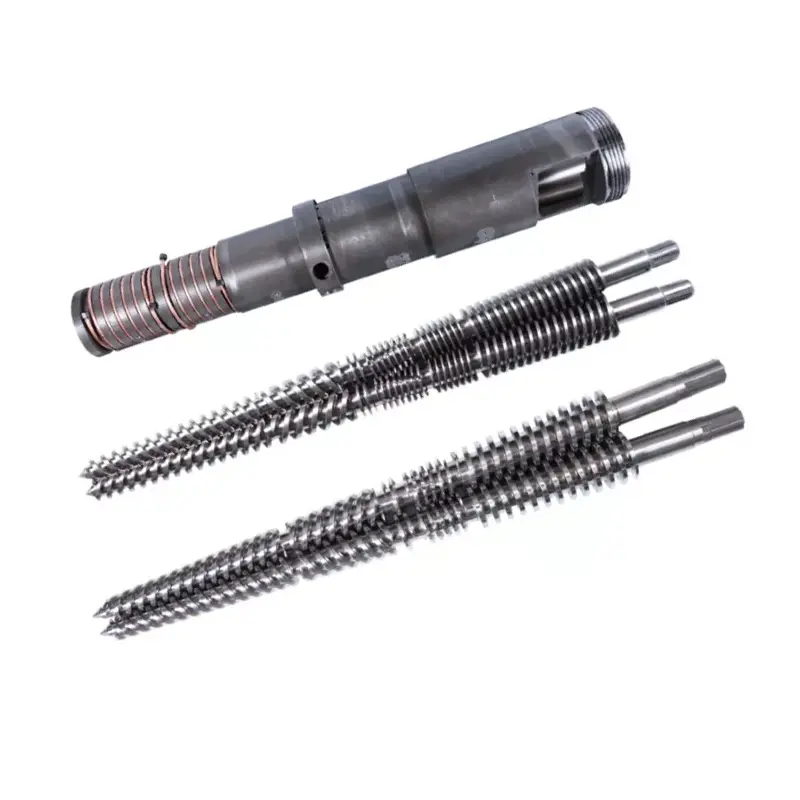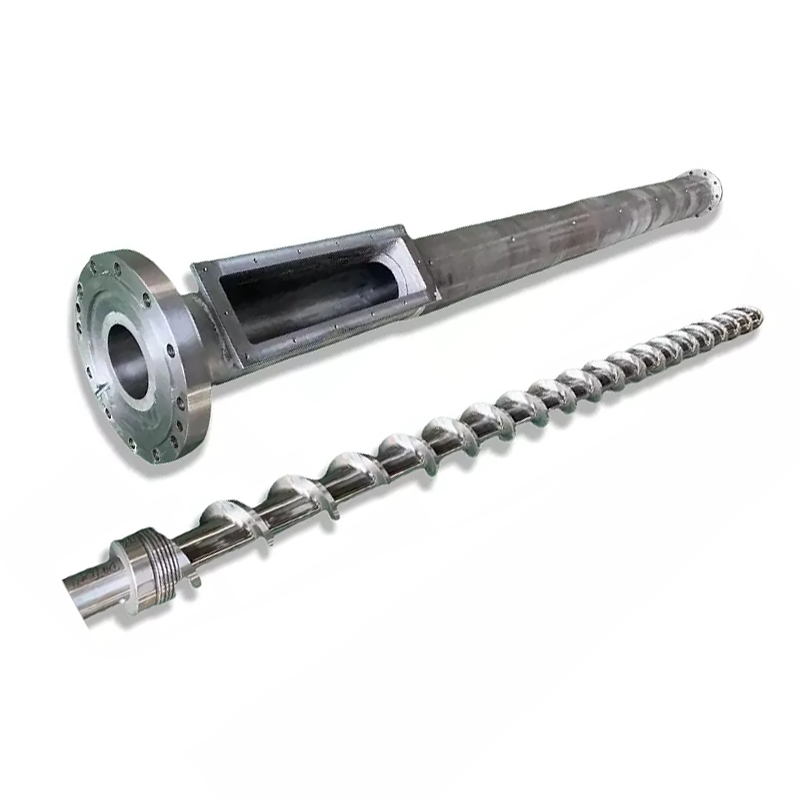
شمابشکه پیچ قالب گیری تزریقیکیفیت ذوب، قوام شات و زمان چرخه را تعیین می کند. در زیر: نحوه انتخاب هندسه و عملیات سطحی برای رزین خود، نحوه نگهداری مجموعه، و نحوه ردیابی عیب به جای تعقیب آن از طریق تنظیمات دستگاه، به پیچ، بشکه یا حلقه چک. پیچهای تزریق نیترید شده 38CrMoAlA ما یک لایه نیترید 0.5-0.8 میلیمتری در 950-1050 HV حمل میکنند، با PE، PP، PS، و ABS مطابقت دارند و تا 30 درصد فیبر شیشه را کنترل میکنند. گذشته از آن، یا روی رزین خورنده، حفره نیاز به پاشش آلیاژ سخت تا 62 HRC دارد. اگر خروجی کاهش یافت و چرخه ها طولانی شد، جدول عیب یابی را قبل از لمس نقطه تنظیم دیگری بخوانید.

بشکه پیچ قالب گیری تزریقی چیست؟
پیچ و بشکه واحد پلاستیک سازی دستگاه قالب گیری تزریقی را تشکیل می دهند. آنها با هم گلولههای جامد را از قیف میگیرند، ذوب میکنند، آنها را به صورت مذاب یکنواخت مخلوط میکنند، یک شات دقیق اندازهگیری میکنند و آن گلوله را به قالب تزریق میکنند. هر قطعه ای که دستگاه شما تولید می کند از این جفت عبور می کند.
قالبکنندهها نازلها را جایگزین میکنند، قالبها را تنظیم میکنند و دما را برای هفتهها قبل از اینکه به واحد پلاستیککننده نگاه کنند، تنظیم میکنند. این دستور معکوس است. هنگامی که پیچ یا بشکه فرسوده میشود، هیچ نقطه تنظیمی روی کنترلکننده، فرآیند را برمیگرداند.
نقش پیچ در پلاستیک سازی
پیچ بیشتر ذوب را انجام می دهد و نه با باندهای گرمکن. گرمای بشکه کمک می کند، اما مکانیسم ذوب غالب استحرارت برشی: پیچ پلیمر را به دیواره بشکه داغ می کشد و اصطکاک درون خود ماده گرما ایجاد می کند. به همین دلیل است که هندسه پیچ دمای مذاب را حتی زمانی که نقاط تنظیم شما حرکت نمی کنند تغییر می دهد.
پیچ نیز شات را متر می کند. می چرخد تا پلاستیک شود، با جمع شدن مذاب در جلوی نوک، جمع می شود و سپس متوقف می شود. فاصله ای که جمع می شود اندازه شات شما است. هر ذوبی که در پروازها به عقب نشت کند یا از حلقه چک عبور کند، آن اندازه گیری را خراب می کند.
در نهایت، پیچ تزریق می شود. چرخش متوقف می شود و مانند یک پیستون به سمت جلو حرکت می کند و به زور از طریق نازل ذوب می شود. این نقش دوگانه، چرخشی و رفت و برگشتی، یک پیچ تزریق را از یک پیچ اکستروژن جدا می کند.
نقش بشکه در انتقال و مهار حرارت
بشکه یک مخزن فشار دقیق با سوراخ گرم شده است. این شامل فشار تزریق است، گرما را از نوارها به پلیمر منتقل می کند و دیواره سختی را فراهم می کند که پیچ مواد را در برابر آن برش می دهد.
سوراخ آن باید گرد، صاف و از نظر ابعاد محکم بماند. هنگامی که سوراخ بیش از حد سایز می شود، فاصله بین پرواز پیچ و دیواره بشکه افزایش می یابد. سپس مذاب به جای حرکت به سمت جلو، در طول پرواز به عقب نشت می کند و نرخ پلاستیک سازی کاهش می یابد.
گرمایش بشکه ای منطقه ای است، معمولاً تغذیه، فشرده سازی و اندازه گیری، که هر کدام دارای کنترلر و ترموکوپل خاص خود هستند. یک ترموکوپل جابجا شده در یک منطقه می تواند مواد را برای ماه ها بپزد در حالی که صفحه نمایش عادی است.
چگونه پیچ و بشکه به عنوان یک سیستم با هم کار می کنند
دو قسمت به صورت یک جفت منطبق عمل می کنند و عددی که جفت را توصیف می کند استفاصله شعاعی: نصف اختلاف بین قطر سوراخ بشکه و قطر پرواز پیچ.
فاصله با طراحی کوچک است. قانون کلی صنعت برای مجموعه جدید تقریباً 0.001 اینچ فاصله در هر طرف برای هر اینچ از قطر پیچ است. روی یک پیچ 60 میلیمتری (حدود 2.36 اینچ)، این پیچ نزدیک به 0.06 میلیمتر در هر طرف فرود میآید. طراحی ساخت شما اقتدار است و همیشه باید عددی باشد که با آن بررسی می کنید.
آن شکاف کوچک کار واقعی را انجام می دهد. پلیمر را مجبور میکند تا به جای لغزش از کنار دیواره بشکه، برش بخورد. فاصله دوبرابر و برش ضعیف می شود، ذوب کند می شود، خروجی کاهش می یابد و دستگاه سعی می کند با گرمایی که نباید نیاز دارد جبران کند.
تعویض یک قطعه به تنهایی به ندرت یک جفت فرسوده را برطرف می کند. یک پیچ جدید در داخل بشکه فرسوده فقط نیمی از فاصله از دست رفته را بازیابی می کند و عدم تطابق قطعه جدید را سریعتر از آنچه که باید می پوشد.
آناتومی یک پیچ قالب گیری تزریقی
یک پیچ تزریق استاندارد به سه ناحیه به اضافه یک مجموعه نوک تقسیم می شود. هر منطقه یک کار دارد، و هر کدام به روشی که شما می توانید تشخیص دهید شکست می خورد.
| منطقه | عمق کانال | شغل | چه شکستی به نظر می رسد |
|---|---|---|---|
| خوراک | عمیق | گلوله ها را بگیرید، آنها را به جلو منتقل کنید | پل زدن، گرسنگی، تغذیه نامنظم، بهبودی ناسازگار |
| فشرده سازی (انتقال) | کم عمق | پلیمر را در مقابل دیواره بشکه فشرده و ذوب کنید | ذوب نشدن، اختلاط ضعیف، این منطقه ابتدا می پوشد |
| اندازه گیری | کم عمق | یک مذاب ثابت را همگن کنید و پمپ کنید | تغییرات شات، افزایش دما |
| نوک و بررسی حلقه | — | در هنگام تزریق در برابر جریان برگشتی آب بندی کنید | دریفت اندازه شات، عکس های کوتاه، از دست دادن بالشتک |
منطقه خوراک
کانال های عمیق گلوله ها را از گلوی قیف می گیرند و آنها را به صورت جامد به جلو می برند. این منطقه زیاد ذوب نمی شود. می رساند.
مشکلات خوراک به عنوان مشکلات ذوب ظاهر می شوند. اگر گلوله ها در گلو پل شوند، یا بخش تغذیه خیلی داغ شود و گلوله ها زود نرم شوند و بچسبند، پیچ گرسنه می ماند. زمان ریکاوری نوسان می کند و اندازه شات به دنبال دارد. قبل از اینکه هندسه را سرزنش کنید، خنک شدن دهانه تغذیه را بررسی کنید.
منطقه فشرده سازی (انتقال).
کانال در طول این بخش کم عمق تر می شود. این کم عمقی، پلیمر را روی دیواره بشکه داغ فشرده می کند و گرمای برشی تولید می کند که ذوب را انجام می دهد.
منطقه فشرده سازی جایی است که سایش متمرکز می شود. فشار در اینجا به اوج خود می رسد و پرکننده های ساینده در اینجا سخت تر می سایند. وقتی یک پیچ فرسوده را اندازه میگیرید، ابتدا اعداد را پیدا میکنید.
منطقه اندازه گیری
کانال های کم عمق و با عمق ثابت مذاب را همگن می کنند و با فشار ثابت به جلو پمپ می کنند. این ناحیه ثبات شات به شات را تعیین می کند.
سایش ناحیه اندازهگیری به صورت تغییر شات و افزایش دمای مذاب در همان نقطههای تنظیم نشان داده میشود. پیچ سخت تر کار می کند تا همان ماده را جابجا کند.
نوک پیچ، حلقه و شیر بدون برگشت را بررسی کنید
مجموعه حلقه چک، که گاهی اوقات شیر بدون بازگشت نامیده می شود، سزاوار توجه بیشتری نسبت به آن است. در نوک پیچ مینشیند و یک کار را انجام میدهد: در حین تزریق آببندی میشود، بنابراین مذاب به جای برگشتن روی پیچ به داخل قالب میرود.
هنگامی که آب بندی متوقف می شود، تنوع اندازه شات، عکس های کوتاه و یک بالشتک ناپدید می شود. قالبکنندهها هفتهها را صرف تنظیم فشار تزریق، زمان نگهداری و دما میکنند و این کار را دنبال میکنند. هیچ کدام کار نمی کند، زیرا مذاب در حال فرار از پشت یک حلقه فرسوده است.
سه سیگنال به طور خاص به حلقه چک اشاره می کنند. بالشتک به جای ثابت ماندن، شات به شات متفاوت است. در حالی که دستگاه بهبودی طبیعی را گزارش میکند، وزن شلیک میشود. و یک فرآیند تکرار شونده ناگهان بدون تغییر در رزین یا تنظیمات نامنظم می شود.
پارامترهای هندسه کلیدی
چهار عدد یک پیچ تزریق را توصیف می کند. آنها را درک کنید، و نقل قول یک تامین کننده دیگر یک جعبه سیاه نیست.
نسبت L/D: تعریف، فرمول و مقادیر توصیه شده توسط رزین
نسبت L/Dطول کار پیچ تقسیم بر قطر خارجی آن است. یک پیچ 22 برابر بیشتر از عرض آن دارای L/D 22:1 است. فرمول به سادگی L بر D تقسیم می شود و نسبت با اندازه مقیاس می شود: یک پیچ 50 میلی متری در 22:1 طول کار 1100 میلی متر دارد.
L/D کنترل می کند که پیچ چقدر فضایی برای ذوب، مخلوط کردن و همگن شدن دارد. طولانی تر ظرفیت ذوب بیشتر و اختلاط بهتر می دهد. کوتاهتر زمان ماندگاری کمتری می دهد که از رزین های حساس به حرارت محافظت می کند.
پیچ های تزریق کوتاه تر از پیچ های اکستروژن هستند. پیچ به جای پمپاژ مداوم، یک شلیک را در یک زمان آماده می کند و مواد بین شلیک ها در لوله می نشیند. درقالب گیری تزریقی نسبت L/Dدر عمل، اکثر ماشینها بین 18:1 و 25:1 قرار میگیرند، و در ماشینهای همه منظوره 20:1 تا 22:1 معمول است.
رزین های حساس به حرارت مانند پی وی سی از انتهای کوتاه تر استفاده می کنند، بنابراین مواد زمان کمتری را گرم می کنند. پلاستیک های مهندسی که نیاز به ذوب کامل دارند، انتهای طولانی تری دارند. راهنمای نسبت L/D ما مبادلات را به طور عمیق پوشش می دهد.
نسبت تراکم: چگونه بر حرارت برشی و کیفیت مذاب تأثیر می گذارد
نسبت تراکمعمق کانال را در منطقه تغذیه با عمق کانال در منطقه اندازه گیری مقایسه می کند. یک پیچ با کانال تغذیه سه برابر عمیق تر از کانال اندازه گیری آن دارای نسبت تراکم 3:1 است.
نسبت تراکم تعیین می کند که پیچ چقدر روی مواد کار می کند. تراکم بالاتر به معنای برش بیشتر، گرمای مکانیکی بیشتر و ذوب تهاجمی تر است. فشرده سازی کمتر با پلیمر به آرامی برخورد می کند.
آن را با رزین تطبیق دهید، نه با ارجحیت برای یک عدد بزرگتر. پلی الفین های با ویسکوزیته پایین برای ذوب شدن تمیز نیاز به برش مثبت دارند. رزین های حساس به حرارت مانند PVC، PC و POM تحت برش تجزیه می شوند که پلی اتیلن از بین می رود. راهنمای نسبت تراکم ما در محدوده ها کار می کند.
عمق پرواز، عرض کانال و تاثیر آنها بر خروجی
نسبت تراکم یک نسبت است و دو پیچ با نسبت یکسان می توانند رفتار متفاوتی داشته باشند. اعماق مطلق مهم است.
یک کانال اندازه گیری عمیق مواد بیشتری را در هر دور جابجا می کند و سرعت پلاستیک سازی را افزایش می دهد، اما به طور کامل مخلوط می شود و ذوب یکنواخت کمتری ایجاد می کند. یک کانال اندازه گیری کم عمق بهتر مخلوط می شود و دمای ثابت تری را با خروجی کمتر در هر دور ارائه می دهد.
عرض پرواز و زاویه مارپیچ بر راندمان انتقال و برشی که مواد در زمین پرواز می بیند تأثیر می گذارد. اینها جزئیات طراحی هستند که شما با توصیف فرآیند خود برای طراح پیچ مشخص می کنید، نه اعدادی که باید از جدول انتخاب کنید.
رابطه قطر پیچ و اندازه شات
قطر پیچ ظرفیت شلیک دستگاه را تعیین می کند. یک پیچ بزرگتر حجم بیشتری را به ازای هر میلی متر حرکت رو به جلو جابجا می کند، بنابراین شات بزرگتری ارائه می دهد.
قانون عملی یک نوار راحتی است، نه یک محدودیت سخت. شلیکی را اجرا کنید که از کسری کوچکی از ظرفیت بشکه استفاده می کند و مواد برای مدت طولانی در بشکه می نشینند و در گرما می چرخند و تخریب می شوند. تقریباً با ظرفیت کامل کار کنید و بالشتک مورد نیاز برای بسته بندی ثابت را از دست خواهید داد.
اکثر قالبها شلیک را جایی در وسط محدوده قابل استفاده لوله هدف قرار میدهند. اگر قطعه شما خارج از آن باند قرار دارد، تعمیر صحیح قطر پیچ متفاوت است، نه تنظیم سخت تر دستگاه.
در اینجا جدول ابعاد منتشر شده ما است که نشان می دهد چگونه ظرفیت شلیک پیچ و اندازه لوله را در محدوده ای که می سازیم ردیابی می کند. از آن برای مکان یابی دستگاه خود استفاده کنید، یا اینکه قطری را که یک تامین کننده از شما نقل می کند، بررسی کنید.
| شوت (g) | پیچ Ø × طول (میلی متر) | طول بشکه Ø × (میلی متر) |
|---|---|---|
| 30-90 | 900×30 | ف85 × 860 |
| 60-125 | Φ35 × 910 | ف85 × 860 |
| 100-150 | Φ38 × 935 | ف95 × 900 |
| 125-160 | Φ40 × 980 | ف95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | 80 × 2000 | Φ180 × 1805 |
| 125-200 | 85 × 2300 | Φ190 × 1900 |
| 200-300 | 90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | 3010 × 130 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
دو چیز را باید از آن خواند. ظرفیت شلیک با قطر بالا می رود، همانطور که فیزیک می خواهد. و قطر بیرونی بشکه با آن رشد میکند، به همین دلیل است که پیچ بزرگتر هرگز ارتقای رایگان ندارد: این یک کلاس اندازه ماشین متفاوت است.
انواع پیچ های تزریق: به کدام یک نیاز دارید؟
پنج خانواده پیچ تقریباً همه کاربردهای تزریق را پوشش می دهند. نوع مناسب به رزین شما و آنچه که قسمت شما می خواهد بستگی دارد.
| نوع پیچ | کاری که انجام می دهد | بهترین برای | ضعف |
|---|---|---|---|
| هدف عمومی (GP) | تک پرواز، سه منطقه استاندارد | PE، PP، PS، ABS، اکثر رزین های کالا | هندسه سازش. با رزین های سخت مبارزه می کند |
| مانع | پرواز دوم بستر جامد را از حوضچه مذاب جدا می کند | ذوب بهتر، خروجی بالاتر، قطعات حساس به ذوب نشدن | هزینه بیشتر؛ بیش از حد در رزین های آسان |
| مخلوط کردن / ترکیب کردن | بخش های مخلوط کردن Maddock یا پین را اضافه می کند | مستربچ رنگ، ترکیبات پر شده، قطعات حساس به رگه | برش اضافی؛ برای رزین های حساس به حرارت اشتباه است |
| دارای تهویه (دو مرحله ای) | منطقه رفع فشار به اضافه پورت هواکش مواد فرار را از بین می برد | رزین های هیگروسکوپی که در آن خشک کردن غیر عملی است | مجتمع؛ دریچه در صورت عدم تطابق می تواند آب دهان را از بین ببرد |
| مخصوص PVC | فشرده سازی کم، سطوح صیقلی، بدون لکه های مرده | پی وی سی سخت و انعطاف پذیر | هدفمند؛ یک پیچ همه منظوره نیست |
پیچ همه منظوره (GP): رایج ترین، بهترین برای؟
پیچ GP یک سازش و خوب است. PE، PP، PS و ABS را به طور قابل قبولی اجرا می کند، که بیشتر قالب گیری کالا را پوشش می دهد. ماشینسازان آن را بهصورت استاندارد ارسال میکنند زیرا زمانی که نمیدانند چه چیزی را اجرا خواهید کرد، ایمنترین پیشفرض است.
زمانی که رزین سخت می شود، سازش برای شما هزینه دارد. پیچ GP روی نایلون پر از شیشه به سرعت ساییده می شود. پیچ GP روی پی وی سی سفت و سخت باعث تخریب مواد می شود. یک پیچ GP که برای حداکثر خروجی فشار داده میشود روی یک قطعه جدار نازک، ذوبنشدهها را ایجاد میکند. هنگامی که هر یک از این موارد فرآیند شما را توصیف می کند، یک پیچ هدفمند هزینه خود را به تنهایی پرداخت می کند.
پیچ مانع: جداسازی و همگنی بهتر مذاب
یک پیچ مانع پرواز دوم را از طریق منطقه ذوب اضافه می کند. این پرواز به طور فیزیکی گلوله های جامد باقیمانده را از مذابی که قبلاً تشکیل شده است جدا می کند و جامدات را در مقابل دیواره بشکه داغ که در آنجا به ذوب شدن ادامه می دهند، فشرده نگه می دارد.
بدون مانع، ذرات جامد در داخل حوضچه مذاب، عایق بندی شده از دیوار، پنهان می شوند و می توانند به صورت ذوب نشده تا نازل زنده بمانند. با یکی، ذوب کامل تر و سازگارتر تمام می شود.
نتیجه یکنواختی مذاب بهتر در خروجی یکسان یا بالاتر است که به صورت ذوب کمتر، کنترل شات دقیق تر و پنجره فرآیند گسترده تر نشان داده می شود. قالبگیرانی که بستهبندیهای دیواره نازک، قطعات نوری یا هر چیز دیگری را که به ذوب شدن حساس نیست استفاده میکنند، باید نام یکی را بخواهند.
پیچ مخلوط / ترکیب: برای مواد مستربچ پر شده و رنگی
پیچ های مخلوط کن یک بخش اختلاط اختصاصی، معمولاً نزدیک نوک اضافه می کنند. بخش های مادوک (فلت دار) ذوب را از طریق شکاف های باریک وادار می کنند و ذرات ذوب نشده را توسط برش می شکنند. میکسرهای پین تقسیم می شوند و جریان را دوباره ترکیب می کنند و رنگ و پرکننده را توزیع می کنند.
زمانی که رگه های رنگی یک مشکل کیفی است، زمانی که پراکندگی مستربچ اهمیت دارد، یا زمانی که توزیع پرکننده عملکرد بخشی را افزایش می دهد، از یکی استفاده کنید. این مبادله برشی اضافه شده است، که باعث میشود بخشهای اختلاط برای رزینهای حساس به حرارت که از قبل به حد تخریب خود نزدیک شدهاند، انتخاب اشتباهی باشند.
پیچ تهویه / گاز زدایی: برای رزین های رطوبت سنجی
یک پیچ هواکش دو مرحله اجرا می شود. مرحله اول ذوب می شود، سپس کانال به طور ناگهانی عمیق می شود و فشار مذاب را در یک دریچه دریچه بریده شده در بشکه به نزدیک صفر می رساند. رطوبت و مواد فرار اغلب در خلاء از آنجا خارج می شوند. سپس مرحله دوم مذاب را برای تزریق مجدداً تحت فشار قرار می دهد.
این برای رزین های رطوبت سنجی که در آن خشک کردن غیر عملی یا غیرقابل اعتماد است، کار می کند. همچنین خطر دارد: در صورت عدم تطابق دو مرحله، مذاب به جای گاز از دریچه دریچه خارج می شود. یک پیچ هواکش و یک بشکه هواکش باید با هم طراحی شوند، به همین دلیل است که آنها به عنوان یک مجموعه مشخص می شوند و به طور معمولی نصب نمی شوند.
طراحی پیچ مخصوص PVC: چرا پیچ های استاندارد با PVC شکست می خورند
پی وی سی سفت و سخت یک پیچ استاندارد را به دو صورت در یک زمان مجازات می کند. تحت برش تجزیه می شود و کلرید هیدروژن آزاد می کند که سپس فولادی را که روی آن قرار دارد خورده می شود. آسیب قبل از مشاهده عیب توسط اپراتور شروع می شود.
یک پیچ پی وی سی به هر دو تهدید پاسخ می دهد. فشرده سازی کم برش را ملایم نگه می دارد. سطوح صیقلی و هندسه عاری از لکه های مرده مانع از راکد ماندن و پختن مواد می شود. این مجموعه تقریباً همیشه به مقاومت در برابر خوردگی در درمان سطح نیاز دارد، نه تنها به مقاومت در برابر سایش. ماراهنمای بشکه پیچ پی وی سیشیمی و ما را پوشش می دهدبشکه های پیچ دوقلو مخروطیPVC را در سمت اکستروژن قرار دهید.
نحوه انتخاب بشکه پیچ مناسب برای رزین
انتخاب رزین هر تصمیم دیگری را در صفحه هدایت می کند: هندسه، فولاد و سطح. جدول را بخوانید، سپس یادداشت های زیر آن را بخوانید، زیرا یادداشت ها حاوی هشدار هستند.
| رزین | L/D معمولی | نسبت تراکم معمولی | نوع پیچ | یادداشت های ویژه |
|---|---|---|---|---|
| PP / PE | 20:1 - 22:1 | 2.5:1 - 3.5:1 | پزشک عمومی یا مانع | بخشنده. برای ذوب شدن تمیز به برش مثبت نیاز دارد |
| PS / HIPS | 20:1 - 22:1 | 1.8:1 - 2.5:1 | GP | ویسکوزیته کم، به راحتی ذوب می شود. مخلوط کردن ملایم روی HIPS |
| ABS | 20:1 - 24:1 | 2.0:1 - 2.5:1 | پزشک عمومی یا مانع | بی شکل. گرمای برشی را تماشا کنید، رگه ها به راحتی نشان داده می شوند |
| کامپیوتر و پلاستیک های مهندسی | 22:1 - 25:1 | 2.0:1 - 2.5:1 | مانع یا GP، برش کم | دمای ذوب بالا، پنجره باریک. L/D طولانی تر، فشرده سازی ملایم |
| پی وی سی سفت و سخت | 18:1 - 20:1 | 1.6:1 - 2.5:1 | مخصوص PVC | مقاومت در برابر خوردگی اختیاری نیست. مدت اقامت کوتاه |
| PVC انعطاف پذیر | 18:1 - 20:1 | 2.0:1 - 2.8:1 | مخصوص PVC | بیشتر بخشنده تا سفت و سخت، هنوز هم خورنده |
| PET (پریفرم) | 20:1 - 24:1 | اندازه گیری کم و دقیق | PET هدفمند | آن را خشک کنید یا از بین ببرید. برش کم، حداقل اقامت، سطوح صیقلی |
| POM (استال) | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP، برش کم | در صورت گرم شدن بیش از حد به شدت تخریب می شود. کنترل دقیق دما |
| پر از شیشه / ساینده | هر رزین پایه | هر رزین پایه | نوع پایه + سطح سخت | هندسه از رزین پایه پیروی می کند. راسطحچیزی است که تغییر می کند: دو فلزی شوید |
نحوه استفاده از این جدول:اینها محدوده های معمولی منتشر شده و نقاط شروع هستند، نه مشخصات. دستگاه شما، درجه شما، قطعه و خروجی شما اعداد را تغییر می دهند. یک طراح پیچ هندسه نهایی را در برابر فرآیند واقعی شما تأیید می کند. هرگز از یک جدول عمومی بدون آن مکالمه سفارش ندهید.
PP و PE: نیمه کریستالی، برشی متوسط
پلی الفین ها مورد آسانی هستند. آنها برشی را تحمل می کنند، روی یک پنجره پهن ذوب می شوند و پیچ GP را می بخشند. فشرده سازی متوسط تا بالاتر به خوبی جواب می دهد، زیرا این رزین های با ویسکوزیته پایین به جای لغزش از طریق نیمه مذاب به برش مثبت برای ذوب شدن تمیز نیاز دارند.
خروجی را به سختی روی دیوارهای نازک فشار دهید، و یک پیچ مانع با ارائه یک مذاب کامل تر با همان سرعت، هزینه خود را به دست می آورد.
ABS و PS: آمورف، گرمای برشی را تماشا کنید
رزین های آمورف به جای ذوب شدن در نقطه تیز، در یک محدوده نرم می شوند. PS با فشرده سازی کم کار می کند زیرا به راحتی ذوب می شود. ABS به مراقبت بیشتری نیاز دارد: هنگامی که تحلیل میرود رگهها و لکهها را نشان میدهد و گرمای برشی معمولاً دلیل آن است.
اگر قطعات ABS رگه ای دارند و نقطه تنظیم شما درست به نظر می رسد، قبل از مشکوک شدن به خشک کن به برش مشکوک شوید. نسبت تراکم تهاجمی روی یک رزین آمورف حساس به حرارت، عیوب خود را ایجاد می کند.
کامپیوتر و پلاستیک های مهندسی: دمای بالا، L/D طولانی تر
PC، نایلون، PBT، و خویشاوندان آنها ذوب می شوند و نزدیک به آن تخریب می شوند. آنها نیاز به ذوب کامل دارند، که برای L/D طولانیتر بحث میکند، اما زمان اقامت را نیز مجازات میکنند، که مخالف نگه داشتن مذاب در یک بشکه بزرگ است.
رزولوشن L/D با فشرده سازی ملایم و یک عکس با اندازه مناسب طولانی تر است. اندازه شات را در رایانه شخصی اشتباه بگیرید و مواد در گرما می چرخند تا زرد شوند، مهم نیست پیچ چقدر خوب است.
صلب و انعطاف پذیر PVC: مقاومت در برابر خوردگی حیاتی است
همه چیز در مورد PVC در مورد انتخاب اعمال می شود. پی وی سی سفت و سخت در انتهای پایین L/D و فشرده سازی قرار می گیرد، زیرا زمان و برش هر دو دشمن یکدیگر هستند. عملیات سطح باید در برابر خوردگی مقاومت کند، نه فقط در برابر سایش، و این امر انتخاب آلیاژ را در داخل بشکه دو فلزی تغییر می دهد.
PET و POM: برش کم، کنترل دقیق دما
PET رطوبت سنجی است. آب موجود در مذاب زنجیرههای پلیمری را هیدرولیز میکند، ویسکوزیته ذاتی را کاهش میدهد و در حالی که به نظر میرسد دستگاه خوب کار میکند، پیشفرمهای شکننده و کدر میدهد. رزین را به درستی خشک کنید، برش کم را اجرا کنید، محل اقامت را کوتاه نگه دارید و سطوح صیقلی را مشخص کنید تا رسوبات تشکیل نشوند.
POM فشرده سازی معمولی را تحمل می کند اما در صورت گرم شدن بیش از حد به شدت تخریب می شود و محصولات تخریب آن خطرناک هستند. کنترل دما و نظم زمان اقامت بیشتر از هندسه هوشمندانه اهمیت دارد.
مواد پر شیشه و ساینده: خط 30٪
در اینجا واضح ترین قانون در صفحه وجود دارد، و این یک عدد است، نه یک احساس.الیاف شیشه تا 30٪: مجموعه نیترید 38CrMoAlA آن را کنترل می کند.ما پیچهای تزریق نیترید شده خود را دقیقاً برای آن میسازیم و درجهبندی میکنیم، خاموش و تمپر شده، سپس با گاز نیترید شده تا یک محفظه 0.5-0.8 میلیمتری در 950-1050 HV.
بالای 30 درصد شیشه، یا با پرکننده معدنی و ضد شعله در بالا، سطح باید تغییر کند.محفظه نیترید شده یک لایه انتشار است و پرکننده ساینده خیلی زودتر از آنچه که فولاد زیر آن سزاوار است از آن عبور می کند.
آن وقت است که یکبشکه پیچ دو فلزیدیگر بهروزرسانی نمیشود و به مشخصات صحیح تبدیل میشود: آلیاژ سخت، دایره کامل اطراف ناحیه سایش مته را پاشیده و سختی داخلی را به 62 HRC رساند. هندسه همچنان از رزین پایه پیروی می کند. فقط سطح تغییر می کند. ماراهنمای دو فلزی در مقابل نیتریداز طریق منطق هزینه کار می کند.
انواع بشکه، مواد، و عملیات سطح
بشکه به طور چشمگیری شکست نمی خورد. بی سر و صدا باز می شود و خروجی شما را با خود می برد. مواد و سطح تعیین می کنند که چقدر طول می کشد.
بشکه فولاد نیترید استاندارد: کاربردها و محدودیت ها
نیتروژن نیتروژن را در سطح فولاد پخش می کند و یک کیس سخت را تشکیل می دهد. ما پیچ های تزریق 38CrMoAlA خود را در دمای 500 تا 560 درجه سانتیگراد نیترید می کنیم و یک لایه نیترید شده به ضخامت 0.5-0.8 میلی متر در 950-1050 HV تولید می کنیم. این مقاومت در برابر سایش را 30 تا 40 درصد نسبت به فولاد تصفیه نشده افزایش می دهد.
فولاد پایه ابتدا خاموش و تمپر می شود که به خودی خود مقاومت برشی را تا 50 درصد افزایش می دهد. این دو مرحله با هم، عمری بین 10000 تا 20000 ساعت روی رزین های غیر خورنده مانند PE و PP می دهند.
حد آن عمق مورد است. هنگامی که سایش از لایه نیترید شده عبور می کند، هسته نرم تر زیر آن به سرعت ساییده می شود. ما پیچ های تزریق نیترید خود را برای ترکیبات تقویت شده با الیاف شیشه تا 30 درصد ارزیابی می کنیم (مثلاً PA به علاوه الیاف شیشه). بالاتر از آن، یا روی رزین های خورنده، محفظه نیترید شده منسجم است و سطح باید تغییر کند.
بشکه دو فلزی: ساخت و ساز، هزینه، و زمانی که نتیجه می دهد
یک بشکه دو فلزی بدنه فولادی آلیاژی را نگه می دارد و یک آلیاژ سایش جداگانه را در سوراخ ذوب می کند. روی بشکههای خود، آلیاژ سخت را در اطراف دایره کامل منطقه سایش سوراخ میپاشیم و سختی داخلی را به 62 HRC میرسانیم.
این نوعی محافظت از نیتریدینگ است. یک مورد نیترید شده یک لایه انتشار است که در کسری از میلی متر اندازه گیری می شود. سوراخ آلیاژی اسپری شده یا ذوب شده لایه ای از فلز مختلف است و پرکننده ساینده باید از همه آن عبور کند.
آلیاژ برای تهدید انتخاب شده است. سطوح غنی از کاربید و تنگستن کاربید در برابر سایش ناشی از پرکننده های شیشه و معدنی مقاومت می کنند. آلیاژهای نیکل دار در برابر خوردگی پی وی سی و ترکیبات مقاوم در برابر شعله مقاومت می کنند. آلیاژ اشتباهی را انتخاب کنید و برای بشکه دو فلزی که مشکل اشتباه را حل می کند هزینه پرداخت کرده اید.
هر زمان که خوراک شما ساینده یا خورنده باشد، نتیجه می دهد. محاسبات ساده است: اگر یک مجموعه دو فلزی چندین برابر یک نیترید شده روی مواد شما دوام بیاورد، قیمت خرید بالاتر به هزینه کمتر در سال تقسیم می شود، قبل از اینکه ضایعات و زمان های خرابی را که از آن اجتناب می کنید حساب کنید.
بشکه تقسیم شده در مقابل یکپارچه: انعطاف پذیری در مقابل دقت
بشکه یکپارچه (یک تکه) از یک بدنه ماشینکاری می شود. صافی و تمرکز را به بهترین نحو حفظ میکند، و برای قالبگیری تزریقی، که در آن دقت، قوام شات را ایجاد میکند، هنجار است.
بشکه های تکه تکه شده از قسمت ها به یکدیگر پیچ می شوند، که اجازه می دهد یک بخش فرسوده بدون از بین رفتن کل بشکه جایگزین شود، و اجازه می دهد تا درگاه های هواکش به طور انعطاف پذیر قرار گیرند. تجارت هم تراز است: هر مفصل فرصتی برای ناهماهنگی است، و ماشین های تزریق نسبت به اکسترودرهای مرکب نسبت به آن کمتر می بخشند.
فولاد پایه و گزینه های سطحی که روی آن قرار می گیرند
38CrMoAlAفولاد پایه ای است که ما پیچ های تزریق خود را از آن ماشین می کنیم و به دلایلی پیش فرض صنعت است. شیمی کروم-مولیبدن-آلومینیوم آن برای نیتریدینگ طراحی شده است: آلومینیوم نیتریدهای سخت و پایداری را در بدنه تشکیل می دهد در حالی که هسته سخت می ماند.
فولاد پایه بار مکانیکی را حمل می کند. سطح بالای آن فرسودگی را می گیرد و این همان جایی است که انتخاب واقعی نهفته است. به عنوان یکسازنده بشکه پیچما محدوده کامل سطح را ارائه می دهیم و هر یک به تهدید متفاوتی پاسخ می دهد:
- نیتریدینگ- لایه 0.5-0.8 میلی متر در 950-1050 HV. رزین های تمیز، فیبر شیشه ای تا 30٪.
- سطح دو فلزی- آلیاژ سخت ذوب شده در اطراف ناحیه سایش مته، سوراخ تا 62 HRC. وظیفه ساینده و خورنده.
- پاشش کاربید تنگستن- برای سخت ترین موارد سایش.
- آبکاری کروم- یک سطح صاف و سازگار با رهاسازی. به تغییر رنگ و چسبندگی کمک می کند، نه با سایش شدید.
- فولاد ضد زنگ- هنگامی که مقاومت در برابر خوردگی یا خلوص مواد منجر به نیاز به جای سایش می شود.
راهنمای مواد بشکه پیچ ما فولادهای پایه را به طور کامل مقایسه می کند.
مقایسه درمان های سطحی
| مواد / درمان | سختی | مقاومت در برابر سایش | مقاومت در برابر خوردگی | بهترین برای |
|---|---|---|---|---|
| 38CrMoAlA، نیترید شده | 950-1050 HV، لایه 0.5-0.8 میلی متر | خوب | متوسط | PE، PP، PS، ABS؛ الیاف شیشه تا 30٪. پیش فرض اقتصادی |
| سطح دو فلزی | سوراخ تا 62 HRC | عالی | خوب | شیشه پر شده بالای 30٪، پر از مواد معدنی، دوباره آسیاب، ساینده |
| پاشش کاربید تنگستن | خیلی بالا | عالی | خوب | سخت ترین موارد سایش |
| سطح آلیاژ پایه نیکل | در هر فرمول انتخاب شده است | خوب | عالی | پی وی سی، فلوروپلیمرها، بازدارنده های شعله |
| آبکاری کروم سخت | سخت، بسیار نازک | متوسط | خوب | آزاد شدن صاف، تغییر رنگ آسان تر، ضد چسبندگی |
| فولاد ضد زنگ | در هر درجه | متوسط | عالی | کاربردهای خوردگی یا خلوص رهبری |
سطح را برای کثیف ترین تغذیه مشخص کنید که خط در واقع اجرا می شود، نه تمیزترین. مشخص کردن کیس تمیز رایجترین روشی است که یک مجموعه جدید زود از بین میرود.
تعمیر و نگهداری: چگونه می توان هر ساعتی را که مجموعه می تواند ارائه دهد به دست آورد
تعمیر و نگهداری سایش را معکوس نمی کند. این شما را از افزودن سایش قابل اجتناب به انواع غیرقابل اجتناب باز می دارد و به شما داده هایی را می دهد تا جایگزینی را به جای واکنش به آن برنامه ریزی کنید.
چک لیست بازرسی روتین
| فرکانس | چه چیزی را بررسی کنیم | چرا |
|---|---|---|
| هر شیفت | دمای مذاب در مقابل نرمال، زمان بازیابی، قوام بالشتک، بار موتور | اینها قبل از ظاهر شدن نقص ها منحرف می شوند |
| هر ماده یا تغییر رنگ | پاکسازی کامل؛ پاکسازی را برای لکه های سیاه یا مواد تخریب شده بررسی کنید | لکه به معنای نقاط مرده یا تخریب در جایی است |
| ماهانه | ترموکوپل ها و باندهای بخاری را بررسی کنید. خنک کننده خوراک گلو را بررسی کنید | یک حسگر جابجا شده مواد را برای ماه ها بدون توجه می پزد |
| هر زمان که پیچ خارج شد | OD پرواز و ID سوراخ بشکه را در موقعیت های مشخص شده اندازه گیری کنید. حلقه چک را بازرسی کنید | پیچ از قبل خارج شده است. ده دقیقه اندازه گیری داده رایگان است |
| حداقل سالانه (عملکرد ساینده یا خورنده) | کشش برنامه ریزی شده: اندازه گیری سایش کامل، بررسی تراز، ثبت خوانش ها | پر شده، پی وی سی و ریس ریند ست ها بسیار سریعتر از رزین تمیز می پوشند |
روش پاکسازی مناسب هنگام تغییر رزین یا رنگ
قبل از هر توقف و هر تغییر مکان، بدون استثنا برای روزهای شلوغ، پاکسازی کنید. موادی که در داخل بشکه خنک میشوند تحلیل میروند، روی سطوح پخته میشوند و بعداً به صورت لکههای سیاه در قسمت مشتری برمیگردند.
از یک ترکیب تصفیه کننده تجاری برای تغییر رنگ، برای خاموش کردن و قبل از تغییر به یک پلیمر حساس به حرارت استفاده کنید. ویرجین PE یا PP انتقال معمول بین مواد سازگار را انجام می دهد. رزینهای با دمای بالا مانند PC و PMMA سختتر نگه میدارند و نیاز به پاکسازی شدیدتری دارند.
قبل از خاموش شدن، نه تنها قبل از راه اندازی، آن را پاکسازی کنید. آنچه در یک بشکه خنک کننده رها می کنید به مشکلی تبدیل می شود که در راه اندازی بعدی با آن مبارزه می کنید.
نحوه اندازه گیری فاصله پیچ به بشکه
این اندازه گیری است که نظر را به واقعیت تبدیل می کند و بیشتر مغازه ها از آن صرف نظر می کنند.
- پیچ را بکشید و تمیز کنید.داغ، با ابزار برنجی یا مسی. هرگز اسکرابرهای فولادی که سطح درمان شده را که پیچ به آن بستگی دارد، برش ندهید.
- علامت گذاری موقعیت های اندازه گیریدر طول کار: حداقل تغذیه، انتقال و اندازه گیری.
- OD پرواز را اندازه گیری کنیدبا یک میکرومتر بیرونی در هر موقعیت، اندازه گیری در چندین نقطه اطراف محیط برای گرفتن سایش ناهموار.
- شناسه سوراخ بشکه را اندازه گیری کنیدبا یک سنج مته سوراخ در موقعیت ها و عمق های مشابه.
- محاسبه فاصله شعاعی:OD پرواز را از ID سوراخ کم کرده و بر دو تقسیم کنید.
- مقایسه با طراحی ساختو هر خواندن را با تاریخ و ساعت اجرا ثبت کنید.
نتیجه را بر اساس اعتبار اصلی تفسیر کنید، نه با یک عدد جهانی. یک قانون مفید در فروشگاه: هنگامی که فاصله تقریباً دو برابر ارزش ساخت افزایش یافته است، یا زمانی که خروجی با همان سرعت پیچ به میزان قابل توجهی کاهش یافته است، برنامه ریزی جایگزینی را شروع کنید. راهنمای اندازه گیری گام به گام ما این روش را با جزئیات کامل پوشش می دهد.
برنامه تمیز کردن و انواع ترکیبات پاکسازی
ترکیب را با کار مطابقت دهید. اسکراب پاک کننده مکانیکی (بدون ساینده) با ویسکوزیته بالا. پاکسازی های شیمیایی به مواد و کربن تخریب شده حمله می کنند. پاکسازیهای کفساز گسترش مییابند تا به نقاط مردهای برسند که جریان آرام از دست میدهد.
فواصل تمیز کردن عمیق به رزین بستگی دارد. پلیمرهای با دمای بالا، کربن را سریعتر میسازند و به پاکسازی عمیقتر مکرر نیاز دارند. هر کاری را که میدوید، به جای اینکه منتظر بمانید تا لکههای سیاه آن را برای شما برنامهریزی کنند، این فاصله زمانی را در یک برنامه نگه دارید.
زمان تعمیر در مقابل زمان تعویض
هزینه هر سال خدمات را مقایسه کنید، نه دو برچسب قیمت را. بازسازی که هزینه آن نصف است، اما یک سوم از سال را باز می گرداند، گزینه گران قیمتی است.
تعمیر به سمت راست خم می شودهنگامی که سایش ابعادی و متوسط است، فلز پایه سالم است، این اولین بازسازی است و هندسه همچنان با رزین شما مطابقت دارد.
جایگزینی به سمت راست متمایل می شودهنگامی که خوردگی عمیق شده است، زمانی که پیچ قبلاً بازسازی شده است، زمانی که مواد شما تغییر کرده و هندسه قدیمی دیگر مناسب نیست، یا زمانی که مجموعه یک اندازه معمولی است که قیمت تعویض آن نزدیک به قیمت تعمیر است.
راهنمای تعمیر و تعویض ما جدول تصمیم گیری کامل را نشان می دهد.
نگهداری و جابجایی مناسب بشکه های پیچ یدکی
یک ست یدکی تنها زمانی مفید است که در زمان نیاز صاف و تمیز باشد. پیچ ها را به صورت افقی با تکیه گاه در طول نگهداری کنید و هرگز به نوک آن تکیه نکنید. آنها را در برابر زنگ زدگی بپوشانید، آنها را پوشیده نگه دارید، و برگه مشخصات و ارقام سختی اندازه گیری شده را با قطعه نگه دارید.
استراتژی چرخش مجموعه یدکیارزش آن بیشتر از هر کارمزد تسریع است و تقریبا هیچ تامین کننده ای این را به شما نمی گوید. قبل از اینکه مجموعه فعلی از کار بیفتد، جایگزین را خریداری کنید. مجموعه جدید را اجرا کنید، تا زمانی که تولید ادامه دارد، ست قدیمی را برای بازسازی بفرستید و مجموعه بازسازی شده را به عنوان یدکی در قفسه نگه دارید.
اکنون شما صاحب یک چرخش با زمان خاموشی برنامهریزی نشده صفر هستید، و هر جایگزینی در آینده به جای ساعت 2 بامداد روز شنبه در برنامه شما اتفاق میافتد. این استراتژی یک مجموعه از سرمایه در گردش را هزینه می کند و اولین باری که خرابی رخ نمی دهد، آن را بازپرداخت می کند.
این فرآیند است یا ماشین؟ دروازه تصمیم
در اینجا بخشی است که هیچ رقیبی نمی نویسد، و در زمان شما بیشتر از مجموع بقیه این راهنما صرفه جویی می کند.
هنگامی که یک نقص قالب گیری ظاهر می شود، اکثر تیم ها به تنظیمات دستگاه دست می یابند. دما، فشار برگشتی، سرعت تزریق، زمان نگهداری. گاهی اوقات این درست است. اما هنگامی که واحد پلاستیک سازی فرسوده می شود، هیچ تنظیمی روند را بازیابی نمی کند و هفته ها در جستجوی ناپدید می شوند که هرگز موفق نشدند.
قبل از اینکه نقطه تنظیم دیگری را لمس کنید، این گیت را اجرا کنید.
1. چیزی تغییر کرد؟مقدار زیادی رزین جدید، رنگ جدید، نسبت دوباره آسیاب جدید، قالب جدید، تنظیماتی که کسی تنظیم کرده است؟ اگر بله، تغییر را دنبال کنید. این یک مشکل فرآیندی است تا زمانی که خلاف آن ثابت شود.
2. آیا نقص به طور ناگهانی ظاهر شد، یا در عرض چند هفته خزید؟نقاط ناگهانی در یک تغییر یا یک جزء شکسته. نقاط تدریجی در سایش. لباس یک شبه نمی رسد.
3. آیا بالشتک به شات ثابت است؟یک بالشتک ناسازگار حلقه چک صحبت می کند. قبل از هر چیز دیگری آن را بررسی کنید.
4. آیا خروجی با همان سرعت پیچ کاهش یافته است یا زمان بازیابی طولانی شده است؟هر دو در فاصله، به معنی سایش پیچ یا بشکه هستند. تنظیمات نمی توانند فاصله از دست رفته را بازیابی کنند.
5. آیا دمای مذاب در نقطه تنظیم بدون تغییر بالا می رود؟پیچ گرمای برشی اضافی تولید می کند، معمولاً به این دلیل که در برابر یک فاصله فرسوده سخت تر کار می کند.
6. آیا لکه های سیاه بعد از هر تمیز کردن برمی گردند؟مواد در یک نقطه مرده ساکن است. در مجموعههای قدیمیتر، آن نقطه مرده اغلب فرسوده میشود و مذاب تخریبشده را در خود جای میدهد.
سه یا بیشتر پاسخ «بله» در سؤالات 3 تا 6 به این معنی است که دستگاه به شما میگوید واحد پلاستیککننده فرسوده شده است. تنظیم را متوقف کنید. پیچ را بکشید و اندازه بگیرید.
اندازه گیری یک ساعت طول می کشد. تعقیب یک نقص مکانیکی از طریق تنظیمات هفته ها طول می کشد، و هرگز همگرا نمی شود، زیرا پاسخ هرگز در کنترلر نبود.
راهنمای عیبیابی با جدول ریشهای
هر عیب زیر می تواند ناشی از فرآیند یا سایش مکانیکی باشد. جدول نامگذاری میکندپیچ و بشکهعلت اصلی، زیرا این نیمی است که دیگران از آن کنار می گذارند.
| مشکل | علامت | علت اصلی پیچ / بشکه | اقدام اصلاحی |
|---|---|---|---|
| رگه های سیاه / علائم سوختگی | لکه ها یا رگه های تیره در قسمت؛ بعد از توقف بدتر | مواد تخریب شده در فضایی فرسوده یا نقطه مرده قرار گرفته است. مته سوراخ شده سطح پیچ آسیب دیده | پاکسازی عمیق اگر لکه ها برگشتند، بکشید و بررسی کنید. امتیاز و فاصله فرسوده را بررسی کنید. اگر مجموعه حاوی مواد است، آن را تعویض کنید |
| اندازه شات متناقض / عکس های کوتاه | دریفت وزن شات؛ کوسن شات به شات متفاوت است | مهر و موم بودن حلقه را چک کنید(شایع ترین)؛ پروازهای فرسوده اجازه می دهد تا ذوب به عقب نشت کند. سوراخ بشکه بزرگ | ابتدا حلقه چک را بررسی کنید. سپس فاصله را اندازه گیری کنید. تنظیمات نشتی دریچه عدم بازگشت را برطرف نمی کند |
| افزایش دمای ذوب | دمای ذوب واقعی بالاتر از نقطه تنظیم تغییر رنگ مواد | برش بیش از حد از نسبت تراکم اشتباه؛ فاصله فرسوده باعث می شود پیچ سخت تر کار کند. ترموکوپل رانش شده | ترموکوپل ها را تایید کنید سرعت پیچ و فشار برگشتی را بررسی کنید. اگر هندسه برای رزین اشتباه باشد، پیچ راه حل است |
| بازیابی آهسته / پلاستیک سازی طولانی | زمان بهبودی طولانی می شود. زمان چرخه رشد می کند | فاصله فرسوده باعث کاهش راندمان پمپاژ می شود. موضوع بخش خوراک؛ هندسه اشتباه برای رزین | ابتدا خنک کننده خوراک گلو و تغذیه گلوله را بررسی کنید. سپس فاصله را در برابر نقشه اندازه گیری کنید |
| افزایش بار موتور / فشار برگشتی | بالا رفتن آمپر موتور در خروجی ثابت. آلارم های گشتاور | کشیدن پیچ در سوراخ (عدم تراز، پیچ خم شده)؛ برش بیش از حد؛ مقاومت ساختمان مواد تخریب شده | تراز و صاف بودن پیچ را بررسی کنید. یک پیچ خم شده یک طرف سوراخ را سایش می کند و یک بشکه جدید را نیز از بین می برد |
| تخریب / تغییر رنگ مواد | زرد شدن، پخش شدن، شکنندگی، بو | زمان اقامت بیش از حد طولانی (شلات برای بشکه بسیار کوچک)؛ برشی بیش از حد تهاجمی؛ نقاط مرده نگهدارنده مواد | نسبت اندازه شات به ظرفیت بشکه را بررسی کنید. کاهش برش در رزین های حساس به حرارت، یک پیچ با فشرده سازی کمتر ممکن است تنها راه حل واقعی باشد |
| ذوب نشده / ذرات جامد تا حدی | لکه های سخت؛ نقص لنز مانند؛ نقاط ضعیف | ظرفیت ذوب ناکافی: L/D خیلی کوتاه، تراکم اشتباه، خروجی از چیزی که پیچ می تواند ذوب شود، یا فاصله فرسوده شده است. | خروجی را کاهش دهید یا به یک پیچ مانع ارتقا دهید. اگر مجموعه فرسوده شود، هیچ تنظیمی ذوب را بازیابی نمی کند |
| رگه های رنگ / پراکندگی ضعیف | رنگ ناهموار؛ مستربچ پراکنده نمی شود | بدون بخش اختلاط؛ پیچ فرسوده مخلوط ضعیف؛ پیچ اشتباه برای یک ترکیب پر شده یا رنگی | یک بخش میکس (Maddock یا Pin) را مشخص کنید. ابتدا مطمئن شوید که پیچ به سادگی فرسوده نشده است |
رگه های سیاه یا سوختگی
پلیمر تجزیه شده در جایی نشسته و در حال شکستن است. مخفیگاههای کلاسیک عبارتند از: فاصله فرسوده، حفرههای مشخص شده، حلقه چک آسیبدیده، و هر نقطه مردهای که در آن جریان راکد میشود.
ابتدا پاکسازی عمیق اگر لکه ها پس از پاکسازی کامل دوباره برگردند، مواد به سادگی باقی مانده نیستند. این به طور مداوم توسط یک نقطه در دستگاه شما تولید می شود و شما باید پیچ را بکشید و آن را پیدا کنید.
اندازه شات یا عکس های کوتاه متناقض
قبل از اینکه تنظیماتی را لمس کنید، حلقه را بررسی کنید. هنگامی که شیر بدون بازگشت آب بندی متوقف می شود، مذاب در حین تزریق به سمت عقب فرار می کند و ضربه ای که ماشین فکر می کند اندازه گیری کرده است، ضربه ای نیست که قالب دریافت می کند.
هدیه، کوسن است. یک فرآیند منسجم یک بالشتک ثابت را نگه می دارد. هنگامی که بالشتک به یک گلوله سرگردان می شود، ذوب به جایی می رود که نباید.
دمای مذاب افزایش یافته یا خیلی زیاد است
ذوب واقعی را به جای اعتماد به نقاط تنظیم، با یک پروب اندازه گیری کنید. اگر مذاب واقعی به خوبی بالای مناطق اجرا شود، گرمای اضافی از برش می آید، نه از نوارها.
گرمای برشی زمانی افزایش مییابد که فشردهسازی برای رزین بسیار تهاجمی باشد، زمانی که سرعت پیچ خیلی زیاد است، زمانی که فشار برگشتی بیش از حد باشد، و زمانی که یک پیچ فرسوده برای جابجایی مواد مشابه باید سختتر کار کند.
بازیابی آهسته پیچ / زمان طولانی پلاستیک
از قیف شروع کنید. گلوله های پل زدن، گلوگاه تغذیه بیش از حد گرم شده، و خنک کننده ناکافی خوراک، همگی باعث گرسنگی بازیابی پیچ و کشش می شوند و هیچ یک از آنها نقص پیچ نیستند.
اگر خوراک سالم است و بهبودی هنوز کند است، پاکسازی را اندازه بگیرید. پیچی که کارایی پمپاژ خود را برای سایش از دست داده است برای پر کردن همان شات زمان بیشتری طول می کشد و زمان چرخه آن را منعکس می کند.
افزایش بار موتور یا فشار برگشتی
افزایش آمپر در خروجی ثابت به معنای مقاومت چیزی است. یک پیچ خم شده که در سوراخ کشیده میشود، مورد خطرناکی است: یک طرف بشکه سایش میکند، و پیچ جدیدی که در برابر آن ناهماهنگی نصب شده است، در همان زمانبندی به همین شکل سایش میکند.
قبل از اینکه هر چیزی را سفارش دهید، راستی و تراز بودن را بررسی کنید. پوشیدن سوراخ یک طرفه اثر انگشت است.
تخریب یا تغییر رنگ مواد
دو دلیل غالب است: ماده خیلی داغ است یا برای مدت طولانی داغ بوده است. دومی کسی است که مردم حسرت آن را دارند.
گلولهای که برای برگهای بشکه خیلی کوچک است، چرخهای به چرخه ذوب میشود و به آرامی پخته میشود تا زمانی که زرد شود. هیچ طرح پیچی یک شلیک کم اندازه را در یک بشکه بزرگ ثابت نمی کند. قطر پیچ را تصحیح کنید یا کار را به دستگاه کوچکتری منتقل کنید.
نحوه سفارش بشکه پیچ تعویض
هیچ رقیبی این را پوشش نمی دهد، و این همان قطعه ای است که خریداران در واقع به آن نیاز دارند. چه از OEM سفارش دهید یا از یک مستقلکارخانه بشکه پیچ، همین اطلاعات نقل قول را هدایت می کند.
ابعاد و مشخصاتی که باید ارائه دهید
- مارک و مدل ماشین.یک عکس پلاک نام برای تأیید ابعاد نصب و انتهای درایو کافی است.
- قطر پیچ و نسبت L/D،از یک نقاشی یا اندازه گیری مستقیم.
- رزین، با محتوای پرکننده.این امر فولاد پایه و عملیات سطح را بیش از هر چیز دیگری در این لیست هدایت می کند.
- اندازه شات و چرخه هدف،بنابراین می توان هندسه را به جای کپی کردن، بهینه کرد.
- یک نقاشی، یا یک نمونه فرسوده.هر دو کار می کند. یک قطعه فرسوده را می توان اندازه گیری کرد و هندسه کامل آن را بازسازی کرد.
- آخرین بار چه اشتباهی رخ داد.الگوی سایش را به همراه قطعه ارسال کنید. از دست دادن ابعاد صاف می گوید سایش. گودال می گوید خوردگی. سایش یک طرفه می گوید تراز، که یک پیچ جدید آن را برطرف نمی کند.
آخرین مورد همان چیزی است که خریداران فراموش می کنند، و این چیزی است که شما را از خرید یک کپی وفادار از یک شکست منع می کند.
OEM-Match در مقابل طراحی سفارشی: مزایا و معایب
مسابقه OEMهندسه اصلی را بازتولید می کند. زمانی که پیچ اصلی با فرآیند شما مطابقت داشته باشد و به سادگی فرسوده شود، تماس درستی است. قابل پیش بینی، قابل تایید در برابر نقشه، بدون اعتبار سنجی مجدد فرآیند.
یک طرح سفارشیهندسه را تغییر می دهد تا با آنچه که امروز اجرا می کنید مطابقت داشته باشد. هنگامی که فرآیند حرکت کرد و پیچ انجام نشد، تماس درستی است: شما دوباره سنگ زنی اضافه کردید، به درجه پر شده تغییر دادید، اهداف خروجی را تغییر دادید، یا پیچ اصلی هرگز رزین خود را به خوبی کنترل نکرد.
سفارش یک بازی OEM هنگامی که فرآیند تغییر کرده است، مشکل را در فولاد جدید بازتولید می کند. سفارش یک طرح سفارشی زمانی که طرح اصلی خوب بود، هزینه و اعتبار مجدد را بیهوده میافزاید. الگوی سایش به شما می گوید در چه موقعیتی هستید.
هنگام تهیه منبع از چین چه انتظاری داریم؟
زمان سرب بستگی به هندسه، عملیات سطحی و وجود نقشه دارد. آن را به صورت کتبی با قیمت خود بخواهید و بپرسید که ساعت از چه چیزی شروع می شود: تأیید نقشه یا سفارش خرید. آنها تاریخ یکسانی ندارند و این تفاوت اغلب یک هفته است.
سه چیز ارزش دارد که قبل از ارتکاب به آن پی ببرید:
- زمانی که تولید شروع می شود.مهندسی معکوس یک نمونه فرسوده زمان را قبل از برش یک تراشه اضافه می کند. یک نقاشی آن مرحله را حذف می کند.
- آنچه که درمان سطح اضافه می کند.سطح دو فلزی و پاشش کاربید مراحل فرآیند جداگانه ای با صف خاص خود هستند.
- حمل و نقل دریایی به صورت جداگانه.این در زمان تولید نیست و این عددی است که خریدارانی را که برای اولین بار خریداری می کنند شگفت زده می کند.
نقل قول خود ما از نظر طراحی شفاف است: ما هزینه تخمینی را برای پوشش محصول، حمل و نقل و نگهداری مداوم ارائه می دهیم، بنابراین چیزی برای کشف بعدا وجود ندارد. شما آن نقل قول را در عرض 12 ساعت دریافت می کنید.
با چرخش مجموعه یدکی که قبلاً توضیح داده شد، در مورد زمان تحویل برنامه ریزی کنید. مجموعه ای سفارش داده شده از یک سیاهه لباس در برنامه شما ارسال می شود. مجموعه ای که از یک خرابی سفارش داده شده است، بطور شبانه روزی، از طریق هوا، با قیمتی که هیچ کس از توضیح آن لذت نمی برد، ارسال می شود.
معیارهای پذیرش کیفیت و نقاط بازرسی
اینها چک هایی هستند که عرضه کننده واقعی را از عرضه کننده ارزان جدا می کند. قبل از ثبت سفارش، آنها را به صورت کتبی بخواهید و زمانی که مجموعه رسید آنها را تأیید کنید:
- قطر خارجی در چندین نقطه در طول هر پرواز
- قطر سوراخ و استوانه
- سختی سطح به عنوان یکمقدار اندازه گیری شده(HV یا HRC)، مشخصات کاتالوگ نیست
- عمق مورد نیترید شده، یا عمق لایه آلیاژی روی سوراخ دو فلزی
- تمرکز و راستی
- زبری سطح (Ra)
- درجه فولاد پایه، تایید شده است
سختی و عمق بدنه دو مورد هستند که بیشترین اهمیت را دارند، و این دو اغلب به آرامی کاهش مییابند. یک لایه نیترید شده در 950-1050 HV و عمق 0.5-0.8 میلی متر مشخصاتی است که می توانید تامین کننده را به آن نگه دارید. "نیترید" به خودی خود نیست.
اگر مظنهای بهطور چشمگیری پایینتر از قیمتهای دیگر قرار گرفت، بپرسید فولاد چیست و عمق درمان چقدر است. این تقریباً همیشه جایی است که تفاوت پنهان میشود، و شما آن را در زمان استفاده اولیه بازپرداخت میکنید.
راهنمای کامل منبع یابی ما در راهنمای سفارش بشکه پیچ سفارشی قرار دارد.
نیاز به جایگزینی یا لوله پیچ تزریق سفارشی دارید؟ مدل، نقاشی یا نمونه فرسوده دستگاه خود را ارسال کنید. ما ظرف 12 ساعت نقل قول می کنیم.
دریافت قیمت بشکه پیچسوالات متداول
س: بشکه پیچ قالب گیری تزریقی چقدر دوام می آورد؟
پاسخ: در رزین های غیر خورنده مانند PE و PP، پیچ های تزریق نیترید شده 38CrMoAlA ما تقریباً 10000 تا 20000 ساعت کار می کنند. ترکیبات پر از شیشه، پی وی سی و سنگ زنی مجدد سنگین آن را کاهش می دهند، و اینکه چقدر به محتوای پرکننده و خروجی بستگی دارد. ساعت را اجرا نکنید و امیدوار باشید: اندازه گیری کنید. حداقل سالی یک بار در هنگام کار ساینده، OD پرواز و شناسه سوراخ را در برابر نقشه ساختمان بررسی کنید و روند را ثبت کنید. روند، نه رقم ساعت، به شما می گوید که چه زمانی مجموعه بعدی را سفارش دهید.
س: فاصله استاندارد بین پیچ و بشکه چیست؟
پاسخ: هیچ رقم واحدی وجود ندارد، زیرا مقیاس های ترخیص با قطر پیچ وجود دارد. قاعده کلی صنعت برای یک مجموعه جدید تقریباً 0.001 اینچ فاصله شعاعی در هر طرف برای هر اینچ قطر پیچ است، بنابراین یک پیچ 60 میلی متری نزدیک به 0.06 میلی متر در هر طرف فرود می آید. طراحی ساخت شما اقتدار است. به عنوان یک محدودیت خدمات عملی، زمانی که فاصله اندازه گیری شده تقریباً دو برابر ارزش ساخت افزایش یافته است، یا خروجی با همان سرعت پیچ به میزان قابل توجهی کاهش یافته است، جایگزینی را برنامه ریزی کنید.
س: آیا می توانم از یک پیچ برای چندین رزین مختلف استفاده کنم؟
پاسخ: در یک خانواده، بله. یک پیچ همه منظوره PE، PP، PS و ABS را به طور قابل قبولی کنترل می کند، به همین دلیل است که ماشین سازان آن را به صورت استاندارد ارسال می کنند. در میان خانواده ها، نه. پیچ GP روی پی وی سی سفت و سخت باعث تخریب مواد و خوردگی فولاد می شود. پیچ GP روی نایلون پر از شیشه به سرعت فرسوده می شود. و یک پیچ به اندازه یک حجم شات نمی تواند کاری را انجام دهد که از بخش کوچکی از بشکه بدون پختن مواد استفاده می کند. اگر رزینهای شما این شکافها را تشکیل میدهند، به بیش از یک پیچ یا یک پیچ طراحی شده برای سختترین مورد نیاز دارید.
س: چگونه می توانم بفهمم که پیچ قالب گیری تزریقی فرسوده شده است؟
پاسخ: دستگاه ابتدا به شما می گوید و میکرومتر آن را تأیید می کند. مراقب کاهش خروجی با همان سرعت پیچ، کشش زمان بازیابی، بالا رفتن دمای مذاب در نقطه تنظیم بدون تغییر، لکههای سیاهی که پس از تمیز کردن برمیگردند، و تغییر اندازه شات باشید. هر کدام از اینها کشیدن پیچ را توجیه می کند. سپس OD پرواز را با یک میکرومتر و ID سوراخ را با یک گیج حفره، در موقعیت های همسان اندازه گیری کنید، و فاصله شعاعی را با نقشه مقایسه کنید. علائم نشان می دهد؛ اندازه گیری تایید می کند
س: بشکه پیچ دو فلزی چیست و چه زمانی به آن نیاز دارم؟
پاسخ: یک بشکه دو فلزی بدنه فولاد آلیاژی را نگه می دارد و آلیاژ سایش سخت تری را در سوراخ ذوب می کند. روی بشکههای خود، دایره کامل اطراف ناحیه سایش مته را از آلیاژ سخت اسپری میکنیم و سختی داخلی را به 62 HRC میرسانیم. خط به راحتی ترسیم می شود:الیاف شیشه تا 30% روی مجموعه نیترید شده 38CrMoAlA به خوبی اجرا می شود. شیشه بالای 30 درصد، با پرکننده معدنی یا بازدارنده شعله، یا روی رزین خورنده، دو فلزی می شود. کیس نیترید شده یک لایه انتشار 0.5 تا 0.8 میلیمتر است و پرکنندههای سنگین مدتها قبل از اتمام فولاد زیر آن را برش میدهد.
س: آیا طراحی پیچ بر کیفیت قطعه در قالب گیری تزریقی تأثیر می گذارد؟
A: به طور مستقیم و بیشتر از بسیاری از تنظیمات فرآیند. هندسه پیچ تعیین میکند که مواد چقدر ذوب میشوند، دمای مذاب چقدر یکنواخت است، رنگ و پرکننده چقدر خوب پراکنده میشوند و چقدر یکنواخت است. ذوب نشدن، رگهها، پخش شدن، تخریب و تغییرات شات همگی به طراحی پیچ یا سایش پیچها حداقل به همان اندازه که به کنترلکننده بازمیگردند، بازمیگردند. هنگامی که یک نقص در برابر هر تغییر تنظیماتی که انجام می دهید مقاومت می کند، هندسه یا سایش معمولا دلیل آن است.
س: تفاوت بین یک پیچ تزریق و یک پیچ اکستروژن چیست؟
A: یک پیچ اکستروژن به طور مداوم می چرخد و بدون توقف به جلو پمپ می شود. یک پیچ تزریق دو کار را انجام می دهد: می چرخد تا یک شات را پلاستیکی کند، سپس چرخش را متوقف می کند و مانند یک پیستون برای تزریق به جلو حرکت می کند. این عمل رفت و برگشتی به این دلیل است که پیچهای تزریق یک حلقه چک را در نوک خود حمل میکنند، و چرا نسبتهای L/D کوتاهتر، معمولاً 18:1 تا 25:1، نسبت به پیچهای اکستروژن دارند. مواد همچنین در لوله تزریق بین عکسها قرار میگیرند که زمان اقامت و اندازه شات را حیاتی میکند.
س: آیا سازنده بشکه پیچ می تواند پیچ من را بدون نقشه کپی کند؟
ج: بله. بخش فرسوده و هندسه را می توان اندازه گیری و بازسازی کرد: قطر، نسبت ابعاد، عمق کانال و ابعاد مناسب در انتهای درایو. پیچ های تزریق را روی 0.001 ± میلی متر نگه می داریم. یک احتیاط قابل ذکر است: اندازه پیچ فرسوده کوچکتر از آن چیزی است که از کارخانه خارج شده است، بنابراین جایگزینی باید با هدف طراحی اولیه ساخته شود تا ابعاد فرسوده. الگوی سایش را به همراه قطعه ارسال کنید و پیچ جدید به جای ارث بردن آن در برابر خرابی مشخص می شود.
نتیجه گیری
سه ایده کل راهنما را حمل می کنند.
انتخاب از رزین پیروی می کند.هندسه (L/D، نسبت تراکم، نوع پیچ) با نحوه ذوب پلیمر شما مطابقت دارد. درمان سطح با میزان کثیفی خوراک شما مطابقت دارد. رزین های تمیز بر روی 38CrMoAlA نیترید شده به خوبی اجرا می شوند. خوراک های ساینده و خورنده نیاز به سوراخ دو فلزی دارند و مشخص کردن کیس تمیز رایج ترین روشی است که یک مجموعه جدید زودتر از بین می رود.
تعمیر و نگهداری سال ها را می خرد و داده ها برنامه ریزی را می خرد.قبل از هر توقف تمیز کنید، به جای فولاد با برنج تمیز کنید و هر بار که پیچ بیرون آمد فاصله را اندازه بگیرید. یک سیاهه سایش تبدیل به "آیا پوشیده شده است؟" به "چه زمانی از خط عبور خواهد کرد؟"، که تفاوت بین تغییر برنامه ریزی شده و خاموش شدن است.
قبل از تنظیم فرآیند، دستگاه را عیب یابی کنید.هنگامی که خروجی کاهش می یابد، چرخه ها کشیده می شوند، بالشتک سرگردان می شود، یا لکه ها پس از تمیز کردن برمی گردند، واحد پلاستیک کننده در حال صحبت است. تنظیمات نمی توانند فاصله از دست رفته را بازیابی کنند یا حلقه چک فرسوده را دوباره ببندند. پیچ را بکشید و اندازه بگیرید.
Nanhaiya بیش از بیست سال است که پیچ و بشکه ساخته است و به بیش از 500 مشتری در سراسر جهان خدمات ارائه می دهد. پیچهای تزریق ما از 38CrMoAlA ماشینکاری شده، خاموش و تمپر میشوند، سپس در دمای 500 تا 560 درجه سانتیگراد با گاز نیترید شده تا یک محفظه 0.5 تا 0.8 میلیمتر در 950 تا 1050 HV، تا تلورانس 0.001 ± میلیمتر برای 1 تا 0، 0 ساعت نگه داشته میشوند و برای ساعت 0، 0 درجهبندی میشوند. رزین های غیر خورنده در جاهایی که خوراک خشنتر است، آلیاژ سخت را دور کامل منطقه سایش مته اسپری میکنیم و سختی داخلی را به 62 HRC میرسانیم.
قبل از سفارش، مهندسان ما با شما پارامترها را بررسی می کنند: قطر، نسبت ابعاد، عمق کانال پیچ، و انتخاب مواد بین 38CrMoAlA و آلیاژ دوبلکس. این مشاوره رایگان است و نقل قولی که در ادامه می آید شامل محصول، حمل و نقل و هزینه نگهداری مورد انتظار می شود، بنابراین بعداً چیزی که در صفحه نبود ظاهر نمی شود.
پس از تحویل، تکنسینهای ما از نصب و راهاندازی پشتیبانی میکنند، گارانتی به صورت قراردادی اجرا میشود (معمولاً یک تا دو سال)، و هر مشکل پس از فروش در عرض 24 ساعت پاسخ داده میشود و در 48 ساعت راهحل میگیرد.
مدل دستگاه، رزین و مشکلی که سعی در حل آن دارید را برای ما ارسال کنید. در عرض دوازده ساعت یک مشخصات و یک نقل قول خواهید داشت.
به ما بگویید دستگاهتان، رزینتان، و دفعه قبل چه اشتباهی رخ داده است. ما مجموعه ای را مشخص می کنیم که آن را برطرف می کند، نه مجموعه ای که آن را تکرار می کند.
برای دریافت قیمت با Nanhaiya تماس بگیرید